

Gr2 vs Gr5 チタン
チタン産業 : Oct. 30, 2025海水/化学または航空宇宙/医療用途に適したチタングレードを迅速に選択する必要がありますか?
このページでは,組成,機械的/熱的特性,腐食/溶接/機械加工の観点から,チタングレード2とグレード5を一目で比較し,ASTM / AMS規格,EN 10204 3.1認証,利用可能なサイズ,および3ステップの材料選択ガイドを提供します.
3分で読んで,GR2とGR5のどちらを選択するかを判断し,見積もりまたは注文に直接進みます.
1 つのグラフのクイック比較
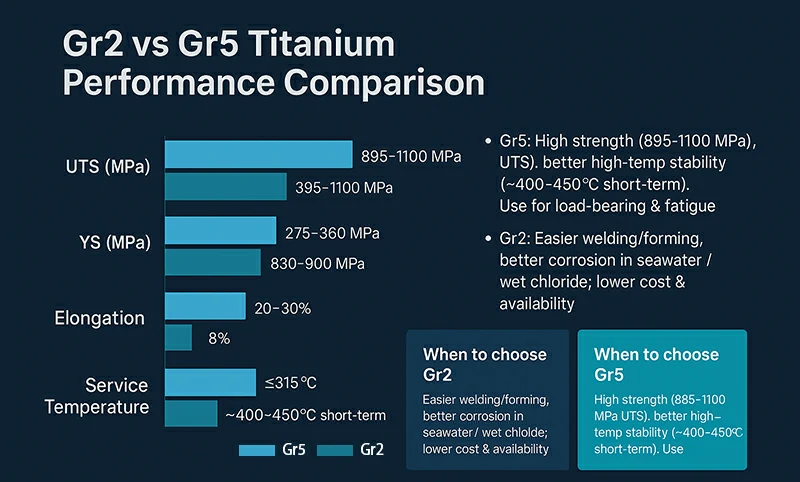
強度(UTS / YS): Gr5 ≈ 895–1100 / 830–900 MPa;Gr2 ≈ 345–420 / 275–360 MPa
→ 耐荷重部品や疲労が重要な部品には,Gr5 が推奨されます.
伸長: Gr2 ≈ 20–30%,Gr5 ≈ 8–14%
→ Gr2 は,成形性と溶接公差が優れています.
サービス温度: Gr2は通常≤~315°Cです.Gr5 ~400–450 °Cまでの短期
→ Gr5 は高温でも強度を維持します.
耐食性: Gr2 は,海水や湿った塩素環境でより安定しています.Gr5 は,異種金属と接触する場合,ガルバニック腐食の絶縁が必要です.
製造の実現可能性(溶接/機械加工): Gr2 は溶接ウィンドウが広いです.どちらも機械加工が難しく,Gr5 は低速,十分な冷却,鋭利な工具を使用するため,より困難です.
コストと在庫状況: Gr2はより経済的で広く入手可能です.Gr5は単価が高く,加工とリードタイムの管理が厳格です.
グレード 2 とグレード 5 の化学組成
| 要素 | グレード2(%) | グレード5(%) |
|---|---|---|
| Ti | バル. | バル. |
| Al | — | 5.50–6.75 |
| V | — | 3.50–4.50 |
| Fe | ≤0.30 | ≤0.40 |
| O | ≤0.25 | ≤0.20 |
| C | ≤0.08 | ≤0.08 |
| N | ≤0.03 | ≤0.05 |
| H | ≤0.015 | ≤0.015 |
| その他(各) | ≤0.10 | ≤0.10 |
| その他(合計) | ≤0.40 | ≤0.40 |
グレード 2 は単相α (アルファ) チタンで,延性が向上し,溶接ウィンドウが広くなります.海水,化学処理,熱交換器の用途に適しています.
グレード 5 は二相 α + β チタン合金で,溶体化処理と時効処理が可能で,より高い強度と高い疲労寿命を提供するため,航空宇宙構造物,留め具,医療部品に最適です.
グレード 2 とグレード 5 の物理的特性
| プロパティ(メトリック) | グレード2(CP Ti) | グレード5(Ti-6Al-4V) |
|---|---|---|
| 密度(g/cm³) | 4.50–4.51 | 4.42–4.43 |
| 弾性率(GPa) | 103–110 | 110–114 |
| せん断弾性率(GPa) | ≈44 | ≈44 |
| ポアソン比(ν) | ≈0.34 | ≈0.34 |
| 熱伝導率(W/m・K,20°C) | 15–22 | 6.5–7.2 |
| 比熱(J/kg·K,20°C) | ≈520 | ≈560 |
| 電気抵抗率(μΩ・cm,20°C) | 42–46 | 165–175 |
| CTE(μm/m・K,20–100°C) | 8.4–8.8 | 8.6–9.2 |
| 融点(°C) | ≈1668年 | ≈1604–1660 |
- 熱伝達/電気的特性: Gr2は熱伝導率が高く(15〜22 W / m・K),電気抵抗率が低く(42〜46 μΩ・cm).Gr5は熱伝導率が低く(~6.5–7.2 W/m・K),抵抗率が高い(~165–175 μΩ・cm)→,Gr2は熱交換器と電気化学的安定性に適しています.
- 硬直: どちらも同様の弾性率(~110 GPa)を持っています.全体的な構造剛性は,主に断面形状と熱処理の影響を受けます.
- 熱の: 熱膨張係数は両方とも近いです(8.4〜9.2 μm / m・K).Gr5 は,市販の純チタンと比較して溶融範囲がわずかに低くなります.
グレード 2 とグレード 5 の機械的特性
| プロパティ(メトリック) | グレード2(CP Ti) | グレード5(Ti-6Al-4V) |
|---|---|---|
| 極限引張強度UTS(MPa) | ≥344 | ≥895 |
| 降伏強度 YS 0.2%(MPa) | ≥275 | ≥828 |
| 伸び(%) | ≥20 | ≥10 |
*ASTM B348 / ASTM B265に準拠した機械的特性データ(焼きなまし状態,最小値).実際の要件は,契約または購入仕様に従うものとします.
海水/化学用途の場合:グレード2は成形と溶接が容易で,製造コストとメンテナンスコストの削減に役立ちます.
航空宇宙/ファスナー/医療用途の場合:強度と疲労性能のベースラインとしてグレード5を使用し,軽量設計を実現しやすくします.
予算または納期が限られている場合: 強度と温度条件が許す限り,まずグレード 2 の在庫オプションを評価します.それ以外の場合は,グレード 5 を選択し,設計中に溶接/機械加工のリスクを管理します.
グレード 2 とグレード 5 – 腐食,溶接,機械加工の実現可能性
腐食
海水,湿った塩素,塩化物を含む環境では,グレード 2 はより安定した不動態膜を形成し,孔食や隙間腐食のリスクが低くなります.熱交換器や流体機器での長期使用に適しています.
化学媒体でより高い強度が必要な場合は,グレード 5 が考慮される場合がありますが,同じ材料の留め具の使用,絶縁ガスケットまたはコーティング バリアの使用,停滞ゾーンや隙間構造の最小化など,設計中にガルバニック腐食に対処する必要があります.
強還元性酸,フッ化物含有媒体,または高温乾燥塩素の場合,グレード 2 もグレード 5 も直接使用することは推奨されません.確認前にケースバイケースの評価が必要です.
溶接
グレード 2 は,溶接ウィンドウが広く,現場条件に対する耐性が高くなります.グレード 5 では,入熱とシールド ガスの品質を厳密に管理する必要があります.エンジニアリングの実践では,十分なトレーリングシールドと裏面パージを備えた高純度アルゴンを使用するTIG(GTAW)が好まれます.溶接する前に,接合面から油と酸化物の層を取り除き,組み立てギャップを均一にする必要があります.
推奨される溶加材: グレード 2 の場合は ERTi-2,グレード 5 の場合は ERTi-5.異種溶接の場合は,強度の低い側に従います.
認定された溶接は,銀色から淡い麦わら色に見えるはずです.青,紫,または暗い変色は過熱を示しており,再検査と再加工が必要です.
耐圧コンポーネントまたは重要なコンポーネントについては,AWS D17.1 / ISO 15614-5に従ってWPS / PQRを確立し,PTまたはヘリウムリークテストを使用して密度を確保します.
切削
どちらのグレードもこぶり,加工硬化を引き起こす傾向があり,グレード 5 ではより深刻です.したがって,機械加工は,低い切削速度,高い送り速度,浅い切込み深さ,および十分な冷却の原則に従う必要があります.鋭利なPVDコーティングされた超硬工具を使用し,剛性の高い固定具を使用し,摩擦加熱を増加させるエアカットや一時停止は避けてください.
旋削,フライス加工,または穴あけ加工中,切りくず制御は安定した状態を維持する必要があります.穴あけ加工では,切りくず除去のために高圧クーラントとステップリトラクションを備えた短いドリルを使用する必要があります.穴の入り口を事前に面取りすることで,バリやエッジの欠けが減少します.
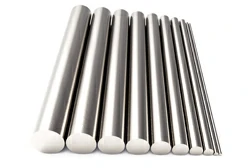
自動バッチ供給には,供給の信頼性と寸法安定性を向上させるために,両端面取りを備えたTGP精密研磨バーをお勧めします.
グレード 5 の場合,熱の蓄積と工具のたわみを制御するために,切削速度をさらに下げ,工具の噛み合い時間を短縮し,安定した表面仕上げと公差制御を確保する必要があります.
グレード 2 とグレード 5 の代表的なアプリケーション
グレード2(CP Ti)
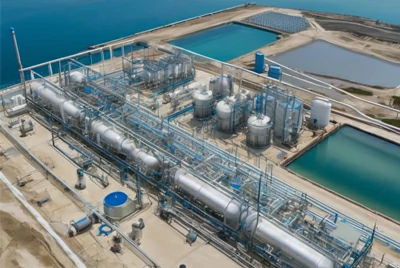
- 海水淡水化と海洋工学: 塩化物含有環境に長期間浸漬しても安定性を維持し,メンテナンス間隔が長くなります.
- 化学処理:酸性/塩化物条件下での機器のライニングや流体通路に使用され,孔食や隙間腐食を低減します.
- FGD脱硫および電力排ガスシステム:強力な耐食性と耐スケーリング性により,硫黄および塩素を含む湿潤環境では,ほとんどの合金鋼よりも優れた性能を発揮します.
- パルプ漂白セクション:湿った塩素媒体に対する優れた耐性により,ダウンタイムが短縮されます.
- 海水熱交換器: 漏れのリスクを最小限に抑えながら,塩化物環境での熱伝達効率を維持します.

グレード5(Ti-6Al-4V)
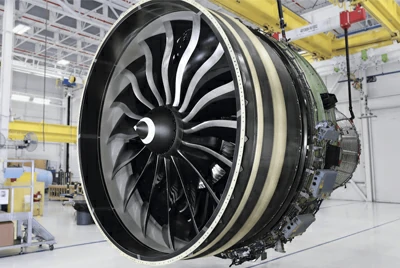
- 航空宇宙構造物および留め具: 強度対重量比が高く,軽量性能を必要とする耐荷重部品に最適です.
- エンジンケーシングおよび高温周辺部品:中温から高温での優れた強度保持.エンジンホットゾーンに近い場所で使用されます.
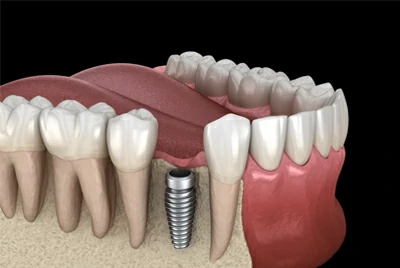
- 医療用インプラントおよび手術器具:高強度と生体適合性,優れた疲労寿命を兼ね備えています.
- モータースポーツおよび高性能機械加工部品: 高衝撃および高サイクル荷重下でも寸法と強度の安定性を維持します.
- ハイエンドの工具および固定具: 高い剛性,耐摩耗性,変形制御,耐用年数の延長が必要な部品に適しています.
Chalco Titanium – 利用可能な製品
私たちは単に比較するのではなく,直接供給します.すべての製品は ASTM / AMS / EN 規格に従って製造されており,EN 10204 3.1 証明書が付属しています.化学的,機械的,寸法的,超音波試験が可能です.在庫材料,カット・トゥ・レングス・サービス,TGP精密研削,グローバル出荷,図面や稼働条件に基づいたエンジニアリングサポートを提供します.一般的なサイズは2週間以内にサンプリングできます.
すでに素材を選択しましたか?以下の内部リンクをクリックして,見積もりをリクエストしてください.
グレード2(CP Ti)
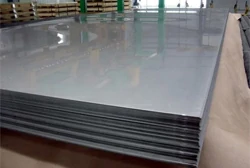
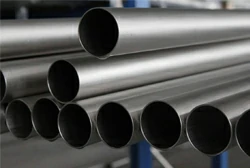
海水,化学処理,FGD,その他の耐腐食性用途向けに設計されています.ASTM規格に基づいてプレート/パイプ/バー/鍛造品として供給され,オプションでAWS / ISO溶接文書と第三者検査が可能です.長さカット,面取り/面取り,精密研削をサポートします.在庫に優しく,バッチごとに完全に追跡可能です.
グレード5(Ti-6Al-4V)
航空宇宙,ファスナー,医療部品,高強度軽量用途に対応.ASTM B348 / B265 / B381およびAMS 4928 / 4911に従って供給されます.アニール(アニール)または溶体化処理および時効(STA)条件で利用可能で,超音波,寸法,表面の一貫性を制御できます.
FAQ
グレード5は常にグレード2よりも優れていますか?
強ち.高強度,高温耐性,または高い疲労寿命が必要な場合は,Gr5 を選択してください.海水/湿った塩素環境,より優れた成形性と溶接性,および低コストのために Gr2 を選択してください.
グレード5は海水で使用できますか?
はい,ただし,ガルバニック腐食の絶縁とコスト評価が必要です.ほとんどの海水システムでは,Gr2 がより安定しており,好ましいオプションです.
溶接の難易度に違いはありますか?
はい.Gr2 は溶接ウィンドウが広いのに対し,Gr5 は入熱ガスとシールドガスを厳密に制御する必要があります.AWS D17.1 / ISO 15614-5に従ってWPS/PQRを確立することをお勧めします.
大量生産でも安定して加工できますか?
どちらのグレードも,こぶり,作業が硬化する傾向があります.Gr5はより敏感です.低切削速度,高送り,浅い切込み,十分な冷却,できれば両端面取りを備えたTGP精密研磨バーを使用してください.
どのような規格に供給し,どのような文書が含まれていますか?
ASTM B265 / ASTM B338 / ASTM B348 / ASTM B381;Gr5はAMS 4928 / 4911もサポートしています.納入には,EN 10204 3.1証明書と検査報告書(化学的,機械的,寸法的,超音波)が含まれます.
リードタイムと最小注文数量 (MOQ) はどうですか?
レギュラーサイズは在庫から入手可能で,長さにカットするサービスがあります.一般的なサイズは約2週間でサンプリングできます.MOQ は寸法と処理要件によって異なりますが,確認のためにリストを送信するだけです.
価格に影響を与える要因は何ですか?
合金グレード,寸法と状態(焼きなまし/ STA),加工サービス(TGP,面取り,機械加工),検査レベル,および納品の緊急性.
3つのステップで適切なグレードを選択する方法は?
媒体を確認してください(Gr2→強い腐食)
機械的強度・温度の確認(高強度・高温→Gr5)
製造の実現可能性と予算の検証
第三者による検査とトレーサビリティを提供できますか?
はい.超音波検査(ASTM B594),寸法および表面粗さの制御,完全なバッチトレーサビリティ,および第三者による立会い検査をサポートしています.
どのグレードを選べばよいかまだわかりませんか?
動作条件(中/温度/応力/寸法/年間使用量)をお送りいただければ,当社のエンジニアが24時間以内に実現可能な材料と仕様の提案を返します.


