

チタンおよびチタン合金のろう付け
チタン産業 : Jul. 19, 2025チタンろう付けは,軽量,高シール,耐食性の接続を実現できる高度なプロセスです.航空宇宙,医療機器,熱交換機器,精密機器などに広く使用されています.溶接と比較して,ろう付けは複雑な構造,薄肉部品,または異種材料においてより高い柔軟性を示します.ただし,チタン自体の特性も多くのプロセスの課題をもたらします.
チタンろう付けの課題
チタンは酸素と窒素に非常に敏感で,温度が上昇するとすぐに緻密な酸化膜を形成します.このフィルムはろう材の濡れと流れを著しく妨げ,接合部の強度とシールに影響を与えます.したがって,チタンのろう付けは,酸素含有量が極めて低い環境で行う必要があり,通常は10⁻⁴Pa未満の真空度を必要とするか,保護雰囲気として純度99.999%を超える高純度アルゴンを使用する必要がある.
チタンは化学活性が高いことに加えて,熱伝導率が低く融点が高いため,入熱を均一に分散させることが困難です.ろう付け中,局所的な過熱は,特にTi-6Al-4Vのようなα+βチタン合金を扱う場合,結晶粒の粗大化,構造変態,さらには接合部の亀裂につながりやすい.
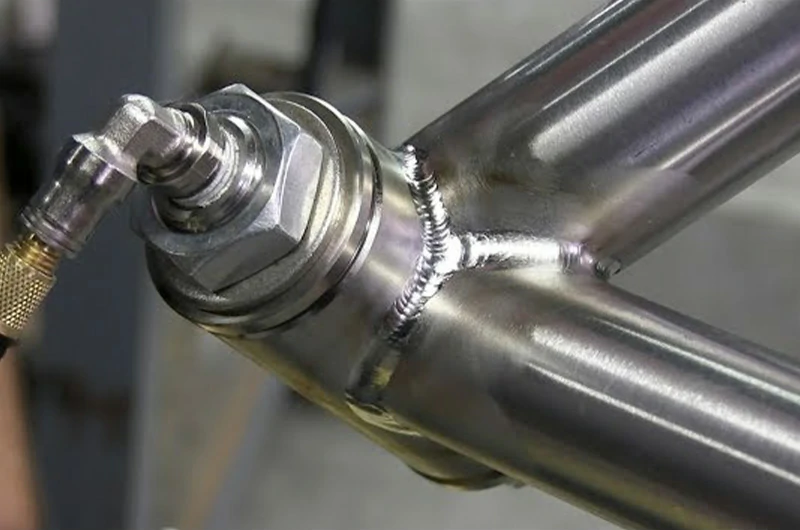
一般的なろう付けプロセス
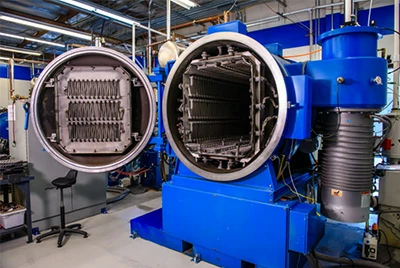
真空ろう付け
真空ろう付けは,チタン合金ろう付けの最も成熟した信頼性の高いプロセスであると考えられています.航空宇宙用熱交換器,油圧システムパイプライン,エンジン冷却コンポーネントなど,複雑な構造,高強度,高いシール要件を持つコンポーネントに特に適しています.
このプロセスは通常,真空炉で行われ,酸素と水分を完全に隔離するために炉内の真空度を10⁻⁴Pa以下に制御する必要があります.ろう付け温度は通常880°Cから950°Cの間で設定され,使用するろう材の組成や接合部のサイズに応じて最適化・調整される.真空環境では,チタン表面の酸化皮膜が自然に除去され,ろう材はフラックスを使用せずに完全な濡れと拡散を実現できます.
真空ろう付けの利点は,均一で介在物のない接合構造が得られ,溶接後の表面に追加の洗浄処理が不要であることです.清浄度と機械的特性に対する要求が非常に高い製品に特に適しています.しかし,設備投資が大きく,加熱サイクルが長く,プロセス制御精度が高い.大量生産や主要部品の加工に適しています.
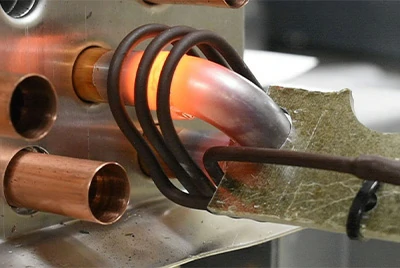
誘導ろう付けと火炎ろう付け
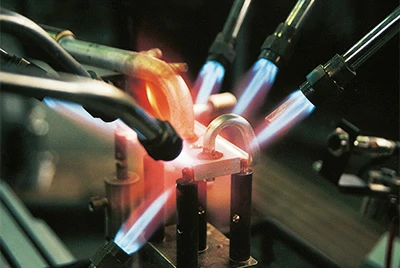
誘導ろう付けと火炎ろう付けは,真空炉が利用できない場合,または少量の部品しか処理しない場合に,一般的な低コストのチタン接合ソリューションです.これらのプロセスは,局所的な加熱と特殊なフラックスの使用に依存して,チタン表面の酸化バリアを突破します.
TiBF-19 は最も一般的なチタン固有のフラックスであり,優れた化学活性と濡れ性を備えています.760°Cから815°Cのろう付け材料で作業できるため,チタン材料を空気中でろう付けすることができます.誘導加熱は加熱効率が高く,熱影響部が小さいという利点がありますが,火炎加熱は手動で操作が簡単で柔軟性が高いです.
ただし,この種のプロセスはオープンな環境で動作するため,空気中の酸素との接触を完全に遮断することはできないため,酸化介在物や気孔などの欠陥が発生しやすくなります.これにより,構造要件の低い非耐荷重コンポーネント,機器プロトタイプ,または実験サンプルにより適していますが,長期使用または耐荷重コンポーネントには推奨されません.
アクティブろう付け
接続対象にセラミック,ガラス,石英などの非金属材料が含まれる場合,従来のろう付けプロセスでは濡れ性が不十分なため,適切ではありません.このとき,活性金属ろう付け(活性ろう付け合金,ABAと呼ばれる)が必要です.
アクティブろう付け技術は,チタンやジルコニウムなどの活性元素を含むろう材を使用し,高温でセラミック表面と化学反応して安定した化合物を形成し,それによって濡れと強固な結合を実現します.一般的なろう材にはTi-Zr-Ni-Cu合金などがあり,一般的なろう付け温度範囲は850°Cから930°Cです.
アクティブろう付けには,依然として大気に対する厳しい要件があります.これは通常,ろう材中の活性元素が酸素と反応するのを防ぐために,高真空または高純度の不活性ガス(アルゴンなど)の保護下で行われます.同時に,金属とセラミックの界面の熱応力マッチングや反応層の厚さの制御などの詳細も,接合部の気密性と長期安定性を確保するために厳密に設計する必要があります.
アクティブろう付けプロセスは,光学デバイスハウジング,赤外線窓,センサーセラミックハウジング,チタンベースの組み合わせで広く使用されており,チタン精密パッケージングを実現するための重要な技術的手段です.
ろう材の分類
チタンろう材は,化学組成の基本成分に応じて,銀ベース,チタンベース,アルミニウムベース,パラジウムベース,ジルコニウムベースの5つのカテゴリに大別できます.
以下の表は,一般的なろう材とその適用温度範囲を示しています.
| ろう材 | ろう付け温度範囲(°C) |
| シルバーベース | 720–950 |
| チタンベース | 850–1020 |
| アルミベース | 600–750 |
| パラジウム系 | 1050–1150 |
| ジルコニウム系 | 790–950 |
銀系はんだ
銀系はんだは融点が低く,流動性が高く,濡れ性が強く,チタンや銅,真鍮,ステンレス鋼などの異種金属の接合に適しています.ろう付け温度範囲は720°Cから950°Cで,低入熱環境に適した一般的に使用されるはんだです.
このタイプのはんだは,熱に弱い部品,小型機器部品,または医療グレードのチタンアクセサリの迅速な接続プロセスに特に適しています.チタン表面の濡れ効果を向上させるには,TiBF-19などの特殊なフラックスと併用する必要があります.高温や腐食性の高い環境での長期使用には適していません.
チタン系ろう材
チタンベースのろう材は,チタン合金間,またはチタンと類似合金間の高性能接続用に設計されており,ろう付け温度範囲は850°Cから1020°Cです. Ti-Cu-Ni などの典型的な合金システムは,高融点,高強度,優れた拡散結合特性を備えています.
チタンベースのろう材は,航空宇宙,高強度熱交換器,油圧パイプライン,その他の場面で広く使用されています.ろう材の強度を母材の強度に近く,高温や腐食に強いために適した材料である.通常,真空または高純度のアルゴン環境で使用する必要があり,フラックスを必要とせず,クリーンで高強度の接続を実現できます.
アルミニウムベースのろう付けろう材
アルミニウムベースのろう材は,ろう付け温度範囲が600°C〜750°Cの低温ろう材です. チタンとアルミニウムの合金,または特定の軽金属部品の低温接続に適しています.
アルミニウムはチタン表面の濡れ性が劣りますが,アルミニウムベースのろう付けろう材は,一部の複合材料または仮包装構造のチタン構造の補助接続材料として引き続き使用できます.アルミニウムベースのろう材はチタンと反応して脆性相を形成しやすいため,応力に耐える部品や長期使用状況での使用は推奨されないことに注意してください.
パラジウム系はんだ
パラジウムベースのはんだは,ろう付け温度が最も高く,通常は1050°Cから1150°Cです. 強力な湿潤性と耐食性を備えており,高温シール,高真空システム,貴金属接続の場に適しています.
このタイプのはんだは,高温の航空宇宙部品,原子力部品,高価なセンサーパッケージなど,非常に高い信頼性と長寿命が要求される接続環境で使用されます.パラジウム自体は高価であるため,このタイプのはんだは通常,重要な構造にのみ使用されます.
ジルコニウムベースのろう付けろう材
ジルコニウムベースのろう材のろう付け温度範囲は790°C〜950°Cで,チタンとステンレス鋼,ジルコニウム合金またはセラミックの間の接続に良好な適応性があります.
ジルコニウムとチタンは結晶構造と熱膨張係数が似ているため,異種金属の接続における熱応力の問題を効果的に軽減できます.このタイプのろう付け材料は,原子力発電設備,化学パイプラインシステム,または腐食性の高い作業条件で優れた性能を発揮し,一定の開発の可能性を秘めています.
ろう付けフラックス
高温ではチタンの表面は酸化しやすく,すぐに硬い酸化膜が形成されます.この膜は壁のようなもので,はんだが付着して流れるのを防ぎ,金属がしっかりとつながれなくなります.この問題を解決するには,通常,ろう付け中にフラックスを追加する必要があります.フラックスの役割は,この酸化膜を「洗浄」して,はんだが接合部にスムーズに流れ込み,濡れて接続を完了できるようにすることです.
ホウフッ素酸タイプフラックス
現在,業界で最も一般的に使用されているチタンフラックスはホウフッ素タイプのフラックスです.たとえば,TiBF-19 はこのカテゴリの代表的な製品です.このフラックスは通常,白色粉末の形をしており,フッ化カリウムやホウ酸塩などの成分が含まれています.高温では,チタン表面の酸化皮膜を活発に分解すると同時に,加熱領域に保護膜を形成して,新しい酸素がチタン表面に接触するのを防ぎ,ろう材がスムーズに流れ,母材に付着するのを助けます.
このタイプのフラックスは,主に火炎ろう付けや誘導ろう付けなどの局所加熱プロセスで使用され,特に小さな部品,プロトタイプサンプル,または現場での修理に適しています.動作温度範囲は約750°Cから900°Cです. ただし,使用後に残留物が残るため,溶接後はお湯または薬液で徹底的に洗浄する必要があり,さもなければ接合部が腐食したり汚染されたりします.
アクティブろう付けシステム
真空炉内または高純度アルゴンの保護下では,外部フラックスの追加を避けることもできます.これは,ろう材自体にチタンやジルコニウムなどの「活性元素」が含まれているものもあるためです.これらの元素は,高温でチタン表面と直接反応して酸化皮膜を除去し,ろう材が母材をよく濡らすのを助け,いわゆる「アクティブろう付けシステム」を構成します.
この方法はよりクリーンで残留物がなく,溶接後の洗浄を必要としません.航空熱交換器,精密医療機器,チタンセラミック包装など,清浄度と密閉性に高い要件を持つ製品に特に適しています.このろう付け方法は高い設備要件があるが,溶接品質はより信頼性が高く,ハイエンド産業に適している.
ハロゲンフラックス
チタンろう付けの初期には,塩化亜鉛を含むフラックスがいくつか使用されていました.それらは強力なフィルム除去能力を持っていますが,大きな副作用ももたらします.このタイプのフラックスは,溶接後に残りやすく,チタンに対する腐食性が高く,洗浄が容易ではありません.したがって,現代の産業では基本的に排除されています.現在では,実験室での研究や特別な状況でたまに使用されています.
チタンろう付けフラックスの正しい選び方は?
チタン合金のろう付けプロセスを設計する場合,多くの場合,適切なフラックスの選択が溶接の成功を直接決定します.プロセス環境,ろう付け材料の種類,接続対象物が異なれば,フラックスの種類と性能に対する要件も異なります.以下は,チタンろう付け用のフラックスを選択するための参考表です.
使用シナリオ推奨フラックスタイプ該当する手順
真空ろう付け+活性ろう付けろう材(BTi-5など)フラックス不要はんだには活性元素を含み,界面は自発的に反応し,表面はきれいで残留物はありません
空気中の火炎ろう付けTiBF-19フッ化ホウ酸塩タイプのフラックス酸化膜を除去する必要があり,メンテナンス,小さな部品,実験プロセスに適しています
誘導ろう付け(非真空)TiBF-19,TiFlux-A化やすさはフラックスに依存しますが,はんだ付け後の残留物の洗浄に注意してください
真空ろう付け+銀系はんだフラックスがほとんどまたはまったくない濡れ性をテストする必要があり,表面粗面化によりフラックス依存性を減らすことができます
チタンおよびセラミック/ガラスろう付けフラックス不要(活性はんだ)Ti-Zr-Ni合金などの活性金属ろう付けシステムを使用
医療/航空および残留物を必要としないその他のシナリオフラックスなしまたは完全に洗浄可能なフラックス真空ろう付けおよび活性ろう付けろう材を使用するか,残留洗浄プロセスを強化することをお勧めします.
チタンろう付けの主要なプロセスパラメータ
チタンろう付けでは,接合ギャップの制御が非常に重要です.一般的に推奨されるオーバーラップギャップ範囲は0.025〜0.1mmで,毛細管現象によりろう材が接合部にスムーズに入ることができますが,きつすぎるために流れを妨げたり,大きすぎるために気孔や空隙などの欠陥を形成したりすることはありません.
ろう付け中の浸漬時間も無視してはなりません.一般に,ろう材が接合部で完全に拡散して濡れるようにすると同時に,機械的特性に影響を与える長期間の高温による母材のサイズの拡大を防ぐために,5〜15分に保つ必要があります.
加熱速度は毎分10°C以内に制御する必要があります.チタン合金は熱伝導率が低いです.温度上昇が速すぎると,熱が均一に拡散できず,溶接領域に熱応力が発生しやすくなり,反り,亀裂,構造変化を引き起こすことさえあります.
保護雰囲気も不可欠です.一般的に使用される方法は 2 つあります.1つは高真空環境で,通常,真空度は10⁻⁴Pa未満に達する必要があります.もう一つは超高純度アルゴン保護を使用することで,純度は99.999%に達する必要があります.どちらの方法も,加熱中のチタンの酸化反応を効果的に防ぐことができます.
ろう付けの一般的な欠陥
チタンろう付けで最も一般的な問題のひとつは,酸化物介在物である.これは通常,フラックス活性の低下または標準以下の真空によって引き起こされます.ろう材の濡れ性が悪い場合,溶接部に黒色酸化物の介在物が現れやすくなり,接続の強度に影響を与える.
もう一つの一般的な問題は,はんだが接合部をスムーズに充填できないことです.この毛細管現象が不十分な現象は,多くの場合,接合部の隙間が大きすぎるように設計されているか,洗浄されていない表面に油や酸化スケールなどがあり,はんだの流れが妨げられていることが原因です.
異種金属接続を扱うときは,脆い金属間化合物の形成に特別な注意を払う必要があります.例えば,チタンと鉄の間では,過度の拡散によりTi-Fe脆相を形成しやすく,チタンとアルミニウムを高温で接続すると,Ti-Al脆相が発生するリスクもあります.断熱時間と温度を合理的に制御することが,この問題を防ぐ鍵となります.
品質検査・管理方法
ろう付け後は,信頼性の高い接合性能を確保するために品質検査が必要です.X線,超音波,染料浸透などの非破壊検査方法を使用すると,製品を破壊することなく,気孔,亀裂,介在物などの欠陥を迅速に特定できます.
接合部の強度を確認する必要がある場合は,技術者が破壊試験も実施します.せん断強度と剥離強度の試験は接続の堅固さを反映できますが,金属組織顕微鏡分析ではろう付け継ぎ目の組織構造を観察して,濡れが十分かどうか,脆性相または不連続性があるかどうかを判断できます.
チタンろう付けの典型的な産業用途
航空分野では,チタン軽量熱交換器はろう付け技術の重要な用途の1つです.このような製品は通常,構造が複雑で,複数のチャネルで構成されています.真空ろう付けは,各チャンネルがしっかりと接続され,漏れがなく,高強度と軽量という二重の要件を満たすことができる.
今すぐお問い合わせ
医療機器では,チタンの生体適合性が広く使用されています.たとえば,グレード 5 チタン合金は,内視鏡ハウジングとその接続部品の製造に使用されます.ろう付け技術により,精密な構造,美しい溶接,デバイスの耐用年数に影響を与えない接続方法を実現できます.
今すぐお問い合わせチタンは,その独特の色と軽量な質感により,ジュエリーの製造や修理においてますます人気が高まっています.誘導ろう付けは,金属表面の質感を維持し,完成品の外観を向上させながら,精密部品のシームレスな接続を実現できます.
今すぐお問い合わせ
チタンろう付け製品Chalcoが提供できる
チタン鋼ろう付け複合板は,工業用純チタンと炭素鋼またはステンレス鋼をろう付けプロセスによってしっかりと組み合わせたバイメタル材料です.チタンの耐食性と鋼の機械的強度を兼ね備えており,化学貯蔵タンク,圧力容器,熱交換器のライニング構造に広く使用されています.
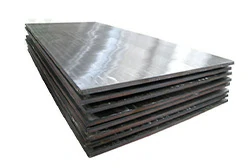
チタン銅ろう付け複合板は,チタンの層と銅の層を拡散させ,高温ろう付けによって接続したものです.チタンの耐食性と銅の高い導電性を兼ね備えています.正極板,導電性レール,電極支持板などの電気めっき,電気分解,クロールアルカリ産業の導電部品によく使用されます.チタンメッシュ溶接部品を置き換える理想的なソリューションです.
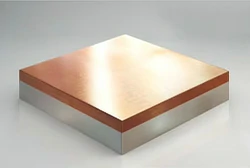
チタンとアルミニウムのろう付け複合板は,精密に制御されたろう付けプロセスを通じてチタン層とアルミニウム基板を効果的に組み合わせ,優れた熱伝導率を備えた軽量で耐食性の複合材料を作成します.この製品は,航空宇宙用ヒートシンク,バッテリー熱管理パネル,新エネルギー熱交換器,および重量と放熱効率に高い要件があるその他の場合に適しています.
チタンニッケルろう付けパイプは,純チタンとニッケルまたはニッケル合金をろう付けプロセスによって作られた複合構造パイプです.チタンの不活性性とニッケルの抗酸化特性の両方を備えており,高温,強い腐食,またはコンデンサー,蒸発器,電解パイプラインなどの特殊な電気化学環境での使用に特に適しており,パイプラインの寿命と電気化学的安定性を向上させます.
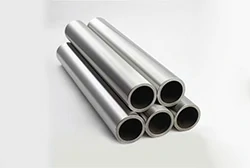
チタンステンレス鋼ろう付けトランジションジョイントは,チタンと鋼の間の直接溶接の問題を解決するために開発された構造コネクタです.通常,チタン,ステンレス鋼,中間金属(銅やニオブなど)をろう付けによってしっかりと結合するために使用され,原子炉,熱交換器,配管システム,その他の異種金属遷移部品に使用され,信頼性の高い接続と長期的なサービス性能を実現します.
チタン材料の専門サプライヤーとして,Chalcoは,さまざまな高品質のろう付け複合板,パイプ,およびチタン鋼,チタン銅,チタンアルミニウムなどの異種金属接合部を提供するだけでなく,材料仕様,構造形態,接続強度に対するさまざまな顧客の多様なニーズにも応えます.
Chalcoは,成熟したろう付け加工と技術サービス能力も備えています.真空ろう付け,誘導ろう付け,アクティブろう付けなどのさまざまなプロセスオプションをお客様に提供し,小ロットのカスタマイズ,異種金属遷移部品の開発,複雑な構造部品の組み立て,その他のエンジニアリングソリューションをサポートします.
標準化されたろう付け原料が必要な場合でも,高気密性,高強度,大量生産可能なチタンろう付け構造製品をお探しの場合でも,Chalcoは原材料の選択,プロセス設計から製品納品までの全プロセスをワンストップでサポートできます.


