

EDIおよび電気透析スタック用のチタン電極
チタン産業 : Sep. 7, 2026河南チャルコは、ED、EDI、EDR膜スタックの両端にある電極チャンバー用のチタン電極を供給しており、これは電気脱イオン化、超純水システム、電気透析システムで使用されるEDI用のチタン電極です。
ここでのEDIとは電気脱イオン化を意味し、電子データ交換とは無関係な水処理プロセスを指します。
電極はアノード対とカソード対として供給され、チタンメッシュ電極、プレート電極、図面加工用のカスタムプロファイルなどの形式があります。
コーティングシステムは、電極室内の実際の作業量と極性スキームによって決定されます。図面や運転条件に基づいて仕様書のレビューを行うことができます。
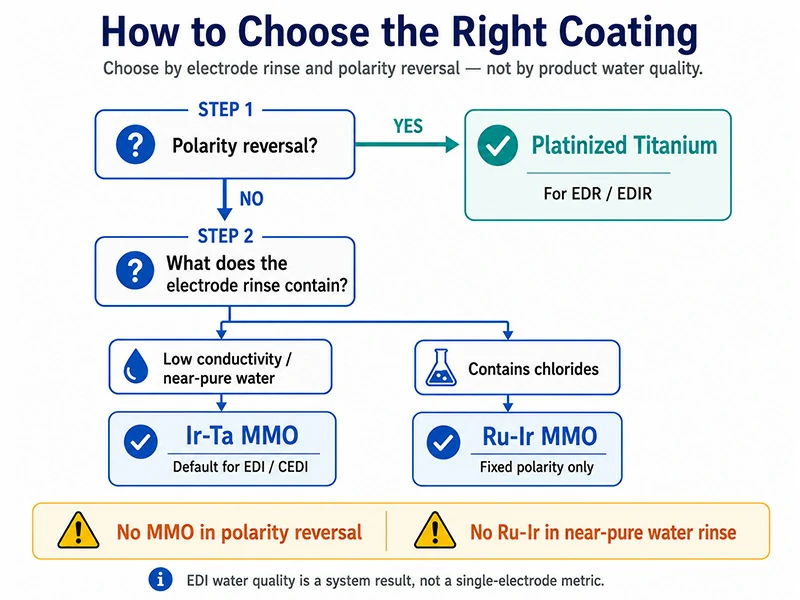
コーティングの選択:電極コンパートメントが実際に何を見るか
コーティングを決定するのは製品の水質ではなく、電極室を流れる流れと極性が逆転するかどうかです。
多くのEDおよびEDRスタックでは、両端の電極区画が別々の電極洗浄(電極流とも呼ばれる)を流し、一般的に硫酸ナトリウムまたは塩化ナトリウム溶液を用います。これはスタック中央で生成される製品水とは異なります。
| - | 固定極性 | 周期極性反転(EDR / EDIR) |
| 低導電率/ほぼ純水の洗浄 | Ir-TaおよびIr-TaベースのマルチコンポーネントMMO | プラチン化チタン |
| 塩化物含有洗浄 | ル・イルMMO | プラチン化チタン |
低導電率の洗浄で極性が固定され、EDIやCEDIでは一般的な場合です。主な陽極反応は酸素発生であり、これはイリジウムタンタル被覆チタン陽極を示しています。タンタルはコーティング内の安定化成分として働き、強い酸化性のある媒体での耐性を向上させます。これはEDIのチタン電極のデフォルト選択です。
極性反転(EDR / EDIR):両端の電極が交互にアノードとカソードとして機能します。当社の運用要件では、カソードとして使われる貴金属酸化物コーティングは表面で還元され、容易に金属形態に変化します。これによりチタン基板に効果的に結合できなくなり、コーティングが剥がれます。アノードとして使われる裸のチタンは激しい表面酸化に直面し、容易に溶解します。したがって、どのMMOコーティングも逆極性動作には適しており、これはコーティングの配合とは無関係です。
EDおよびEDRの電極区画は通常、プラチン化チタン電極を使用し、短サイクル電気透析反転は電極寿命を大幅に短縮します。反転作業のために、EDR電極はチタンまたはニオブ基板上にプラチン化チタン電極、すなわちプラチナ被覆チタンを指します。
塩化物を含む洗浄液で極性が固定されている場合が唯一適用され、塩素の過剰ポテンシャルが低く、価値も高いです。
その範囲外では適用されません。ルテニウム-イリジウムコーティングは塩素発生性を持ち、ほぼ純度の低導電率水では陽極反応が酸素発生にシフトします。コーティングとチタン基板の間に酸素が入ると、不可逆的なコーティング損傷を引き起こす可能性があります。したがって、ルテニウム系コーティングはEDI超純水システムの電極室には適していません。
| コーティングシステム | 貴金属の荷重 | コーティング厚 | 基質 | 電流密度 |
| Ir-TaおよびIr-TaベースのマルチコンポーネントMMO | 典型的な8 g Ir/m² | 約6.5μm | グレード1(TA1)デフォルト;グレード2仕様に応じて利用可能 | ≤2000 A/m²(約≤186 A/ft²);仕様により高い |
| プラチン化チタン | 典型的な21 g Pt/m² | 通常は1〜5μm;0.3〜10μmは仕様可能です | グレード1/グレード2;仕様に応じて利用可能なニオブ基板 | プロジェクトごとに確認済み |
| ル・イルMMO | 典型的8 g Ru + 2 g Ir/m² | 約6.5μm | グレード1(TA1) | ≤2000 A/m²;仕様通りの利用可能数が高め |
表は典型的な値を示しています。貴金属の荷重はコーティングの公差マージンと単価の両方に影響を与えます。コーティングの厚さは後で再塗装できる余裕を決定します。実際の仕様はプロジェクト図面と義務、すなわちプロジェクト仕様ごとの最終値に照合されます。
基材のグレードはASTM B265プレート、ASTM B348バー、ASTM B338チューブに対応しています。グレード1チタンはTA1 / UNS R50250とも指定されています。
EDIは通常ROの次に研磨される工程であり、製品抵抗率は業界で一般的に10〜18.2 MΩ·cmの範囲で公表されており、電子機器、医薬品、発電所のボイラー構成などの超純水用途に用いられます。この数値はシステム全体によって設定されており、単一の電極の性能評価ではありません。
Ir-Taチタン電極
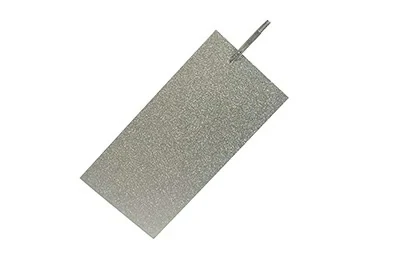
プラチン化チタン電極
ル・イール・チタン電極
スタックに合いますか?
コーティングシステムが定着すると、電極を使うかどうかは通常、もう一つの要素にかかっています。それは既存の膜スタックに収まるかどうかです。エンド電極は電流を流し、反応に参加し、シールインターフェースの一部を同時に形成するため、スタックごとにアイテムごとに整列しなければなりません。
フォーマット
- チタンメッシュ電極(拡張メッシュを含む):反応面積が大きく、流抵抗が低く、電極の流しと陽極側のガス排出を助けます。
- プレート電極:コンパクトで、スペースが限られている場合にエンドプレートを積み重ねるのに適しています。
- カスタムプロファイル:図面用に成形部品を加工し、膜スタック用のカスタムチタン電極板も含まれます。
利用可能なフォーマットはプレート/メッシュ/チューブ/カスタムプロファイルです。
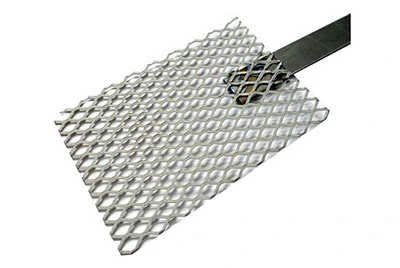
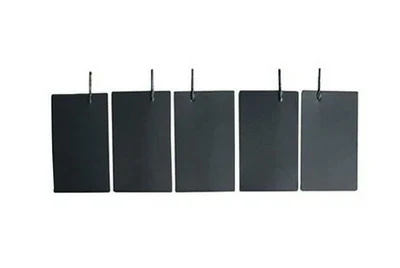
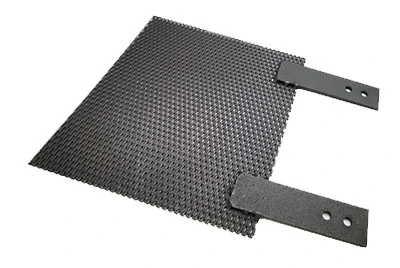
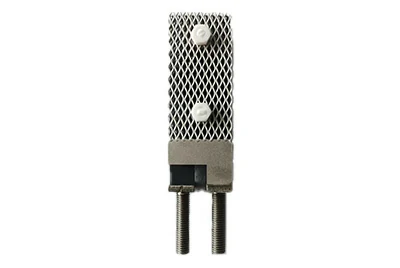
アノードとカソードはペアで供給されます
EDまたはEDIスタックの両端にある電極コンパートメントは一つの一つの部品ではなくペアです。EDIモジュール用のアノードとカソードをペアとして供給し、両端を一緒に確認します。片側のみ交換すると電流分布とセル電圧が変わります。
固定極性システムでは、両極は固定の役割を持ち、それぞれの反応に合わせて設計可能です。反転システムでは両端が交互に陽極と陰極として位置するため、両端とも同じスキームに従う必要があります。片側はMMO、もう片側は裸のチタンではありません。
動作中はカソード側でガスが放出されます。電極室の換気および換気はシステム設計要件に従って管理されるべきです。
被覆面には方向があります
片面コーティングされた電極は方向性のある組立部品です。黒酸化膜コーティング面が作動面であり、設置時にはカウンター電極に向き合わなければなりません。未コーティングの面は焼結中に二酸化チタン(TiO₂)膜を形成し、青色または灰色に見えます。電気化学的に不活性で、電解質に電流を流さず、電極機能を持ちません。
したがって、片面コーティング部品のコーティング向きは図面に記載されなければなりません。逆向きに取り付けると、作業ギャップには触媒面がありません。
未コーティング面の色の変化はしばしば外観上の欠陥と誤解されます。実際の理由は、チタン電極は加工中に酸化炉で繰り返し焼結され、コーティング中の貴金属が酸化してTiO₂と均一な結晶構造を形成するからです。対照的に、コーティングされていない面はコーティング系(ルテニウム-イリジウムとイリジウム-タンタルは異なる温度で酸化される)、サイズ、厚さ、加工形状によって異なるため、酸化後の色は一貫しません。これは正常なことです。
以下の表は識別用であり、品質基準ではありません。
| 温度 | 未被覆の顔の色 |
| 200°C(392°F) | シルバーホワイト |
| 300°C(572°F) | 淡い黄色 |
| 400°C(752°F) | ゴールデン |
| 500°C(932°F) | 青 |
| 600°C(1112°F) | パープル |
| 700–800°C(1292–1472°F) | 赤灰色 |
| 900°C(1652°F) | グレー |
接続と封印
電気接続の場合、端子柱、バスバー、溶接ラグなどの配置がスタック設計に反して確認されます。
組み立て時には、末端電極の平坦さや厚さの一貫性がセルスタックのクランプやガスケットのシールに直接影響します。そのため、基板段階でアニールとフラット化を行います。
上記はすべて図面と照合して確認してください。図面を送るか、古い電極を1枚送ってもらえば、見積もりの有無を決定する前に仕様書を逐点確認します。
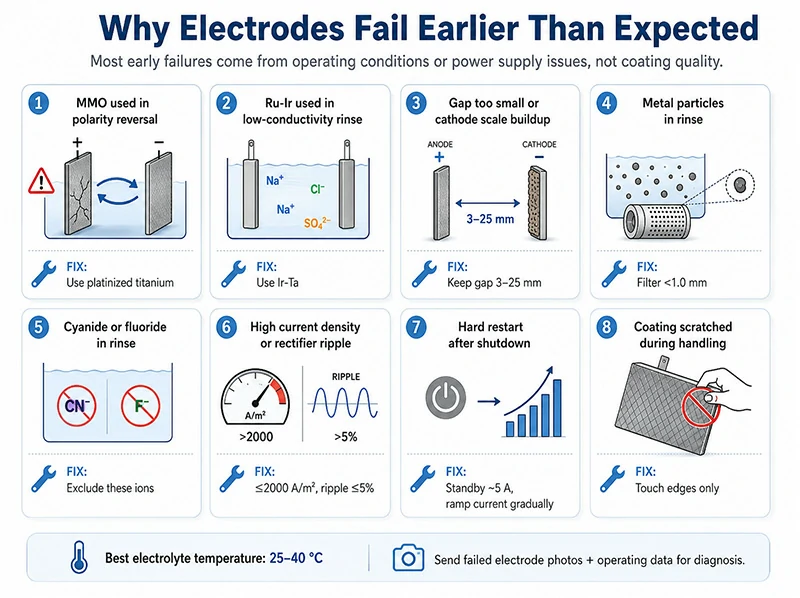
なぜ電極が予想より早く故障するのか
早期に故障する電極は通常、コーティング品質の問題はありません。電源条件や電源条件が電極設計の範囲外に移動しているのです。
以下は、私たちがEDI電極寿命に関してよく見かける原因ですので、確認してください。
| 症状 | 共通の原因 | 推奨する状態 |
| 局所的なコーティングの損失、寿命の短さが目立つ | このシステムは実際には逆極性で動作し、電極はMMOコーティングされています | 逆行用にプラチンチタンに切り替えてください |
| 顔全体にコーティングが損傷し、セル電圧が上昇しています | ほぼ純水の洗浄に使われるルテニウム系コーティングで、陽極が酸素生成にシフトします | 低伝導率の洗浄にはIr-Taに切り替えてください |
| 陽極表面のハニカム状の電気化学腐食 | 電極ギャップが小さすぎる;カソードスケールがプレートをショートさせる | 電極ギャップは一般的に3〜25mm(0.12〜0.98インチ) |
| アノードとカソード間のショートサーキット | すすぎ中の粗い金属粒子 | 上流の粒子ろ過、粒子サイズの適合 <1.0 mm (0.04 in) |
| チタン基板の腐食 | すすぎ液中のシアン化物またはフッ素イオン | 両方のイオンタイプは除外しなければなりません |
| 一般的に短期間で、明らかな単一ダメージはありません | 電流密度が高すぎる、または整流波波が過剰の場合 | 電流密度≤2000 A/m²;整流波波係数≤5% |
| シャットダウン後にユニットが再起動した瞬間に劣化します | 電源を切った状態で浸かる、または一度に電流を最大にする | シャットダウン中は約5Aのスタンバイ電流を流します。ランプ電流を徐々に上下に調整します |
| 腐食が一点から外側に広がる | コーティングが傷ついています | コーティングされていない部分と端のみで扱う |
整流器のリップルはしばしば見落とされがちですが、「電極に問題はなく、電源に問題がある」という典型的なケースです。整流器のリップル係数が小さいほど良く、5%を超えてはいけません。
温度:電解質の温度は高すぎないようにします。理想的な温度帯は25–40°C(77–104°F)で、条件が許す場合は熱交換器が追加されます。
傷:チタン基板自体は導電性がありません。電気触媒活性、導電性、耐酸化性を持つのは外側の貴金属酸化物コーティングであり、そのコーティングの厚さは約6.5μmしかありません。
一度傷がつくと、電極は電気分解中に損傷した部分から腐食し始め、これが電極全体の性能に影響を及ぼし、急激に強い電流が加わると耐用年数が大幅に短くなることがあります。
取り扱い、取り付け、取り外しの際は清潔な手袋を着用してください。端や端をしっかり握り、理想的にはコーティングされていない部分のみに触れてください。シャットダウン時には希釈酸や清浄な水を使えますが、ナイロンや機械式メディアでこすり洗うのは避けてください。
もし早期に故障した電極がある場合は、故障部分の写真と動作パラメータを送っていただければ、故障モードの予備読み取りを行います。
バッチ間一貫性
別の供給元に切り替える際、お客様が尋ねる質問はたいてい「どうやって作るのか」ではなく、「バッチ1とバッチ1は同じかどうか」です。私たちの答えは三つの場所にあります。
発送前の検証
各機械化バッチが焼結された後、証人クーポンは加速寿命試験(同じ炉で焼結された証人クーポンに対する加速寿命試験)を受け、試験に合格してからのみ梱包・出荷されます。
クーポンは製品と同じ炉の運転を経るため、そのバッチの実際のコーティング状態を反映しています。これはバッチ単位の検証であり、完成品の耐用年数保証には反映されません。
基質と表面準備
電解脱イオン化電極は通常、グレード1のチタン電極基板(TA1 / UNS R50250とも呼ばれます)を使用します。グレード2と比べて、グレード1は鉄分と酸素の含有量が低く、純度が高いです。
グレード2およびニオブ基板は仕様に応じて提供されています。基板は加工応力を軽減し、平坦度を保つために>500°C(>932°F)でアニール処理・平ら化されます。これはスタックアセンブリやシール面の適合性に直接影響します。
その後、10%シュウ酸を穏やかな沸騰で数時間漬け、表面の粗さを6μmまで抑えます。ピッキングの受理基準は表面全体に均一な灰色のマット構造であることであり、この工程がコーティングと基材間の結合強度を決定します。
コーティングと焼結
貴金属溶液は、適用環境に合わせて定性的かつ定量的に配合され、手作業で塗布され、設定温度で焼結されます。部品は次の塗布前に炉から自然に室温まで冷却され、累積で12回から20回以上のコート&焼結パスが行われます。混合金属酸化物(MMO)コーティングの厚さは約6.5μmです。
この種の寸法安定アノード(DSA)は、電気分解中に寸法を保ち、電極間ギャップのドリフトを防ぎ、セル電圧をより安定に保つことができます。グラファイトや鉛アノードに対しては、コーティングされたチタン電極は直流電力消費を約10%〜20%削減できます。
私たちについて
当社は中国のチタン資源拠点に拠点を置き、自社でCNC加工設備を運用しています。これにより加工リードタイムと寸法管理が確保されています。焼結設備はバッチ生産の一貫性を維持するために継続的に改良されています。
研究開発分野では、2件の発明特許と7件の実用実証特許を保有し、電気化学ワークステーションを用いた多成分コーティングを開発しています。製造はISO 9001 / ISO 14001 / ISO 45001のマネジメントシステム認証の下で行われています。
交換、再塗装、パイロットバッチ
交換部品
EDI電極交換は、まずモデル番号を特定する必要はありません。古い電極の寸法と写真、または元の図面を送付し、寸法とコーティングシステムをそれに照らして確認します。古い部品の故障モードからコーティングシステムが義務に合致しなかったことを示す場合は、レビューで明記します。
再塗装
アノードコーティングの消費度に応じて、技術サービスとして復帰後の電極再コーティングおよびアノード再生サービスを提供しています。
基板が過度に摩耗していない場合は繰り返し再利用できるため、総所有コストの削減に寄与します。チタン基板は通常、電極コストの大部分を占めます。
再コーティングの実現可能性は返送された基板上で評価されます。部品が再塗装可能かどうかは、到着後の実際の基板の状態に依存し、まずサンプルを送ることができます。
パイロットバッチ
新しい機械タイプや初回注文の場合は、量産前に小規模な試行ロットを取り付けることで、自社のスタックで組み立てや運転性能を検証できます。
提供オプション、検査書類、RFQの境界線
供給基盤
アノードとカソードのペアで供給されます。フォーマットはプレート/メッシュ/チューブ/カスタムプロファイルです。グレード1基板がデフォルトで、グレード2とニオブは仕様に応じて選択可能です。
すべては図面用と作業用に作られています。チタンフレーム、ブラケット、その他の構造部品も一緒に供給され、同様に加工されて図面作業に加工されます。
パッケージング
コーティングの厚さは約6.5μmしかなく、傷に敏感なため、包装自体が納品品質の一部となります。
検査書類
プロジェクト見積もり段階では、材料試験証明書(MTC)、適合証明書(COC)、寸法報告書、貴金属コーティングの荷重記録、証人クーポンの加速寿命試験記録など、以下の書類タイプを提示できます。
いくつかはっきりさせておくべき点があります
- イオン交換膜と樹脂は供給範囲外です。
- 電極は不十分な前処理を補うことはできません。給水と電極の洗浄品質はシステム設計に従って管理されるべきです。
- 製品抵抗率、TOC、薬典系の数値はシステム全体によって決定され、システムレベルの性能です。
- システムが短周期極性反転を行う場合、MMOコーティングは適切ではなく、ケースは反転義務として議論すべきです。
- リードタイム、商品次第出貨量(MOQ)、価格は注文ごとに確認されます。
- HSコードの分類は単一電極と完全なユニットで異なります。これを早期に確認することをお勧めします。
買い手が私たちのもとに来る3つの方法
ほとんどの問い合わせは3つの状況のいずれかから行われます。それぞれが異なる情報を求め、返ってくる情報も異なります。
既存のスタックには交換用の電極が必要です
EDIやEDスタックが稼働中で、OEMの予備価格やリードタイムが機能しません。必要なのは古い電極の寸法と写真、または元の図面です。返ってくるのは寸法とコーティングシステムのポイントごとの確認、そして古い部品を先に再塗装できるかどうかの判断です。
新しいスタックまたは新しいマシンタイプの選択
設計や改造をしている場合、電極をどの範囲まで作れるかを知る必要があります。必要なのは電極室の作業量と極性スキームです。返ってくるのは、利用可能なコーティングシステム、フォーマット、仕様制限、そしてパイロットバッチの推奨事項です。
電極寿命が予想より短い
電極は早期に故障し、原因は不明です。必要なのは故障部分の写真、動作電流、電極の洗浄成分です。返ってくるのは故障モードの予備読み取りと、コーティングシステムが義務に合致しているかどうかの意見です。
関連製品
河南チャルコはMMOおよびプラチン化電極、チタンメッシュアノード、ニオブ系電極、完全なチタンアノード設備をワンストップで供給しています。
イリジウム-タンタルMMO チタンアノード
プラチン化チタンアノード
ルテニウム-イリジウムMMOチタンアノード
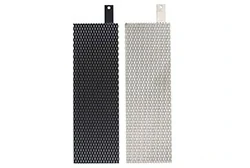
MMOチタンメッシュアノード
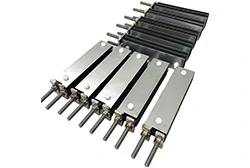
チタン陽極装置
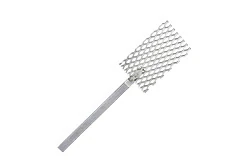
プラチン化ニオブ電極
よくある質問
EDIスタック電極にはどのコーティングを使うべきでしょうか?
低導電率の電極洗浄で固定極性を駆動するEDI電極の場合、通常はイリジウム系の酸素生成コーティングであるIr-Taが選ばれます。
選択は2つのステップで行われます。まず極性が周期的に反転するかどうか、次に電極洗浄液に塩化物が含まれているかどうかを問います。これら2つの答えが決まると、EDI用のチタン電極のコーティングシステムは基本的に決定されます。
MMOコーティングされた電極は極性反転(EDR / EDIR)で使用できますか?
しかし、それは適していません。陰極として使われるMMOコーティングは表面で還元し、すぐに金属状に変わり、チタン基板から剥がれるため、逆極性操作はMMOのどの配合にも適しません。
反転作業では、EDR電極は通常プラチン化チタン電極です。
ルイールは高純度の水に適していますか?
しかし、それは適していません。ルイールは塩素を生成するコーティングです。ほぼ純度の低い水中では、陽極反応が酸素発生に変わり、酸素がコーティングとチタン基板の間に入り込み、コーティングを損傷します。
本当に当てはまるのは、塩化物を含む電極洗浄を使った固定極性EDです。
アノードだけでなくカソードも必要ですか?
はい。EDまたはEDIスタックには両端に電極区画があり、アノードとカソードはペアで動作します。河南チャルコはペアで供給しています。
反転系では、両端電極がアノードとカソードとして交互に配置されるため、両者は同じスキームで設計されなければなりません。
既存のスタックに合わせた電極を作れますか?
はい — 図面または古い部品と比較して確認します。図面、または古い電極の寸法と写真を送付いただければ、逐点仕様の確認を行います。寸法、コーティングシステム、接続タイプが確定次第、見積もりを出します。まずモデル番号を特定する必要はありません。
片面コーティングされた電極はどちらの方向を向くのでしょうか?
黒被覆面は作業面であり、設置時にはカウンター電極に向かっていなければなりません。
コーティングされていない面は電気化学的に不活性で、電解質に電流を流さないため、片面コーティングされた部品のコーティング向きは図面に明確に示されるべきです。
なぜ電極の裏側の色が違うのでしょうか?
これは焼結時に未コーティングの面に形成される二酸化チタン膜です。その色は焼結温度によって変化し、銀白色から黄金色、青色、紫、灰色まで変化します。これは普通のものであり、外観上の欠陥ではありません。
これは電子データ交換と同じEDIですか?
いいえ。ここでのEDIとは電気脱イオン化のことであり、イオン交換樹脂と電気透析を組み合わせ、電場の中で樹脂を継続的に再生する超純水のプロセスを指します。


