

チタン浸水蒸発器チューブ
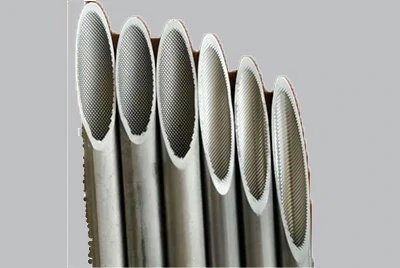
チタン産業 : Sep. 9, 2026チタンのフラッドドエバポレーターチューブは、冷媒がチューブの外側で沸騰する水平シェルアンドチューブチラー蒸発器に使用されます。外径は12.7〜25.4mmで、Gr1 / Gr2チタンで使用可能です。
ナールパターン、フィン/インチ、平地端の長さ、遷移断面の長さなど、すべて図面に合わせて作成可能です。同じ線からは落ち着くフィルムや内溝タイプも生成でき、必要ならこのタイプと一緒に見積もりを出すこともできます。
3種類の蒸発器チューブ:あなたのシェルに必要なもの
私たちの蒸発器チューブは、3つのタイプからなる一つの製品ファミリーです。種類を選ぶことは材料を選ぶよりも重要です。なぜなら、それがシェル全体の熱伝達ロジックを決定するからです。
どちらが必要かを決めるのは、冷媒がチューブの外側に流れているか内部に流れるかだけです。
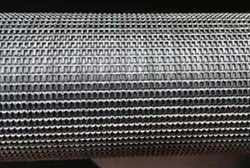
浸水蒸発器管
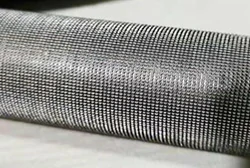
落下膜蒸発管
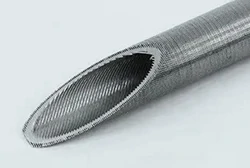
内溝(乾式膨張)チューブ
| 浸水蒸発器管 | 落下膜蒸発管 | 内溝(乾式膨張)チューブ | |
| 冷媒側 | 貝殻側、プールの沸騰 | シェル側、スプレーフィルム | チューブ側、流量蒸発 |
| 強化への注力 | 外側のオメガ溝は核生成部位を提供します | クロスメッシュの外側フィンが液体膜を薄くします | 内側の螺旋溝は接触面積を増やし、流れパターンを変えます |
| 典型的な外径 | 12.7〜25.4 mm | 12.7〜25.4 mm | 7.00–15.88 mm |
| 典型的な装備 | 遠心式およびスクリューチラーの浸水蒸発器 | 落下フィルムシェル・アンド・チューブ蒸発器 | 乾式膨張蒸発器、空冷冷却器、蒸発冷却器 |
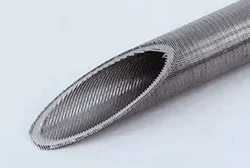
内溝型は異なるルートを取ります。強化は内壁の連続または途切れた螺旋溝の上に配置されます。冷媒はチューブ内で蒸発し、外側で水が冷却されます。
チューブ側の熱伝達係数は、同じサイズの普通チューブの1〜2倍に達します。従来の内溝銅管で使われるスピン成形プロセスとは異なり、リッジプロファイルは特定の冷媒や用途に合わせて設計でき、長さにも制限はありません。
一般的なサイズ:外径7.00 / 7.94 / 9.52 / 12.7 / 15.88 mm、28–116のリッジ、ヘリックス角18–45°、リッジ高さ0.12–0.21 mm、内表面積0.0199–0.0280 m²/m/単位長。
チタンのフラッデッド蒸発器管:製品データ
| 製品名 | チタンのフラッデッドエバポレーターチューブ(ストレートナール/クロスハッチノル) |
| 材料等級 | Gr1 / Gr2 チタン(TA1 / TA2;UNS R50250 / R50400);オーステナイトおよびフェライト系ステンレス鋼も同じラインで製造可能です |
| 状態 | ベースチューブのアニーリング;圧延後の強化セクション |
| ベースチューブ | 専用の金型を用いた3ロールのスキュー圧延で形成された厚壁溶接またはシームレスチューブブランク |
| 製品規格 | ベースチューブ:ASTM B338 / ASME SB338;溶接されたASTM B862、シームレスASTM B861;中国の同等品としてGB/T 3625。 |
| サイズ範囲 | 標準サイズ外径15.88 / 19.05 / 22.1 / 25.4 mm;加工範囲外径12.7–31.8 mm、壁径0.8–3.0 mm;長さ <7 m |
| 公差 | 仕様に応じて提供可能 |
| フィン形状 | オメガ溝にアップセットフィン先端;直線またはクロスハッチのナール;21 / 25 / 32 FPI |
| インサイドオプション | プレーン/内部溝付き/ツイストテープインサート |
| 加工 | 長さに合わせてカット;図面ごとに両端と中間の端が無地;直線、U字曲げ、またはコイル状 |
| 表面 | ミル仕上げまたはピクルド |
| 応用例 | 水平浸水蒸発器管束、近接シェル・アンド・チューブ交換器、海水源ヒートポンプ蒸発器、化学プロセス熱交換器 |
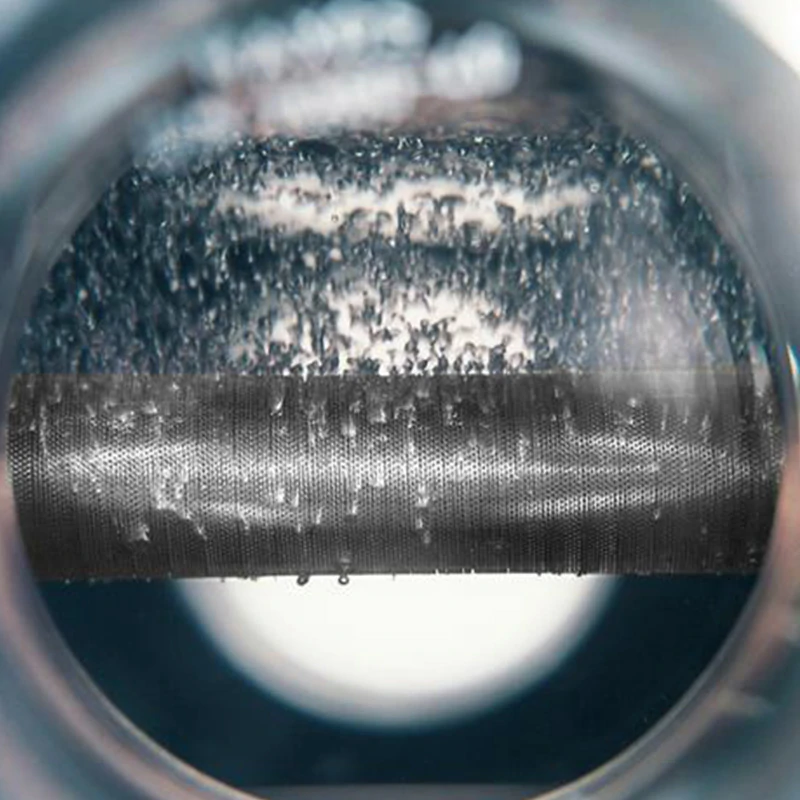
浸水蒸発器チューブ:標準サイズと加工範囲
標準サイズとストックサイズ
これらは当社の標準的な在庫サイズで、注文が最も早いです。
| コード | 1 | 2 | 3 | 4 |
| OD(mm) | 15.88 | 19.05 | 22.1 | 25.4 |
| 名目壁(mm) | 0.64 | 0.64 | 0.64 | 0.64 |
| フィンド断面壁(mm) | 1.0–2.0 | 1.0–2.0 | 1.0–2.0 | 1.0–2.0 |
| フィン外線(mm) | 15.88 | 19.05 | 22.1 | 25.4 |
| フィンの高さ(mm) | 0.60 | 0.60 | 0.60 | 0.60 |
| フィンの下の最小壁(mm) | 0.56 | 0.56 | 0.56 | 0.56 |
| フィン数毎インチ | 32 | 32 | 32 | 32 |
| リッジの高さ(mm) | 0.20 | 0.20 | 0.25 | 0.25 |
| 尾根の数 | 34 | 34 | 34 | 34 |
加工範囲
また、あなたの絵にチューブも作っています。
| アイテム | カスタムレンジ |
| 外径 | 12.7 / 15.88 / 19.05 / 25.4 mm(スキューロール能力 12.7–31.8 mm) |
| 壁の厚さ | 0.8–1.5 mm(12.7、15.88)、0.8–2.0 mm(19.05、25.4)、最大3.0 mmまでのスキューロール能力 |
| フィンOD | 12.6–12.5 / 15.78–15.68 / 18.95–18.85 / 25.3–25.2 mm |
| フィンの下にあるミンウォール | ≥0.65 mm(12.7、15.88);≥0.7 mm(19.05、25.4) |
| フィンの高さ | 0.4–0.6 mm |
| フィンピッチ | 0.8 / 1.0 / 1.2mm |
| ヘリックス角 | 0–35° |
| 周囲のナブルカウント | 外周 / 0.8 |
| 内部リッジ | カウント=(内径×3.14)/ 2;リッジの高さ0–0.2 mm |
| 平地の終わり/移行区間 | 長さは任意 / 15–40 mm |
| 管の長さ | <7 m |
注:外側の螺旋角は気泡が管軸に沿って進む経路を設定します。内側のリッジは水側の境界層を破壊し、管側の抵抗を下げます。
フィン数/インチとフィンピッチ換算
図面にfpiかmmかは業界や地域によって異なります。この表には換算が行われているので、まっすぐ読み取ることができます。
| フィン数毎インチ | 25.4 ÷ FPI | 実際のフィンピッチ |
| 32 FPI | 0.794 mm | 0.8mm |
| 25 FPI | 1.016mm | 1.0mm |
| 21 FPI | 1.210mm | 1.2mm |
FPIが高いからといって必ずしも良いわけではありません。1インチあたりのフィン数が多いほど、外面の効果や核生成部位も増えますが、溝が狭くなるため、水質の変動や汚れに対して管がより敏感になります。
循環水質が不安定な場合、32 FPIは必ずしも25 FPIより長くは持ちません。
チタン落下膜蒸発管
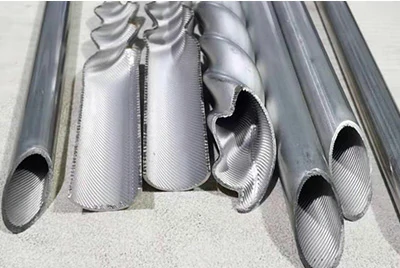
落下フィルムタイプは、当社の高生産製品の一つです。
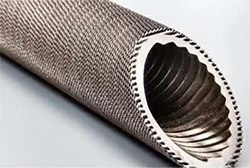
その外表面はクロスメッシュのフィンパターンを持っています。フィンはチューブと同じ親金属から一体的に圧延されているため、接触抵抗がなく、ラップフィンや溶接フィンチューブと異なります。
この表面は冷媒膜を薄くし、噴霧された液体が管軸や周囲に素早く広がることを可能にします。これが落下膜効果を生み出し、蒸発熱伝達係数を高めます。あらゆる種類の落下膜シェル&チューブ蒸発器で使用されています。
浸水プロファイルは落下フィルムの用途にも使えるため、両者は相反するものではありません。どちらを選ぶかは製品構造によります。両方のプラットフォームを作って部品番号を1つ少なく持ちたい場合は、浸水タイプで両方をカバーします。1つの落下フィルムプラットフォームを大量に運用する場合は専用タイプがより適合します。
標準サイズ:
| OD(mm) | 名目壁(mm) | フィンド断面壁(mm) | フィン外線(mm) | フィンの下の最小壁(mm) | フィン数毎インチ | リッジの高さ(mm) |
| 12.7 | 0.60 | 0.8–1.5 | 12.65 | 0.55 | 32 | 0.20 |
| 15.88 | 0.60 | 0.8–1.5 | 15.70 | 0.55 | 32 | 0.20 |
| 19.05 | 0.60 | 0.8–1.5 | 19.0 | 0.6 | 32 | 0.20 |
| 22.1 | 0.65 | 0.8–1.5 | 22.05 | 0.65 | 32 | 0.20 |
| 25.4 | 0.65 | 0.8–1.5 | 25.35 | 0.7 | 32 | 0.20 |
ストレートナールかクロスハッチングナール?
浸水チューブには2つのノールパターンがあります。どちらもコンデンサーチューブの針状のフィンチップを倒して作られます。
ストレート・ナールは、螺旋状に並んだ独立した針のリブのセットです。先端が上がるとオメガ溝が形成されます。クロスハッチド・ナールは、先端が同じように上がった、規則的なピラミッドセルの配列です。
その差は熱伝達表には現れません。膨張段階で現れます。クロスハッチのナールは機械的膨張時にエキスパナーヘッドを傷つけにくく、製造コストも高くなります。
つまり、判断はシンプルです。もしあなたのラインが機械的膨張を使っていて頻繁にチューブを交換する場合、追加の処理コストは通常エキスパンダーヘッドの摩耗に回ってきます。油圧式膨張を使う場合や、配管間隔が長い場合は、ストレートなノールで十分です。
ストレートナールにはもう一つの用途があります。液体膜が管壁に均等に広がる必要がある場所で性能が良く、必要に応じて落下膜管としても機能します。
チューブ内側:プレーン、内部溝付き、またはツイストテープ
単純でチューブサイド加工なし
最も気圧差が低く、掃除も最も簡単です。まずは水質が悪く汚れのリスクが高い場所を考慮してください。
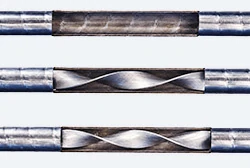
内部に溝があり、内側に螺旋状の隆起があります
リッジカウントは(内径×3.14)/ 2、リッジの高さ0–0.2 mmです。これにより水面の境界層が破壊され、管側の抵抗が低下します。
ツイストテープインサート
チューブにねじれたテープを挿入すると渦流が発生します。その利点は後から取り付けられるため、既存の束を後付けで取り付けられることです。
どうやって選べばいいですか?チューブ側の強化は熱伝達を上げますが、同時に圧力低下を上げて掃除が難しくなります。ポンプヘッドがすでにきつい場合や、循環水が開放された冷却塔から来ている場合は、チューブ側を最大限に使わないでください。内側の溝から始める方が、いきなりねじりテープに直行するよりも受け入れやすいです。
一つ明確にしておくべき点は、浸水や落下フィルムの作業では冷媒がチューブの外側で沸騰し、水が内部に流れ込むため、チューブ側の強化は水側に対応します。これは外側のオメガ溝とは異なる抵抗を解決します。
チタンは強化銅製エバポレーターチューブの代わりになるのでしょうか?
実際に拡張可能でしょうか?
これはお客様から最もよく聞かれる質問です。
機械的膨張には一般的に材料の伸長率が5〜25%必要です。また、塑性加工には経験則があります:加えた変形は材料の最終伸長の半分を超えてはなりません。
それ以上は必ずしもチューブが割れるわけではありませんが、微細な亀裂が発生します。目に見えないものの、圧力能力や疲労パルス抵抗性はすでに低下しています。これは完全な割れよりも厄介な故障で、工場検査で発見されない可能性があります。
焼きなまし状態における伸長はおおよそ次のようになります。
- 銅は約90%です。
- 316L、約70%
- 304は約65%です。
- チタンは約45%
チタンの半分は22.5%で、拡大に必要な5〜25%の範囲内に位置しています。
結論は明確です:チタンは膨張可能ですが、銅のものよりマージンはかなり小さいのです。チタンの膨張率を再計算し、最初のパーツを試行拡張する必要があります。銅の設定をそのまま持ち越すことはできません。
高い利回り強度が何を買い、その代償は何になるか
焼きなまし状態では、チタンの降伏強度は銅の約2倍になります。これは両方向に影響します。
良い点としては、同じ壁厚での圧力能力が高まり、同じサイズでより剛性の高いチューブが使われ、支持間隔や無支持長の要件が緩和されます。加工や輸送中の損傷リスクが低減されます。
コスト面では、膨張、曲げ、フィンの圧延がすべて難しくなります。複雑なプロファイルが圧延しにくくなると、圧延コストが上がるか、プロファイルが不足して熱伝達が悪化します。
これが、チタン強化管が銅管ほど高いフィンを支えられない理由の一つです。
本当の障壁はチューブではありません
HVAC業界全体で、ほとんどのファブリケーターのプロセス、機器、金型は銅管を中心に設計されていました。
チタンに切り替える本当のコストは、チューブの単価ではありません。重要なのは、ラインの適応と最初の製品検証にかかる時間です。もしあなたのラインが膨張工程や工具を全く調整できない場合、今切り替えても得策はありません。
交換可能か確認してください
- チューブシート穴に対するプレーンエンドの外径
- フィン断面外径(通常、平端より0.1〜0.2mm小さい;膨張は平板端から外れています)
- フィン数1インチあたり:21、25、または32
- チューブサイド形状:無地、内部溝付き、またはねじりテープの挿入
- 平底端長と遷移断面長
- 既存の膨張プロセス、エキスパンダーヘッドの種類および膨張比
これらのアイテムを送っていただければ、既存のジオメトリにチタンチューブをマッチングさせて、まず試着拡張できます。
オメガ溝沸騰面の仕組み
プロファイルの形成方法
厚厚な壁溶接または継ぎ目のないチューブブランクから始まり、専用の金型と3本ロールの斜めの圧延で針状のフィンを持ち上げ、先端をキノコ型にアップセットします。形成される溝は下部が広く、上部が狭いオメガ構造です。
この構造は三つの効果を果たします。第一に、安定した核生成部位を保持し、狭い開口部から気泡が均等に出てきて、膜の沸騰が熱伝達を妨げないことです。第二に、溝底が相互に接続されているため、液体が自由に通過して補充され、局所的な乾燥を防ぎます。第三に、表面が多孔質になり、流体が管壁を湿らせるのが良くなります。
熱伝導率について
チタンは約14.6 W/(m·°C)、銅は約386.4 W/(m·°C)で導電し、20倍以上離れています。多くの人がその数値を見てチタンを除外しますが、それは早すぎる判断であり、正しい判断ではありません。
普通の管では、その隙間は実際にはほとんど重要ではありません。壁は薄く、金属の両側の対流抵抗は伝導抵抗よりはるかに大きいため、金属抵抗はほぼ無視できるほどです。
実際に影響を受けるのはフィン付きチューブのフィン効率であり、実際に仕事をしているフィンの面積と理論上の面積の比率です。導電率が低いとフィン効率が低下し、フィンが高いほどその影響は明らかになります。
つまり、チタンが機能しないというのではなく、チタンフィンが銅のフィンの高さをコピーできないということです。また、この種のチタン強化チューブでは、顧客がフィンの高さを0.4〜0.6mmの範囲で指定し、さらに高くしない理由も説明できます。
私たちが見てきたこと、そして研究が示していること
浸水蒸発サービスでは、R22とR717を冷媒として、蒸発管としてプレーンチューブを使用すると、全体の熱伝達係数は約450〜870 W/(m²·°C)です。
フィン下の最小壁
フィン圧延の後、圧力計算を入力するのはフィン根部のフィン下の最小壁であり、名目上の壁ではありません。
これが見落とされる特定の理由があります。銅の世界では、ASTM B359がこの寸法を標準に記載しているため、誰もがそれが明記されると考えています。チタンには同等の完成品規格がないため、顧客は図面や議論の際にこの寸法を別途明記しなければなりません。そうでなければ、私たちの解釈が異なり、私たちが提供するものはあなたの期待とは異なるでしょう。
当社の見積もりや図面には、フィン下の最小壁が独立した線で記載されており、名目上の壁とは混同されていません。標準タイプの値は上記の2つの表に示されています:浸水タイプは0.56mm、カスタムタイプは0.65〜0.7mm以上、落下膜タイプは0.55〜0.7mmです。
チタン、銅、またはステンレス:実際に何が変わるのか
| 財産 | 銅 | 304 | 316L | チタン |
| 降伏強度(MPa) | 70 | 200 | 170 | 140 |
| 伸長率(%) | 90 | 65 | 70 | 45 |
| 熱伝導率 W/(m·°C) | 386.4 | 16.3 | 16.2 | 14.6 |
| 密度(g/cm³) | 8.9 | 8 | 8 | 4.5 |
| 生体適合性 | 軽い毒性 | 軽度のアレルギー反応 | ほとんど返事がない | 完全に生体適合性 |
降伏強度。チタンは銅よりも高いため、同じ壁厚で圧力能力と剛性が向上し、支持間隔や支持なしの長さの要件も緩和されます。コストはプラスチック加工のハード化と複雑なプロファイルの圧延コストが高いことです。
伸長。チタンは銅やステンレス鋼よりも低いため、膨張や曲げの余裕が小さく、変形は最終伸長の半分以内に抑えられなければなりません。
熱伝導率です。チタンと両方のステンレスグレードはほぼ同じで、いずれも銅よりはるかに低いです。この影響は壁抵抗ではなく、フィンの効率に影響します。
生体適合性。これはしばしば見落とされがちですが、耐腐食性とは全く別の材料を選ぶ理由の一つです。固体金属自体は無害です。重要なのは、腐食によって水中に放出される金属陽イオンです。チタンはほとんど反応しませんが、銅イオンはタンパク質に結合して変性させます。そのため、飲料水、食品、医薬品、医療、家庭用温水の用途では、腐食リスクがどれほど大きくても多くの仕様でチタンが求められます。
強化チタン管の規格および受け入れ基準
では、このチューブは実際に何に対して認められているのでしょうか?答えはこちらです。
ベースチューブの材質と寸法には標準があります
ASTM B338 / ASME SB338は、熱交換器および凝縮器用のGr1およびGr2チタン管を扱っています。
溶接管はASTM B862に、ASTM B861では継ぎ目管に該当します。中国の同等規格はGB/T 3625です。
強化されたジオメトリはそうではありません
ASTM B359 / B359M-18は銅および銅合金の一体フィン付きコンデンサーおよび熱交換器管のみを対象としています。
強化チタン管に対する同等の完成品標準は存在しません。
したがって、強化された幾何学は図面または技術的な合意によって修正されなければなりません。お問い合わせに添付する図面に以下の8項目を記載することをお勧めします。これにより解釈の違いがなくなります。
- フィンの高さ
- フィン数/インチ、またはフィンピッチ
- フィン下の最小壁
- 平底の外径と内径
- フィン断面外径(通常、平端より0.1〜0.2mm小さい)
- 遷移区画長
- ナールタイプ:直線またはクロスハッチ
- チューブサイド形状:平地で内部溝のあるテープまたはねじりテープ
材料規格は化学的性質とベースチューブの受け入れを証明します。完成品がシステム内でどのように機能するかを証明するものではありません。圧力設計は依然としてASME BPVC第8-1節およびII-Dに準拠しています。材料規格はシステムレベルの設計を代替することはできません。
私たちのアプローチは、図面と技術契約書に提出し、ベースチューブ材料のMTCをASTM B338に発行し、図面に対して強化されたジオメトリを検査することです。
検査、試験および文書化
当社の検査能力は以下の通りです:
- GB/T 12969に基づくインライン/オフライン渦電流試験
- 機械的試験:降伏強度、引張強度、伸長、硬度
- 金属組織学的調査:粗粒および溶接粒界におけるクロム枯渇
- 溶接性能試験:フレア、平坦化、広げ、逆曲げ
- 気密性と圧力保持試験
文書に関しては、MTC、COC、寸法報告書、渦電流報告書、第三者検査報告書と見積もりが出せます。
当社の生産はISO 9001品質管理システムのもとで行われており、特定の製品についてはプロジェクトごとに第三者による検査を手配することも可能です。
当社の技術チームは冶金、金属成形、溶接、流体熱伝達、装置設計・製造を担当しており、コアメンバーはこの分野で10年以上の経験を持っています。新製品は総売上の40%以上を占めています。
チタンが正しい答えでない場合
チタンが最適とは言えない状況もあります。
閉ループの淡水、安定した水質、塩化物のリスクなし。ステンレススチールの方が価値的に理にかなっており、チタンの腐食マージンはこの用途で使われません。
単一管の熱伝達係数だけで比較し、ライフサイクルコストを無視しています。内溝銅管は純粋な熱伝達で依然としてリードしており、それは異論ありません。
ラインは拡張プロセスを全く調整できず、既存のチューブ交換期間はすでに長くなっています。変換コストは回収されません。業界全体のサプライチェーン移行は約5〜10年かかり、単一のスイッチとしてではなく段階的に進みます。
高粘度または重度の汚れやすい媒体。高FPIでの狭い溝はこの作業で不利になります。低FPIまたは単純なチューブに移行してください。
このプロジェクトにはフィンプロファイルに関して厳格な認証要件があります。この種の強化プロファイルは引き続き改良中であり、熱伝達効率と処理コストも変動しています。もしプロジェクトが再認証を受け入れない場合、現時点では最新のプロファイルを採用するよりも、すでに認定したジオメトリで構築する方が安全な方法です。
関連するチタン熱伝達管
チタンコンデンサー管
熱伝達システム用のチタン材料
チタン製内翼チューブ
チタン製の螺旋溝管
チタン製スパイラルフラットチューブ
グレード2チタン管
コンデンサー、蒸発器、内溝チューブは同じサプライチェーンから来ています。1つの注文、1セットの検査書類、1つの出荷です。
FAQ
チタン製の蒸発器管は、殻を再設計せずに強化された銅管に代わることは可能でしょうか?
ほとんどの場合、はい。チェックすべき項目は6つあります:平底外径、フィン外径、インチあたりのフィン数、平端および遷移断面長、管側形状、膨張法です。チタンの膨張比は再計算し、最初の記事は試着拡張です。
チタンは銅よりも熱伝導がかなり悪いので、性能に悪影響はありますか?
いいえ。壁は薄く、両側の対流抵抗は金属のものをはるかに上回るため、壁抵抗は無視できるほどです。この影響はフィンの効率に影響するため、チタンフィンの高さは銅から真似されるのではなく、0.4〜0.6mmの範囲に設定されています。
基準の壁から圧力を計算するのか、それともフィンの下の壁から計算するのか?
フィンの下に最小壁を使いましょう。フィンの根はチューブの最も薄い部分であり、名目上の壁は圧力能力を過大に示しています。この寸法は図面に別途記載してください。
32 FPIはミリメートルでどれくらいですか?
32 FPIは0.794 mmのフィンピッチで、0.8mmとされます。25 FPIは1.016mmで、1.0mmとして作られています。21 FPIは1.210mmで、1.2mmとして作られています。
フラッディング蒸発器チューブは、落下膜エバポレーターチューブと同じものですか?
そうとは限りません。浸水プロファイルは落下フィルムの役割も果たしますが、専用の落下フィルムタイプはクロスメッシュフィンパターンを使用します。別途、化学処理で使用される垂直落下膜蒸発管は全く異なる製品で、直径や構造も異なります。
強化チタン熱交換器チューブをカバーするASTM規格はどこですか?
ベースチューブはASTM B338 / ASME SB338に準拠しています。ASTM B359は銅および銅合金の一体化フィン管のみを対象としています。チタンには同等の仕上げ製品規格がないため、強化ジオメトリは図面または技術合意によって確定する必要があります。
機械的なチューブ膨張時にチタンは割れますか?
通常の設定ではそうではありません。膨張には一般的に5〜25%の伸長が必要で、変形は最終伸長の半分以内に収めるべきです。焼きましチタンは約45%で、そのうち半分は22.5%です。まだバンド内ですが、銅よりも余裕が少ないです。
浸水した蒸発器の容量が減ったのは、チューブの問題でしょうか?
必ずしもそうとは限りません。発表された実験研究によると、非凝縮性ガスは凝縮側全体の係数に強く影響を与え、蒸発側への影響は小さいことが示されています。蒸発管を疑う前に、非凝縮性ガスや凝縮器の確認をしてください。


