

อิเล็กโทรดไทเทเนียมสําหรับชุด EDI และอิเล็กโทรไดอะลิซิส
อุตสาหกรรมไทเทเนียม : Sep. 7, 2026Henan Chalco จัดหาอิเล็กโทรดไทเทเนียมสําหรับห้องอิเล็กโทรดที่ปลายทั้งสองด้านของชั้นเมมเบรน ED, EDI และ EDR — อิเล็กโทรดไทเทเนียมสําหรับ EDI ที่ใช้ในระบบน้ําบริสุทธิ์พิเศษสําหรับการไอออนไฟฟ้าและระบบไดอะอิไลซิส
EDI ในที่นี้หมายถึงการทําให้เป็นอิเล็กโทรไอออน — กระบวนการบําบัดน้ําที่ไม่เกี่ยวข้องกับการแลกเปลี่ยนข้อมูลอิเล็กทรอนิกส์
อิเล็กโทรดถูกจัดส่งเป็นคู่แอโนดและแคโทด ในรูปแบบต่าง ๆ เช่น อิเล็กโทรดตาข่ายไทเทเนียม อิเล็กโทรดแบบแผ่น และโปรไฟล์ที่ผลิตตามแบบ
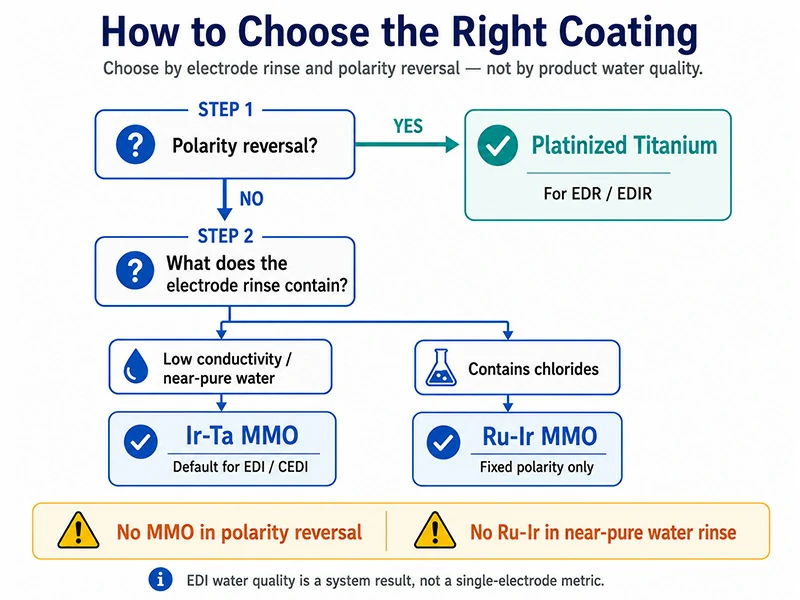
ระบบเคลือบถูกกําหนดโดยหน้าที่จริงภายในห้องอิเล็กโทรดและโดยแผนผังขั้วไฟฟ้า;เราสามารถตรวจสอบสเปคตามแบบและสภาพการใช้งานของคุณได้
การเลือกเคลือบ: ช่องอิเล็กโทรดของคุณเห็นอะไรจริง ๆ
สิ่งที่กําหนดการเคลือบไม่ใช่คุณภาพน้ําของผลิตภัณฑ์ แต่เป็นกระแสน้ําที่ไหลผ่านห้องอิเล็กโทรดและว่าขั้วไฟฟ้าจะกลับด้านหรือไม่
ในชุด ED และ EDR หลายชุด ช่องขั้วไฟฟ้าสองด้านจะล้างอิเล็กโทรดแยกกัน (เรียกอีกอย่างว่ากระแสอิเล็กโทรด) โดยปกติจะเป็นสารละลายโซเดียมซัลเฟตหรือโซเดียมคลอไรด์น้ํานี้ไม่ใช่น้ําเดียวกับน้ําที่ผลิตขึ้นตรงกลางของชุด
| - | ขั้วคงที่ | การกลับขั้วแบบเป็นคาบ (EDR / EDIR) |
| น้ําล้างที่นําไฟฟ้าต่ํา / น้ําบริสุทธิ์เกือบบริสุทธิ์ | Ir-Ta และ MMO หลายองค์ประกอบที่ใช้ Ir-Ta | ไทเทเนียมที่ผ่านการพลาติน |
| น้ํายาล้างที่มีคลอไรด์ | Ru-Ir MMO | ไทเทเนียมที่ผ่านการพลาติน |
ขั้วคงที่พร้อมการล้างที่มีค่านําไฟฟ้าต่ําเป็นกรณีปกติสําหรับ EDI และ CEDI: ปฏิกิริยาแอโนดหลักคือวิวัฒนาการของออกซิเจน ซึ่งชี้ไปที่แอโนดไทเทเนียมเคลือบอิริเดียมแทนทาลัมแทนทาลัมทําหน้าที่เป็นส่วนประกอบที่ช่วยเสถียรในชั้นเคลือบและช่วยเพิ่มความทนทานในสื่อที่มีการออกซิไดซ์สูงนี่คือตัวเลือกเริ่มต้นสําหรับขั้วไฟฟ้าไทเทเนียมสําหรับ EDI
การกลับขั้ว (EDR / EDIR): ขั้วไฟฟ้าทั้งสองด้านทําหน้าที่สลับกันเป็นแอโนดและแคโทดตามข้อกําหนดการใช้งานของเรา การเคลือบโลหะมีค่าที่ใช้เป็นขั้วบวกจะผ่านการลดรูปที่ผิวและเปลี่ยนเป็นรูปแบบโลหะได้ง่าย ซึ่งในจุดนั้นจะไม่สามารถยึดติดกับแผ่นไทเทเนียมได้อย่างมีประสิทธิภาพและสารเคลือบจะหลุดออกไทเทเนียมเปลือยที่ใช้เป็นแอโนดจะเผชิญกับการออกซิเดชันผิวอย่างรุนแรงและละลายได้ง่ายดังนั้นจึงไม่มีการเคลือบ MMO ใดที่เหมาะสมกับการทํางานแบบกลับขั้ว และสิ่งนี้ไม่เกี่ยวข้องกับสูตรการเคลือบ
ช่องขั้วไฟฟ้าใน ED และ EDR มักใช้ขั้วไฟฟ้าไทเทเนียมแบบแพลติน และการย้อนกลับด้วยไดอะอิเล็กโทรไดนามิกแบบวงจรสั้นจะช่วยลดอายุการใช้งานของขั้วไฟฟ้าได้อย่างมากสําหรับหน้าที่ย้อนกลับ ขั้วไฟฟ้า EDR จะชี้ไปยังขั้วไฟฟ้าไทเทเนียมเคลือบแพลทินัม — หรือไทเทเนียมเคลือบแพลทินัม — บนแผ่นรองไทเทเนียมหรือไนโอเบียม
การใช้ขั้วคงที่พร้อมน้ําล้างที่มีคลอไรด์เป็นช่วงเวลาเดียวที่ Ru-Ir ใช้ได้ และที่นั่นให้ความเป็นไปได้เกินของคลอรีนต่ําและคุ้มค่า
นอกช่วงเวลานั้น มันไม่สามารถใช้ได้: การเคลือบรูทีเนียม-อิริเดียมจะวิวัฒนาการเป็นคลอรีน และในน้ําที่เกือบบริสุทธิ์และนําไฟฟ้าต่ํา ปฏิกิริยาแอโนดจะเปลี่ยนเป็นวิวัฒนาการของออกซิเจนออกซิเจนที่เข้าสู่ระหว่างชั้นเคลือบกับวัสดุไทเทเนียมสามารถทําให้เกิดความเสียหายต่อการเคลือบอย่างถาวรดังนั้น การเคลือบที่มีรูทีเนียมจึงไม่เหมาะสมกับห้องขั้วไฟฟ้าของระบบน้ําบริสุทธิ์ EDI
| ระบบเคลือบ | การโหลดโลหะมีค่า | ความหนาของชั้นเคลือบ | วัสดุรองพื้น | ความหนาแน่นของกระแสไฟฟ้า |
| Ir-Ta และ MMO หลายองค์ประกอบที่ใช้ Ir-Ta | ปริมาณทั่วไป 8 กรัม Ir/m² | ประมาณ 6.5 ไมโครเมตร | เกรด 1 (TA1) เป็นค่าเริ่มต้น;เกรด 2 สามารถกําหนดให้ใช้ได้ | ≤2000 A/m² (ประมาณ ≤186 A/ft²);มีให้เลือกตามข้อกําหนดสูงกว่า |
| ไทเทเนียมพลาติเนส | ปริมาณทั่วไป 21 กรัม/ตร.ม. | โดยทั่วไปคือ 1–5 ไมโครเมตร;0.3–10 ไมโครเมตรสามารถกําหนดได้ | เกรด 1 / เกรด 2;วัสดุรองรับไนโอเบียมตามข้อกําหนด | ยืนยันตามหน้าที่โครงการ |
| Ru-Ir MMO | โดยทั่วไป 8 กรัม รู + 2 กรัม Ir/m² | ประมาณ 6.5 ไมโครเมตร | เกรด 1 (TA1) | ≤2000 A/m²;มีให้เลือกตามข้อกําหนดสูงกว่า |
ตารางแสดงค่าทั่วไปการรับน้ําหนักโลหะมีค่ามีผลทั้งในส่วนความคลาดเคลื่อนของการเคลือบและราคาต่อหน่วย;ความหนาของการเคลือบเป็นตัวกําหนดว่ามีพื้นที่เหลือสําหรับการเคลือบใหม่ในภายหลังมากน้อยเพียงใดข้อกําหนดจริงจะได้รับการยืนยันตามแบบโครงการและภาษี — ค่าสุดท้ายตามข้อกําหนดของโครงการ
เกรดวัสดุรองรับสอดคล้องกับแผ่น ASTM B265, แท่ง ASTM B348 และหลอด ASTM B338;ไทเทเนียมเกรด 1 ยังได้รับการกําหนดชื่อว่า TA1 / UNS R50250
EDI โดยปกติจะเป็นขั้นตอนขัดเงาหลังจาก RO โดยความต้านทานของผลิตภัณฑ์มักถูกระบุในช่วง 10–18.2 MΩ·cm สําหรับงานน้ําบริสุทธิ์สูง เช่น อิเล็กทรอนิกส์ ยา และหม้อไอน้ําโรงไฟฟ้าตัวเลขนี้ถูกกําหนดโดยระบบทั้งหมด;ไม่ใช่การประเมินประสิทธิภาพของอิเล็กโทรดใดขั้วหนึ่ง
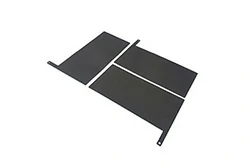
อิเล็กโทรดไทเทเนียม Ir-Ta
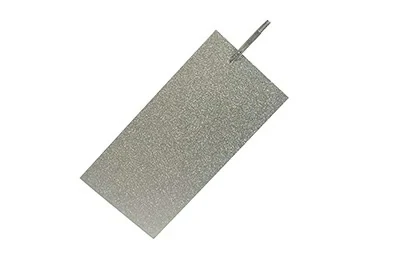
อิเล็กโทรดไทเทเนียมแบบแพลติน
รู-อิร ไทเทเนียม อิเล็กโทรด
มันจะพอดีกับสแต็กของคุณไหม
เมื่อระบบเคลือบตกลงแล้ว การใช้อิเล็กโทรดมักจะขึ้นอยู่กับอีกอย่างหนึ่ง: มันจะพอดีกับเมมเบรนสแต็กของคุณหรือไม่อิเล็กโทรดปลายจะนํากระแสไฟฟ้า มีส่วนร่วมในปฏิกิริยา และเป็นส่วนหนึ่งของอินเทอร์เฟซซีลพร้อมกัน ดังนั้นต้องจัดแนวให้ตรงกับสแต็กทีละชิ้น
รูปแบบรายการ
- อิเล็กโทรดตาข่ายไทเทเนียม (รวมถึงตาข่ายขยาย): พื้นที่ปฏิกิริยาขนาดใหญ่และความต้านทานการไหลต่ํา ช่วยให้การไหลของอิเล็กโทรดไหลเวียนและปล่อยก๊าซที่ด้านแอโนด
- อิเล็กโทรดแบบแผ่น: กะทัดรัด เหมาะสําหรับวางแผ่นปลายซ้อนกันในพื้นที่ที่มีพื้นที่จํากัด
- โปรไฟล์สั่งทําพิเศษ: ชิ้นส่วนขึ้นรูปตามแบบ รวมถึงแผ่นอิเล็กโทรดไทเทเนียมสั่งทําสําหรับชั้นเมมเบรน
รูปแบบที่มีให้เลือก ได้แก่ แผ่น / ตาข่าย / ท่อ / โปรไฟล์สั่งทําพิเศษ
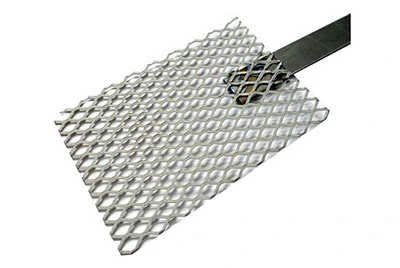
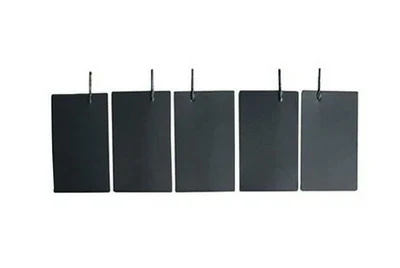
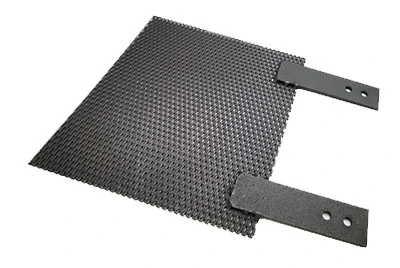
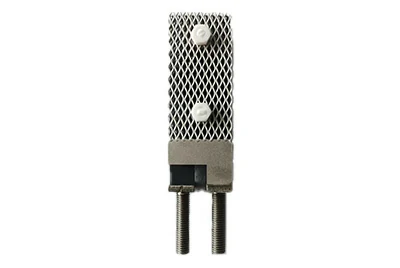
แอโนดและแคโทดถูกจัดส่งเป็นคู่
ช่องขั้วไฟฟ้าที่ปลายทั้งสองของกอง ED หรือ EDI เป็นคู่ ไม่ใช่ชิ้นเดียวเราจัดหาแอโนดและแคโทดสําหรับโมดูล EDI เป็นคู่และตรวจสอบทั้งสองปลายพร้อมกัน — การเปลี่ยนเพียงด้านเดียวจะเปลี่ยนการกระจายกระแสและแรงดันไฟฟ้าของเซลล์
ในระบบขั้วคงที่ ขั้วทั้งสองจะมีบทบาทคงที่และสามารถออกแบบให้แต่ละขั้วมีปฏิกิริยาของตัวเองในระบบกลับด้าน ปลายทั้งสองจะสลับกันเป็นขั้วแอโนดและขั้วแคโทด ดังนั้นทั้งสองต้องเป็นไปตามแผนเดียวกัน — ไม่ใช่ MMO ด้านหนึ่งและไทเทเนียมเปลือยอีกด้านหนึ่ง
ก๊าซจะถูกปล่อยออกมาทางด้านขั้วลบในระหว่างการทํางาน;การระบายอากาศและการระบายอากาศในห้องขั้วไฟฟ้าควรดําเนินการตามข้อกําหนดการออกแบบระบบ
หน้าเคลือบมีทิศทาง
อิเล็กโทรดเคลือบด้านเดียวเป็นชิ้นส่วนประกอบที่มีทิศทางหน้าทํางานที่เคลือบออกไซด์สีดําเป็นหน้าทํางานและต้องหันไปหาขั้วตรงข้ามเมื่อติดตั้งหน้าที่ไม่เคลือบจะก่อตัวเป็นฟิล์มไทเทเนียมไดออกไซด์ (TiO₂) ระหว่างการเผา ซึ่งจะปรากฏเป็นสีน้ําเงินหรือเทา;มันเฉื่อยทางไฟฟ้าเคมี ไม่ส่งกระแสไฟฟ้าไปยังอิเล็กโทรไลต์ และไม่มีหน้าที่เป็นอิเล็กโทรด
ดังนั้นทิศทางการเคลือบของชิ้นส่วนเคลือบด้านเดียวจึงต้องระบุไว้ในแบบ — หากติดตั้งผิดด้าน ช่องว่างการทํางานจะไม่มีหน้าเร่งปฏิกิริยา
ความแตกต่างของสีบนผิวที่ไม่เคลือบมักถูกเข้าใจผิดว่าเป็นข้อบกพร่องด้านความสวยงามเหตุผลที่แท้จริงคือ ขั้วไฟฟ้าไทเทเนียมจะถูกเผาซ้ํา ๆ ในเตาออกซิเดชันระหว่างกระบวนการ และโลหะมีค่าในชั้นเคลือบจะเกิดการออกซิไดซ์และสร้างโครงสร้างผลึกที่สม่ําเสมอด้วย TiO₂ในทางตรงกันข้าม ผิวที่ไม่เคลือบจะแตกต่างกันไปตามระบบเคลือบ (รูทีเนียม-อิริเดียมและอิริเดียม-แทนทาลัมจะออกซิไดซ์ที่อุณหภูมิต่างกัน) ขนาด ความหนา และรูปทรงที่ผ่านการกลึง ดังนั้นสีหลังออกซิเดชันจึงไม่สม่ําเสมอนี่เป็นเรื่องปกติ
ตารางด้านล่างเป็นเพียงการระบุเท่านั้น ไม่ใช่เกณฑ์คุณภาพ:
| อุณหภูมิ | สีของหน้าที่ยังไม่เคลือบ |
| 200 °C (392 °F) | สีเงิน-ขาว |
| 300 °C (572 °F) | สีเหลืองอ่อน |
| 400 °C (752 °F) | ทองคํา |
| 500 °C (932 °F) | สีน้ําเงิน |
| 600 °C (1112 °F) | สีม่วง |
| 700–800 °C (1292–1472 °F) | สีเทาแดง |
| 900 °C (1652 °F) | สีเทา |
การเชื่อมต่อและการปิดสนิท
สําหรับการเชื่อมต่อไฟฟ้า ขั้วต่อ มาร์ก ขาเชื่อม และการจัดวางที่คล้ายกันได้รับการยืนยันกับการออกแบบสแต็ก
สําหรับการประกอบ ความเรียบและความสม่ําเสมอของความหนาของขั้วไฟฟ้าปลายมีผลโดยตรงต่อการยึดกองเซลล์และการปิดผนึกของปะเก็น — ซึ่งเป็นเหตุผลที่เราอบและทําให้แบนในขั้นตอนพื้นผิว
ข้อมูลทั้งหมดข้างต้นต้องได้รับการยืนยันตามแบบของคุณส่งแบบร่าง หรือส่งอิเล็กโทรดเก่าหนึ่งตัว แล้วเราจะส่งการตรวจสอบสเปคทีละจุดก่อนตัดสินใจว่าจะเสนอราคาหรือไม่
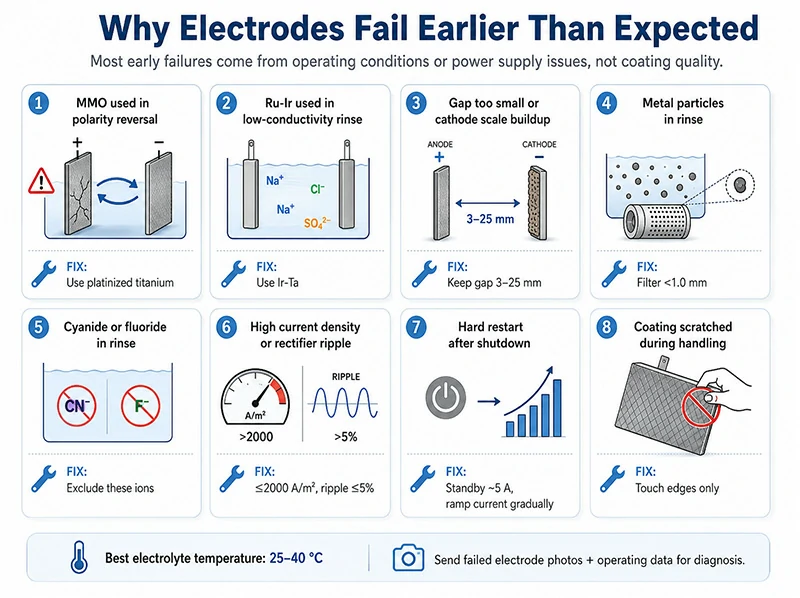
ทําไมอิเล็กโทรดถึงเสียเร็วกว่าที่คาดไว้
อิเล็กโทรดที่เสียก่อนกําหนดมักไม่มีปัญหาคุณภาพการเคลือบ;หน้าที่หรือเงื่อนไขแหล่งจ่ายไฟได้เคลื่อนออกไปนอกขอบเขตที่อิเล็กโทรดถูกออกแบบไว้
ด้านล่างนี้คือสาเหตุที่เราพบบ่อยที่สุดในช่วงอายุการใช้งานของอิเล็กโทรด EDI เพื่อให้คุณตรวจสอบ
| อาการ | สาเหตุร่วม | สภาพที่เราแนะนํา |
| การสูญเสียการเคลือบเฉพาะจุด อายุการใช้งานสั้นอย่างเห็นได้ชัด | ระบบจะทํางานกลับขั้วไฟฟ้าในขณะที่อิเล็กโทรดเคลือบ MMO | เปลี่ยนมาใช้ไทเทเนียมแบบเพลติเนชันสําหรับงานกลับทิศทาง |
| การเคลือบเสียหายทั่วทั้งหน้างาน แรงดันไฟฟ้าของเซลล์เพิ่มขึ้น | เคลือบที่มีรูทีเนียมใช้ในการล้างน้ําเกือบบริสุทธิ์ โดยแอโนดจะเปลี่ยนเป็นออกซิเจน | เปลี่ยนไปใช้ Ir-Ta เพื่อการล้างที่มีการนําไฟฟ้าต่ํา |
| การกัดกร่อนทางไฟฟ้าเคมีคล้ายรังผึ้งบนผิวแอโนด | ช่องว่างอิเล็กโทรดเล็กเกินไป;ขนาดแคโทดทําให้แผ่นวงจรลัดวงจร | ช่องว่างอิเล็กโทรดโดยทั่วไปอยู่ที่ 3–25 มม. (0.12–0.98 นิ้ว) |
| การลัดวงจรระหว่างแอโนดกับแคโทด | อนุภาคโลหะหยาบในน้ํายาล้าง | ปรับให้เหมาะกับการกรองอนุภาคต้นน้ํา ขนาดอนุภาค <1.0 mm (0.04 in) |
| การกัดกร่อนของวัสดุไทเทเนียม | ไอออนไซยาไนด์หรือฟลูออไรด์ในน้ํายาล้าง | ต้องตัดไอออนทั้งสองประเภทออก |
| โดยทั่วไปอายุการใช้งานสั้น ไม่มีความเสียหายจุดเดียวที่เห็นได้ชัด | ความหนาแน่นของกระแสสูงเกินไป หรือริปเปิลของเรคติไฟเออร์มากเกินไป | ความหนาแน่นกระแสไฟฟ้า ≤2000 A/m²;ปัจจัยริปเปิลของเครื่องเรียงกระแส ≤5% |
| การเสื่อมสภาพทันทีที่เครื่องเริ่มทํางานใหม่หลังจากปิดเครื่อง | แช่น้ําขณะปิดไฟ หรือเพิ่มกระแสไฟฟ้าเต็มที่ในขั้นตอนเดียว | จ่ายกระแสสแตนด์บายประมาณ 5 แอมป์ขณะปิดเครื่อง;เพิ่มกระแสไฟฟ้าขึ้นลงอย่างค่อยเป็นค่อยไป |
| การกัดกร่อนที่ลุกลามออกจากจุดเดียว | การเคลือบผิวถูกขีดข่วน | จับเฉพาะบริเวณที่ไม่ได้เคลือบและขอบเท่านั้น |
ริปเปิลของเรคติไฟเออร์มักถูกมองข้าม แต่เป็นกรณีคลาสสิกที่ว่า "อิเล็กโทรดไม่มีปัญหา แหล่งจ่ายไฟมีปัญหา" — ยิ่งค่าริปเปิลของเรคติไฟเออร์ต่ํายิ่งดี และไม่ควรเกิน 5%
อุณหภูมิ: อุณหภูมิอิเล็กโทรไลต์ไม่ควรสูงเกินไป;ช่วงอุณหภูมิที่เหมาะสมคือ 25–40 °C (77–104 °F) โดยติดตั้งเครื่องแลกเปลี่ยนความร้อนเมื่อมีเงื่อนไขเอื้ออํานวย
รอยขีดข่วน: วัสดุไทเทเนียมเองไม่นําไฟฟ้าได้ชั้นนอกของโลหะมีค่าออกไซด์เป็นตัวรับกิจกรรมทางไฟฟ้า, การนําไฟฟ้า และความต้านทานการออกซิเดชัน และชั้นเคลือบนี้มีความหนาเพียงประมาณ 6.5 ไมโครเมตร
เมื่อถูกขูดขีดข่วน อิเล็กโทรดจะเริ่มกัดกร่อนจากจุดที่เสียหายระหว่างการอิเล็กโทรไลซิส ซึ่งส่งผลต่อประสิทธิภาพของอิเล็กโทรดทั้งตัวและอาจทําให้อายุการใช้งานสั้นลงอย่างมากหากมีกระแสไฟฟ้าสูงเกิดขึ้นอย่างกะทันหัน
สวมถุงมือที่สะอาดเมื่อจับ ติดตั้ง และถอดออก;จับปลายหรือขอบ และควรสัมผัสเฉพาะบริเวณที่ไม่มีการเคลือบเท่านั้นสามารถใช้กรดเจือจางหรือน้ําสะอาดสําหรับทําความสะอาดระหว่างปิดเครื่อง แต่ไม่ควรขัดด้วยไนลอนหรือสื่อกลไก
หากคุณมีอิเล็กโทรดที่เสียก่อนกําหนด ให้ส่งรูปถ่ายชิ้นส่วนที่เสียพร้อมพารามิเตอร์การทํางาน แล้วเราจะให้ข้อมูลเบื้องต้นเกี่ยวกับโหมดการเสีย
ความสม่ําเสมอระหว่างชุดงาน
เมื่อเปลี่ยนไปใช้แหล่งที่สอง คําถามที่ลูกค้ามักถามไม่ใช่ "ทําอย่างไร" แต่เป็น "ชุดที่สิบจะเหมือนชุดแรกหรือไม่"คําตอบของเรามีอยู่สามจุด
การตรวจสอบก่อนจัดส่ง
หลังจากแต่ละชุดที่ผ่านการกลึงถูกเผา คูปองพยานจะถูกนําไปทดสอบอายุการใช้งานแบบเร่งรัด — การทดสอบชีวิตเร่งรัดบนคูปองพยานที่เผาในเตาเดียวกัน — และล็อตจะถูกบรรจุและจัดส่งเมื่อผ่านการทดสอบเท่านั้น
คูปองเหล่านี้จะผ่านกระบวนการเผาเดียวกับผลิตภัณฑ์ จึงสะท้อนสภาพการเคลือบจริงของล็อตนั้นนี่คือการตรวจสอบระดับล็อตและไม่ได้นําไปคํานวณเป็นการรับประกันอายุการใช้งานสําหรับชิ้นส่วนที่เสร็จสมบูรณ์
การเตรียมพื้นผิวและพื้นผิว
อิเล็กโทรดไอออนไนเซชันโดยทั่วไปจะใช้แผ่นรองรับอิเล็กโทรดไทเทเนียมเกรด 1 ซึ่งเรียกอีกชื่อว่า TA1 / UNS R50250;เมื่อเทียบกับเกรด 2 เกรด 1 มีปริมาณเหล็กและออกซิเจนต่ํากว่าและมีความบริสุทธิ์สูงกว่า
วัสดุรองรับเกรด 2 และไนโอเบียมมีให้เลือกตามข้อกําหนดวัสดุรองรับจะถูกอบและทําให้แบนที่อุณหภูมิ >500 °C (>932 °F) เพื่อบรรเทาความเครียดจากการกลึงและรักษาความเรียบ ซึ่งส่งผลโดยตรงต่อการประกอบกองและระดับการประสานของผิวซีล
จากนั้นจะถูกดองเป็นเวลาหลายชั่วโมงในกรดออกซาลิก 10% ที่อุณหภูมิเดือดอ่อน ๆ เพื่อให้ผิวหยาบถึง 6 ไมโครเมตรเกณฑ์การยอมรับสําหรับการดองคือโครงสร้างสีเทาด้านที่สม่ําเสมอทั่วผิว — ขั้นตอนนี้กําหนดความแข็งแรงของพันธะระหว่างเคลือบกับวัสดุรองรับ
การเคลือบและการเผา
สารละลายโลหะมีค่าถูกจัดสูตรทั้งเชิงคุณภาพและปริมาณสําหรับสภาพแวดล้อมการใช้งาน ทาด้วยมือ จากนั้นเผาที่อุณหภูมิที่ตั้งไว้;ชิ้นส่วนจะเย็นตัวตามธรรมชาติจนถึงอุณหภูมิห้องก่อนใช้งานครั้งถัดไป รวมเป็นรอบเคลือบและซินเทอร์รวม 12 ถึงมากกว่า 20 รอบความหนาของการเคลือบด้วยออกไซด์โลหะผสม (MMO) ประมาณ 6.5 ไมโครเมตร
แอโนดที่มีความเสถียรทางขนาด (DSA) ประเภทนี้จะรักษาขนาดไว้ในระหว่างการอิเล็กโทรไลซิส ทําให้ช่องว่างระหว่างขั้วไฟฟ้าไม่เคลื่อนที่ขณะใช้งานและแรงดันไฟฟ้าของเซลล์จะคงที่มากขึ้นเมื่อเทียบกับแอโนดกราไฟต์และตะกั่ว ขั้วไฟฟ้าไทเทเนียมเคลือบสามารถลดการใช้พลังงานกระแสตรงได้ประมาณ 10%–20%
เกี่ยวกับเรา
เราตั้งอยู่ในฐานทรัพยากรไทเทเนียมของจีนและใช้เครื่องจักรกล CNC ของเราเอง ซึ่งช่วยให้เวลาการกลึงและควบคุมขนาดได้รวดเร็วขึ้น;อุปกรณ์การเผาของเราได้รับการปรับปรุงอย่างต่อเนื่องเพื่อให้การผลิตเป็นล็อตมีความสม่ําเสมอ
ในด้านการวิจัยและพัฒนา เรามีสิทธิบัตรสิ่งประดิษฐ์ 2 ฉบับ และสิทธิบัตรโมเดลอรรถประโยชน์ 7 ฉบับ และพัฒนาการเคลือบหลายองค์ประกอบโดยใช้สถานีงานอิเล็กโทรเคมีการผลิตดําเนินการภายใต้การรับรองระบบการจัดการ ISO 9001 / ISO 14001 / ISO 45001
การเปลี่ยนใหม่ เคลือบใหม่ และชุดนําร่อง
อะไหล่ทดแทน
การเปลี่ยนอิเล็กโทรด EDI ไม่จําเป็นต้องระบุหมายเลขรุ่นก่อนส่งขนาดและรูปถ่ายของอิเล็กโทรดเก่า หรือแบบร่างต้นฉบับ แล้วเราจะยืนยันขนาดและระบบเคลือบกับอิเล็กโทรดนั้นหากโหมดความล้มเหลวของชิ้นส่วนเก่าบ่งชี้ว่าระบบเคลือบไม่ตรงกับหน้าที่ เราจะแจ้งไว้ในรีวิว
การเคลือบใหม่
ขึ้นอยู่กับว่าการเคลือบแอโนดถูกใช้ไปมากแค่ไหน เรามีบริการเคลือบอิเล็กโทรดกลับไปทํางานและปรับปรุงแอโนดเป็นบริการทางเทคนิค
ในกรณีที่วัสดุรองรับไม่สึกหรอมากเกินไป สามารถนํากลับมาใช้ซ้ําได้หลายครั้ง ซึ่งช่วยลดต้นทุนรวมในการเป็นเจ้าของ — โดยวัสดุไทเทเนียมมักเป็นต้นทุนหลักของอิเล็กโทรด
ความเป็นไปได้ในการเคลือบใหม่จะถูกประเมินบนวัสดุรองที่ส่งคืน: การเคลือบชิ้นงานใหม่หรือไม่นั้นขึ้นอยู่กับสภาพวัสดุจริงเมื่อมาถึง และสามารถส่งตัวอย่างไปก่อน
ชุดนําร่อง
สําหรับเครื่องจักรประเภทใหม่หรือคําสั่งซื้อแรก สามารถติดตั้งชุดทดลองขนาดเล็กก่อนจะเปลี่ยนเป็นปริมาณ เพื่อให้คุณสามารถตรวจสอบการประกอบและประสิทธิภาพการทํางานบนสแตกของคุณเองได้
ตัวเลือกการจัดหา เอกสารการตรวจสอบ และขอบเขต RFQ
ฐานการจัดหา
จัดส่งเป็นคู่แอโนดและแคโทด;มีรูปแบบแผ่น / ตาข่าย / ท่อ / โปรไฟล์แบบกําหนดเอง;วัสดุรองรับเกรด 1 เป็นค่าเริ่มต้น โดยมีเกรด 2 และไนโอเบียมตามข้อกําหนด
ทุกอย่างถูกออกแบบตามแบบและงานโครงไทเทเนียม ขายึด และชิ้นส่วนโครงสร้างอื่น ๆ สามารถจัดส่งควบคู่ไปกับการกลึงกับแบบได้
บรรจุภัณฑ์
เนื่องจากการเคลือบมีความหนาเพียงประมาณ 6.5 ไมโครเมตรและไวต่อรอยขีดข่วน บรรจุภัณฑ์จึงเป็นส่วนหนึ่งของคุณภาพที่ส่งมอบ
เอกสารการตรวจสอบ
ในขั้นตอนการเสนอราคาโครงการ ประเภทเอกสารต่อไปนี้สามารถอ้างอิงได้: ใบรับรองการทดสอบวัสดุ (MTC), ใบรับรองความสอดคล้อง (COC), รายงานขนาด, บันทึกการเคลือบโลหะมีค่า และบันทึกการทดสอบอายุการใช้งานเร่งสําหรับคูปองพยาน
มีประเด็นบางอย่างที่ควรชี้แจง
- เมมเบรนแลกเปลี่ยนไอออนและเรซินอยู่นอกขอบเขตการจัดหาของเรา
- อิเล็กโทรดไม่สามารถชดเชยการบําบัดล่วงหน้าที่ไม่เพียงพอได้น้ําป้อนและคุณภาพการล้างอิเล็กโทรดควรถูกควบคุมตามการออกแบบระบบ
- ค่าความต้านทานของผลิตภัณฑ์, TOC และตัวเลขแบบตํารายาถูกกําหนดโดยระบบทั้งหมดและแสดงประสิทธิภาพในระดับระบบ
- ถ้าระบบใช้การกลับขั้วแบบรอบสั้น การเคลือบ MMO ไม่ใช่ทางเลือกที่เหมาะสม และควรพิจารณากรณีนี้ในฐานะกรณีกลับทิศทาง
- ระยะเวลาการผลิต, MOQ และราคาได้รับการยืนยันต่อคําสั่งซื้อ
- การจัดประเภทรหัส HS จะแตกต่างกันไประหว่างอิเล็กโทรดเดี่ยวกับอิเล็กโทรดทั้งชุด;การยืนยันเรื่องนี้ตั้งแต่เนิ่น ๆ เป็นสิ่งที่ควรทํา
ผู้ซื้อมาหาเรา 3 วิธี
คําถามส่วนใหญ่จะมาจากสามสถานการณ์แต่ละกรณีต้องการข้อมูลที่แตกต่างกันจากคุณ และแต่ละกรณีจะได้รับข้อมูลตอบกลับที่แตกต่างกัน
สแต็กที่มีอยู่ต้องการอิเล็กโทรดทดแทน
คุณมีชุด EDI หรือ ED ที่ใช้งานอยู่ และราคาอะไหล่ OEM หรือระยะเวลาการผลิตไม่เหมาะสมสิ่งที่เราต้องการคือขนาดและรูปถ่ายของอิเล็กโทรดเก่า หรือแบบร่างต้นฉบับสิ่งที่คุณจะได้รับคือการยืนยันขนาดและระบบเคลือบแบบจุดต่อจุด พร้อมการประเมินว่าชิ้นส่วนเก่าสามารถเคลือบใหม่ได้ก่อนหรือไม่
การเลือกสแต็กใหม่หรือประเภทเครื่องจักรใหม่
คุณกําลังออกแบบหรือปรับแต่ง และต้องรู้ว่าอิเล็กโทรดสามารถปรับได้ถึงช่วงไหนสิ่งที่เราต้องการคือหน้าที่ห้องอิเล็กโทรดและแผนผังขั้วไฟฟ้าสิ่งที่คุณจะได้รับกลับมาคือระบบเคลือบที่มีอยู่ รูปแบบ และขีดจํากัดสเปค รวมถึงคําแนะนําชุดนําร่อง
อายุการใช้งานของอิเล็กโทรดสั้นกว่าที่คาดไว้
อิเล็กโทรดเสียก่อนกําหนดและสาเหตุยังไม่ชัดเจนสิ่งที่เราต้องการคือภาพถ่ายของชิ้นส่วนที่เสีย กระแสไฟฟ้าขณะทํางาน และส่วนประกอบการล้างอิเล็กโทรดสิ่งที่คุณจะได้รับคือข้อมูลเบื้องต้นของโหมดการเสีย และความคิดเห็นว่าระบบเคลือบนั้นตรงกับหน้าที่หรือไม่
สินค้าที่เกี่ยวข้อง
Henan Chalco ให้บริการครบวงจรสําหรับอิเล็กโทรด MMO และแผ่นพลาสติก ขั้วบวกตาข่ายไทเทเนียม ขั้วไฟฟ้าที่ใช้ไนโอบิอุม และอุปกรณ์แอโนดไทเทเนียมครบวงจร
แอโนดไทเทเนียม MMO ไอริเดียม-แทนทาลัม
แอโนดไทเทเนียมแบบพลาติน
รูทีเนียม-อิริเดียม MMO แอโนดไทเทเนียม
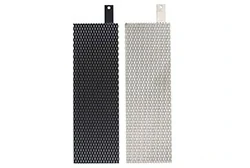
แอโนดตาข่ายไทเทเนียม MMO
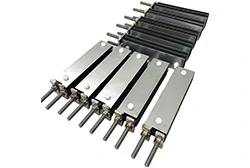
อุปกรณ์แอโนดไทเทเนียม
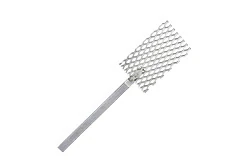
อิเล็กโทรดไนโอเบียมแบบพลาติน
คําถามที่พบบ่อย
ควรใช้สารเคลือบแบบไหนสําหรับอิเล็กโทรดสแต็ก EDI?
สําหรับอิเล็กโทรด EDI ที่ใช้ขั้วคงที่พร้อมการล้างอิเล็กโทรดที่มีการนําไฟฟ้าต่ํา ตัวเลือกทั่วไปคือการเคลือบออกซิเจนที่มีอิริเดียมเป็นส่วนประกอบ เรียกว่า Ir-Ta
การคัดเลือกมีสองขั้นตอน: ขั้นแรกถามว่าขั้วไฟฟ้าสลับขั้วเป็นระยะหรือไม่ จากนั้นตรวจสอบว่าการล้างขั้วไฟฟ้ามีคลอไรด์หรือไม่เมื่อคําตอบทั้งสองนี้ได้รับการยืนยันแล้ว ระบบเคลือบสําหรับขั้วไฟฟ้าไทเทเนียมสําหรับ EDI ก็จะถูกกําหนดโดยพื้นฐาน
สามารถใช้อิเล็กโทรดเคลือบ MMO กับการกลับขั้ว (EDR / EDIR) ได้หรือไม่?
มันไม่เหมาะสมการเคลือบ MMO ที่ใช้เป็นแคโทดจะผ่านการรีดิวซ์ที่ผิว เปลี่ยนเป็นโลหะได้ง่าย และหลุดออกจากพื้นผิวไทเทเนียม ดังนั้นการทํางานแบบกลับขั้วจึงไม่เหมาะกับสูตร MMO ใด ๆ
สําหรับหน้าที่กลับทิศทาง อิเล็กโทรด EDR มักเป็นอิเล็กโทรดไทเทเนียมแบบแพลติน
Ru-Ir เหมาะสําหรับน้ําบริสุทธิ์สูงหรือไม่?
มันไม่เหมาะสม Ru-Ir เป็นสารเคลือบที่วิวัฒนาการด้วยคลอรีนในน้ําที่เกือบบริสุทธิ์และนําไฟฟ้าต่ํา ปฏิกิริยาแอโนดจะเปลี่ยนเป็นการวิวัฒนาการของออกซิเจน และออกซิเจนจะแทรกซึมเข้าไประหว่างชั้นเคลือบกับวัสดุไทเทเนียมและทําลายชั้นเคลือบ
จุดที่มันใช้ได้จริงคือ ED แบบขั้วคงที่พร้อมการล้างอิเล็กโทรดที่มีคลอไรด์
ผมจําเป็นต้องมีแคโทดควบคู่กับแอโนดด้วยไหม?
ใช่กอง ED หรือ EDI จะมีช่องอิเล็กโทรดที่ปลายทั้งสองด้าน และแอโนดกับแคโทดทํางานเป็นคู่;Henan Chalco จัดหาเป็นคู่
ในระบบกลับทิศทาง ขั้วไฟฟ้าปลายทั้งสองจะสลับกันเป็นแอโนดและแคโทด ดังนั้นทั้งสองต้องออกแบบให้เป็นไปตามแผนเดียวกัน
คุณช่วยทําอิเล็กโทรดให้ตรงกับสแต็กที่มีอยู่ของฉันได้ไหม?
ใช่ — ตรวจสอบกับแบบร่างหรือชิ้นส่วนเก่าส่งแบบร่าง หรือขนาดและรูปถ่ายของอิเล็กโทรดเก่า แล้วเราจะส่งการตรวจสอบสเปคทีละจุดกลับมาเมื่อยืนยันขนาด ระบบเคลือบ และประเภทการเชื่อมต่อแล้ว เราจะเสนอราคาคุณไม่จําเป็นต้องระบุหมายเลขรุ่นก่อน
อิเล็กโทรดเคลือบด้านเดียวหันไปทางไหน?
หน้าเคลือบสีดําคือหน้าทํางานและต้องหันไปหาขั้วไฟฟ้าเคาน์เตอร์เมื่อติดตั้ง
ผิวที่ไม่เคลือบเป็นแบบเฉื่อยทางไฟฟ้าเคมีและไม่ส่งกระแสไฟฟ้าไปยังอิเล็กโทรไลต์ ดังนั้นทิศทางการเคลือบของชิ้นส่วนที่เคลือบด้านเดียวควรถูกระบุไว้อย่างชัดเจนในแบบร่าง
ทําไมด้านหลังของอิเล็กโทรดถึงมีสีต่างกัน?
นั่นคือฟิล์มไทเทเนียมไดออกไซด์ที่เกิดขึ้นบนผิวหน้าที่ไม่เคลือบระหว่างการเผาสีของมันจะเปลี่ยนแปลงตามอุณหภูมิการเผา ตั้งแต่สีขาวเงิน ไปจนถึงทอง น้ําเงิน ม่วง และเทานี่เป็นเรื่องปกติ ไม่ใช่ข้อบกพร่องด้านรูปลักษณ์
นี่คือ EDI เดียวกับการแลกเปลี่ยนข้อมูลอิเล็กทรอนิกส์หรือไม่?
ไม่ใช่ EDI ในที่นี้หมายถึงการอิเล็กโทรไอออนไนซ์ ซึ่งเป็นกระบวนการน้ําบริสุทธิ์มากที่ผสมผสานเรซินแลกเปลี่ยนไอออนกับการไดอะอิเล็กโทรไดอะไลซิส และฟื้นฟูเรซินอย่างต่อเนื่องในสนามไฟฟ้า


