

Титановая анодная пластина
Титановая промышленность : Sep. 4, 2026Титановая анодная пластина — это электрохимический анод, изготовленный из коммерчески чистого титанового листа в качестве подложки, покрытый поверхностью покрытыми MMO, рутений-иридий, иридий-танталом, оксидом иридия или платиной. Он в основном используется для гальванопокрытия, водоочистки, генерации гипохлорита натрия, хлор-щелочных процессов, электровиннинга, производства медной фольги и других электролитических системах.
Chalco Titanium предлагает коммерчески чистые титановые листы Grade 1, Grade 2, TA1 и TA2, соответствующие стандартам ASTM B265, ASME SB-265 и GB/T 3621 в качестве субстратов для титановых анодных пластин. На основе чертежей заказчика и специфических электролитических условий работы мы можем настраивать размеры подложки, толщину, допуски, системы покрытия, площадь активного покрытия, монтажные отверстия, проводящие клеммы и сварочные соединения, чтобы предоставить индивидуальные решения титановых анодных пластин для различных электролитических устройств.
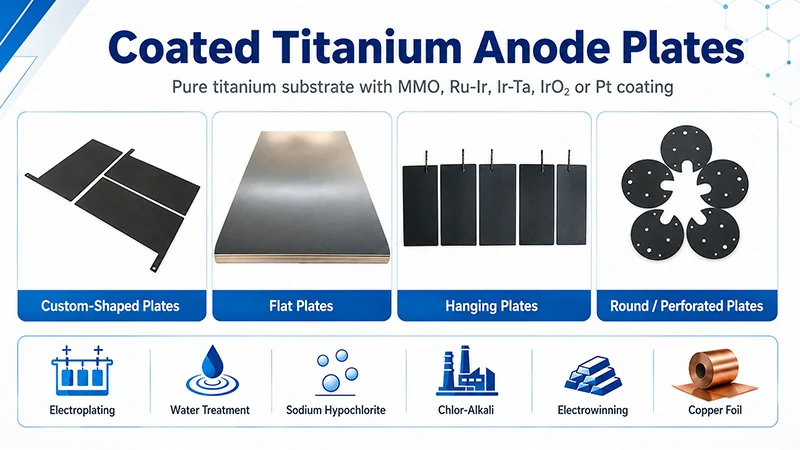
Технические характеристики титановых анодных пластин и ассортимент кастомизации
Chalco Titanium может поставлять титановые анодные пластины с различными подложками, покрытиями, размерами и соединительными конструкциями в зависимости от конструкции электролизера, метода установки и эксплуатационных требований, а также поддерживает изготовление по чертежам или образцам заказчика.
| Титановая подложка | Класс 1, Класс 2, TA1, TA2 |
| Применимые стандарты | ASTM B265, ASME SB-265, GB/T 3621 |
| Толщина титанового листа | 0,5–5,0 мм |
| Типы покрытий | Рутений-иридиевое покрытие, иридиево-танталовое покрытие, иридиево-оксидное покрытие, платиновое покрытие. |
| Покрытая территория | Одностороннее, двустороннее, локализованное или зонированное покрытие |
| Формы произведений | Плоские пластины, изогнутые пластины, перфорированные пластины и анодные пластины индивидуальной формы |
| Методы изготовления | Резка, сверление, пробивка, изгиб, сварка |
| Соединительные сооружения | Титановые проводящие стержни, резьбовые концы, монтажные отверстия и сварные соединители |
| Формы доставки | Отдельные анодные пластины или анодные сборки с интегрированными соединительными структурами |
| Опции кастомизации | Длина, ширина, положение отверстия, активная площадь покрытия и кондуктивная конструкция терминала |
| Документация по качеству | Сертификаты материалов титановой подложки, отчёты о размерной инспекции, записи об инспекции покрытий; инспекции третьих сторон SGS доступны по запросу проекта |
Титановые анодные пластины могут быть настраиваны в соответствии с чертежами заказчика, образцами или требованиями к установке оборудования для удовлетворения сборки и эксплуатации различных электролизаторов и электрохимических устройств.
Титановые анодные пластины с разными типами покрытий
Электрохимические характеристики титановых анодных пластин в первую очередь зависят от поверхностного покрытия. Разные покрытия демонстрируют значительные различия в активности выработки хлора, активности выработки кислорода, коррозионной устойчивости и пригодности для конкретных электролитов. Поэтому при выборе следует учитывать целевую реакцию, состав электролита, температуру, pH, плотность тока и срок службы по проекту.
Анодная пластина титана с рутений-иридиевым покрытием
Анодная пластина титана с рутений-иридием имеет смешанное оксидное металлическое покрытие RuO₂-IrO₂, нанесенное на коммерчески чистый титановый лист. RuO₂ обеспечивает высокую активность по выработке хлора, тогда как IrO₂ повышает стабильность покрытия, что делает его подходящим для реакций эволюции хлора в хлорсодержащих электролитах.
Свяжитесь с нами сейчас
Технические характеристики продукции
- Титановая подложка: Класс 1, Класс 2, TA1, TA2
- Состав покрытия: RuO₂ + IrO₂
- Толщина покрытия: 5–15 мкм
- Толщина титанового листа: 0,5–5,0 мм
- Максимальная плотность тока: 5000 А/м²
- Максимальное рабочее напряжение: 24 В
- Максимальная рабочая температура: 80°C
- Покрытая область: одностороннее, двустороннее или локальное покрытие
Основные применения
Анодные пластины титана, покрытые рутений-иридиевым покрытием, в основном применяются в генераторах гипохлорита натрия, электролизе рассола, электролизе морской воды, дезинфекции бассейнов, производстве хлор-щелочи, промышленной рециркулирующей очистке воды и очистке сточных вод, содержащих хлориды.
Это покрытие лучше подходит для электролитических условий, основанных на эволюции хлора. Если система в первую очередь связана с эволюцией кислорода, обычно предпочитают иридиево-танталовые или другие покрытия, связанные с эволюцией кислорода.
Анодная пластина титана с иридиево-танталовым покрытием
Анодна пластина титана с иридиево-танталовым покрытием использует покрытие из смешанного оксида IrO₂-Ta₂O₅. IrO₂ обеспечивает каталитическую активность эволюции кислорода, а Ta₂O₅ улучшает стабильность покрытия в кислых средах и при условиях непрерывной эволюции кислорода, что делает его подходящим для долгосрочных промышленных электролитических систем.
Свяжитесь с нами сейчас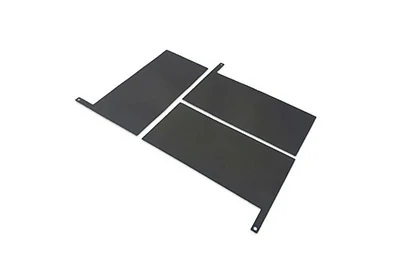
Технические характеристики продукции
- Титановая подложка: Класс 1, Класс 2, TA1, TA2
- Состав покрытия: IrO₂ + Ta₂O₅
- Толщина покрытия: 6–12 мкм
- Покрытая область: одностороннее, двустороннее или локальное покрытие
- Настраиваемые конструкции: плоские пластины, изогнутые пластины, перфорированные пластины и сварные анодные сборки
Основные применения
Анодные пластины титана с иридиево-танталовым покрытием в основном применяются в производстве электролитической медной фольги, электровиннинге меди, цинковых электровыносов, электровинга никель-кобальта, электроцинкованизации, оловянной обработке, извлечении драгоценных металлов, очистке кислотных сточных вод, промышленной электроокислении и системах катодной защиты.
Концентрация серной кислоты, плотность тока, рабочая температура, а также содержание ионов хлорида и фтора в электролите влияют на срок службы покрытия. Полный состав электролита и условия работы должны быть подтверждены перед выбором.
Анодна пластина титана с оксидом иридия
Анодная пластина титана, покрытая оксидом иридия, использует IrO₂ в качестве основного активного компонента и подходит для электролитических систем, требующих высокой активности выработки кислорода, равномерного распределения тока и операционной стабильности. Промышленная продукция обычно использует покрытия на основе IRO₂ композитных оксидов для баланса электрокаталитической эффективности, долговечности и стоимости.
Свяжитесь с нами сейчас
Технические характеристики продукции
- Титановая подложка: Класс 1, Класс 2, TA1, TA2
- Активный компонент: композитные оксиды на основе IrO₂ или IrO₂
- Толщина покрытия: 4–10 мкм
- Покрытая область: одностороннее, двустороннее, локализованное или зонированное покрытие
- Настраиваемые конструкции: плоские пластины, изогнутые пластины, перфорированные пластины и электродные сборки индивидуальной формы
Основные применения
Анодные пластины титана, покрытые оксидом иридия, используются в эволюции кислотного кислорода, точной гальванице, покрытии ПХБ, металлической электровывоне, электрохимической обработке воды, лабораторном электролитическом оборудовании и других сложных электрохимических системах.
Для специализированных применений, таких как электролиз воды PEM, требуются специальные конструктивные аспекты — включая пористые структуры, каталитические слои, распределение токов и межинтерфейсный контакт. Стандартные плоские аноды титана на основе оксида иридия не могут напрямую заменить специфические для PEM электродные сборки.
Платиновое покрытие титанового анодного листа
Платиновый анодный анод с платиновым покрытием — это нерастворимый анод, изготавливаемый путём нанесения высокочистого платинового слоя на коммерчески чистый титановый лист, также известный как платинированная титановая анодная пластина. Титановая подложка обеспечивает механическую поддержку и электрическую проводимость, а платиновый слой служит непосредственной электрокаталитической поверхностью для анодических реакций.
Свяжитесь с нами сейчас
Технические характеристики продукции
- Титановая подложка: Класс 1, Класс 2, TA1, TA2
- Материал покрытия: платина высокой чистоты
- Толщина платинового слоя: 0,5–10 мкм
- Покрытая область: односторонняя, двусторонняя или локализованная броня
- Настраиваемые конструкции: плоские пластины, перфорированные пластины, сетчатые пластины и анодные сборки индивидуальной формы
Основные применения
Платиновые анодные пластины с платиновым покрытием в основном применяются для твёрдого хромирования, позолота, серебряного, родиевого, никелевого покрытия, гальванопластики драгоценных металлов, электролитического травления ПХБ, электродиализа, катодной защиты и точного электрохимического оборудования.
Толщина платинового слоя должна определяться на основе состава электролита, рабочего тока и срока службы проекта. Электролиты, содержащие фтор, могут нарушить защитную оксидную пленку на титановой подложке; в таких случаях следует оценить аноды платины и ниобия или другие более подходящие варианты подложки.
Рутений-иридиевые покрытия обычно применяются для эволюции хлора, тогда как иридиево-танталовые и оксидные иридия лучше подходят для сред эволюции кислорода. Платиновые покрытия идеально подходят для гальванопластики и различных точных электрохимических процессов. Если вы выбираете титановую анодную пластину, Chalco Titanium может порекомендовать подходящее покрытие и структурное решение в зависимости от вашего конкретного применения и условий эксплуатации.
Как выбрать между титановыми анодными пластинами и сетчатыми титановыми анодами?
Chalco Titanium предлагает титановые анодные пластины, аноды из расширенной сетки титана и индивидуальные анодные сборки, изготовленные по чертежам заказчика. Эти различные конструкции различаются по эффективной рабочей площади, потоку электролита, выпуску пузырьков, прочности конструкции и методам установки, поэтому выбор должен основываться на конструкции и эксплуатационных требованиях электролизера.
| Структура анода | Ключевые особенности | Подходящие условия эксплуатации | Вопросы отбора |
| Титановая анодная пластина | Плоская рабочая поверхность и стабильная конструкция, обеспечивающая точное управление расстоянием между электродами и покрытыми участками | Производство электролитической фольги, электролитической медной фольги и плоскоэлементных электролизаторов | Следует уделять внимание плоскости пластин, активной площади покрытия, выпуску пузырьков и деформации крупных пластин |
| Расширенная сетчатая титановая анод | Высокое соотношение открытых площадей, способствующее циркуляции электролитов и отслоению пузырьков при сохранении хорошей прочности конструкции | Очистка воды, электролиз рассола, образование гипохлорита натрия и оборудование, требующее протока среды через анод | Необходимо проверить размер отверстия сетки, ширину нити, толщину нити, расширенные размеры и фактическую рабочую площадь |
| Кастомная сборка титанового анодового элемента | Интегрирует покрытые анодные пластины, опорные рамы, проводящие стержни и монтажные компоненты в целостную конструкцию | Нестандартные электролизеры, автоматизированные производственные линии и проекты модернизации существующего оборудования | Проектирование должно включать чертежи оборудования, расстояние между электродами, соединения шин, установочные помещения и доступ к обслуживанию |
При выборе анодной структуры следует учитывать следующие факторы:
- Распределение тока: плоские анодные пластины обеспечивают однородные рабочие поверхности; сложные геометрии ячеек могут выиграть от перфорации, зонированных покрытий или множественных анодных блоков для улучшения текущего покрытия.
- Поток электролита: расширенная сетка и перфорированные пластины улучшают циркуляцию среды и массопередачу.
- Выпуск пузырьков: В приложениях для эволюции хлора или кислорода открытые структуры помогают минимизировать скопление пузырьков на поверхности анода.
- Место для установки: обычные ячейки обычно подходят для плоских пластин, тогда как ограниченные или сложные пространства могут потребовать сетчатых пластин или индивидуальных сборок.
- Прочность конструкции: Большие анодные пластины требуют деформационного контроля; сетчатые аноды часто требуют дополнительных опорных рам.
- Очистка и обслуживание: Плоские пластины проще осматривать и чистить, а сетчатые конструкции требуют учитывать засорение отложения и разборку.
Для трубчатых, стержневых или полосчатых титановых анодов Chalco Titanium также может предложить индивидуальные решения на основе катодной защиты или специфических электролитических требований.
Другие титановые анодные продукты, предлагаемые Chalco Titanium
Титановая анодная трубка
Анод из титановой сетки
Корзина из титанового анодного
Анод титана, покрытый диоксидом свинца
Рутений, иридий, титан-анод
Платинированный титановый анод
Публичные случаи применения покрытых титановыми анодами
Покрытые титановые аноды успешно применялись в промышленных проектах, таких как катодная защита, медная электровиндинг и твёрдая хромированная гальваниковая покрытие. Следующие публичные случаи демонстрируют реальные характеристики различных покрытий и анодных структур в долгосрочной коррозионной устойчивости, стабильной эксплуатации и энергосбережении, предоставляя надёжные инженерные ориентиры для выбора и настройки анодных пластин Chalco Titanium.
-
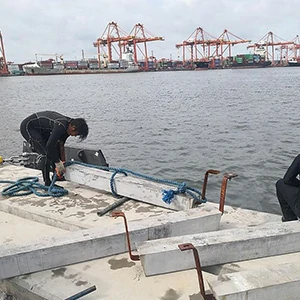 Катодная система защиты на причале Сурабая, Индонезия
Недавно построенный причал в Сурабае оснащён системой катодной защиты от вдавленного тока с использованием титановых анодов с MMO-покрытием для защиты стальных свай. Проект был рассчитан на 30-летний срок службы анодов, установил шесть морских анодных саней, строительство на месте завершилось менее чем за неделю.
-
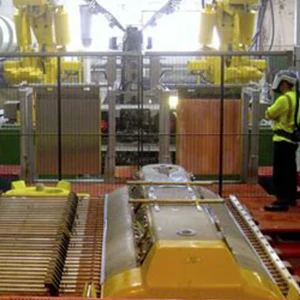 Испытание по электровыигрышу меди на Glencore Nikkelverk, Норвегия
С 2012 года компания Permascand проводит трёхфазные испытания покрытых титановыми анодами на Glencore Nikkelverk. Результаты показали, что при условиях примерно 200 А/м² коробчатые расширенные сетчатые аноды обеспечивают лучшее распределение тока, меньшее энергопотребление и снижение износа покрытия по сравнению с анодами в форме стержня.
-
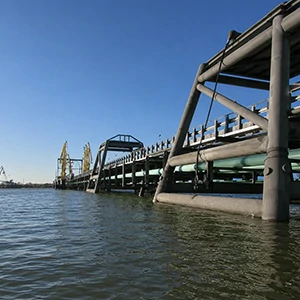 Проект по катодной защите на судостроительном терминале Хьюстона, США
Этот проект требовал защиты 27 стальных свай, каждая диаметром 60 дюймов и вбитых на 100 футов в землю. В проекте предусматривались две титановые анодные сани с MMO-покрытием на водной стороне, в сочетании с неглубоко зарытыми анодами на суше для полной защиты конечной конструкции.
-
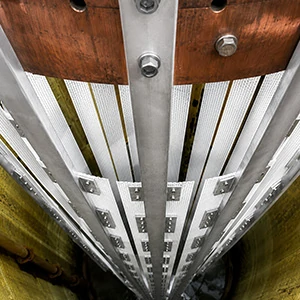 Замена свинцовых анодов в твёрдом хромированном покрытии
Umicore тестировала замену свинцовых анодов в твёрдом хромированном покрытии. Титановые аноды PLATINODE HC с платиновым покрытием могут заменять свинцовые аноды без изменения исходного количества или расположения анодов, обеспечивая не менее 2,7% энергосбережения.
Эти публичные случаи показывают, что покрытые титановые аноды уже практически применялись в различных промышленных проектах по электролизу и защите от коррозии. Chalco Titanium может предоставить подходящие титановые анодные пластины, решения для покрытия и индивидуальные компоненты в зависимости от вашего оборудования, условий эксплуатации и чертежей. Пожалуйста, свяжитесь с нами для получения технической консультации и предложения.
Как определить технические характеристики титановых анодных пластин?
Технические характеристики титановых анодных пластин должны определяться совместно с учётом электролитического процесса, конструкции оборудования и рабочих условий. Указание только внешних размеров обычно недостаточно для правильного выбора; также должны быть чётко определены анодная реакция, электролитная среда, рабочий ток и эффективная покрытая площадь.
1. Подтвердить анодную реакцию цели
Во-первых, определить, включает ли основная функция оборудования в эволюцию хлора, эволюцию кислорода, гальванопокрытие, электровыиграние или электрохимическое окисление. Целевая реакция напрямую определяет выбор между покрытием — рутений-иридий, иридий-тантал, оксид иридия или платина.
2. Обеспечить состав электролитов
Укажите основную среду, её концентрацию и возможные примеси, такие как хлоридные, фторидные ионы или другие. Состояние электролитов влияет на совместимость покрытий, стабильность титанового подложки и срок службы анода.
3. Подтвердить рабочую температуру и pH
Рабочая температура и pH влияют на скорость анодных реакций и расход покрытия. Устойчивые высокие температуры, высокая кислотность или сложные среды обычно требуют индивидуальной оценки системы покрытия.
4. Подтвердить общий ток
Общий ток определяет общую нагрузку, которую должен нести анод, и является критической основой для расчета рабочей площади и проектирования проводящих соединений.
5. Рассчитать эффективную покрытую площадь
Эффективная площадь должна рассчитываться на основе фактической площади поверхности, участвующей в электролитической реакции. Односторонние, двусторонние, частичные покрытия, перфорированные конструкции и непокрытые края влияют на итоговую рабочую область.
6. Рассчитать фактическую плотность тока
Фактическая плотность тока определяется как общим током, так и эффективной площадью покрытия. Чрезмерно высокая плотность тока может привести к локальной перегрузке, повышению напряжения и преждевременному разрушению покрытия.
7. Определить размеры и количество титановых пластин
Определить длину, ширину, толщину и количество титановых пластин на основе размеров электролитических элементов, расстояния между электродами, мест установки и расположения оборудования, при этом сохранять достаточно места для сборки и обслуживания.
8. Определить покрытые регионы
Проверьте, нанесено ли покрытие на одну сторону, с обеих сторон, частично или в определённых зонах, и укажите, должны ли монтажные отверстия, сварочные зоны, проводящие концы и неработающие края оставаться непокрытыми.
9. Определить установку и электрическое подключение
Выбирайте монтажные отверстия, резьбовые концы, титановые проводящие стержни, соединения шин или сварные компоненты в зависимости от конструкции оборудования, чтобы обеспечить стабильную передачу тока и удобство установки на месте.
10. Подтверждение срока службы проектирования и требований к испытаниям
Срок службы проектирования должен определяться в сочетании с рабочими циклами, плотностью тока, состоянием электролитов и планами обслуживания. Если проект требует ускоренного испытания на срок службы, инспекции покрытий или инспекции третьей стороны, они должны быть чётко указаны в технических спецификациях заранее.
Когда имеются существующие чертежи электролитических элементов, оригинальные образцы анодов или размеры оборудования, Chalco Titanium может использовать их для подтверждения типа покрытия, размеров, эффективной рабочей площади и конструкции соединения титановых анодных пластин.
Производство и контроль качества титановых анодных пластин
Производство титановых анодных пластин включает инспекцию титановых подложок, изготовление размеров, предварительную обработку поверхности, подготовку покрытия, термическую обработку и финальную инспекцию. Хотя разные системы покрытий используют разные формулы и процессы, все они требуют строгого контроля состояния поверхности подложки, равномерности покрытия и качества электрических соединений.
Инспекция титановой подложки
Перед производством качество титановых пластин, применимые стандарты, толщина, размеры и состояние поверхности проверяются по документам по сертификации материалов. Поверхность подложки должна быть свободна от масла, накипу, глубоких царапин, складок или других видимых дефектов, которые могут ухудшить сцепление покрытия.
Резка, сверление, изгиб, формовка и сварка проводящих концов на титановых пластинах обычно выполняются перед обработкой покрытия, чтобы избежать повреждения рабочей поверхности во время последующих работ.
Предварительная обработка поверхности
Титановая подложка проходит обезжиривание, механическую шурохофонию, кислотную обработку и активацию поверхности для удаления масляных, оксидных слоев и остатков обработки, создавая равномерную поверхность, подходящую для сцепления покрытия.
Конкретный метод предварительной обработки должен определяться исходя из состояния титанового подложки, типа покрытия и структуры продукта; фиксированные параметры, такие как концентрация кислоты, температура обработки или длительность обработки, не могут быть универсально применены ко всем титановым анодным пластинам.
Подготовка покрытия и термическая обработка
MMO, рутений-иридий, иридий-тантал и оксиды иридия обычно формируются с помощью нескольких тонкослойных применений, после чего проводится термическая обработка. Каждый слой покрытия сушится и термически обработывается последовательно до достижения заданной толщины покрытия или нагрузки на благородный металл, что повышает равномерность и стабильность покрытия.
Аноды титана с платиновым покрытием используют процесс осаджения платины для формирования активного слоя. Толщина платинового слоя и площадь покрытия должны определяться на основе состава электролита, рабочего тока и проектного срока службы. Формулировка покрытий, количество слоёв и графики термической обработки должны соответствовать определённым техническим требованиям продукции.
Итоговая инспекция
Готовые титановые анодные пластины могут пройти следующие проверки в соответствии с требованиями заказа и проекта:
- Проверка качества подложки и документации материалов
- Проверка длины, ширины, толщины, расположения отверстий и размеров соединения
- Плоскость и визуальный осмотр поверхностей пластин
- Осмотр покрытых участков, однородности поверхности и видимых дефектов
- Подтверждение толщины покрытия или нагрузки на благородный металл
- Проверка электрической целостности и сопротивления соединения
- Инспекция сварных швов, проводящих стержней и соединителей
- Проверка серийных номеров продукции, партийных записей и инспекционной документации
Chalco Titanium может производить продукцию в соответствии с чертежами и техническими спецификациями, а также предоставлять сертификаты материалов титановых подложок, отчёты о размерной инспекции, записи инспекции покрытий и поддержку инспекции сторонними сторонами в зависимости от проекта.
Срок службы и коэффициенты отказа титановых анодных пластин
Срок службы титановых анодных пластин не является фиксированным количеством лет. Даже при одинаковых покрытиях и размерах фактический срок службы может значительно варьироваться в зависимости от состава электролита, плотности тока, температуры и режима работы. Поэтому данные о сроке службы всегда должны включать условия испытаний или фактические рабочие параметры — а не только отдельные временные значения.
| Факторы, влияющие | Возможные последствия | Превентивные меры |
| Несоответствие выбора покрытий | Нестабильная производительность выработки хлора или кислорода, повышенное напряжение элемента, ускоренное потребление покрытия | Выбирайте рутений-иридий, иридий-тантал, оксид иридия или платину на основе целевых реакций и электролита |
| Чрезмерно высокая плотность тока | Локализованная перегрузка и нагрев анодов, ускоренное потребление покрытий, сокращённый срок службы | Рассчитывать фактическую плотность тока на основе общего тока и эффективной покрытой площади; избегать длительной работы при перегрузке |
| Неравномерное распределение тока | Преждевременный отказ на краях анода, точках соединения или локализованных участках | Оптимизировать размеры анодов, расстояние между электродами, соединения шин и покрытые области |
| Изменения состава электролитов | Примеси или коррозионные ионы, нарушающие устойчивость покрытия и титановой подложки | Регулярно проверяйте состав, концентрацию и примеси электролита и поддерживайте их в пределах проектного рабочего диапазона. |
| Фторидные ионы и высококоррозионные среды | Может повредить пассивный слой титановой подложки, что приводит к коррозии подложки и расслоению покрытия. | Уточните состав среды перед выбором и при необходимости оцените субстраты на основе ниобия или альтернативные растворы электродов. |
| Чрезмерно высокая рабочая температура | ускоряет электрохимические реакции и расход покрытий, а также влияет на структуры соединений. | Поддерживайте рабочую температуру в пределах проектного диапазона продукта, чтобы избежать локального перегрева. |
| Обратная полярность | может повредить каталитическое покрытие, вызывая быструю пассивацию или отказ анода. | После установки или обслуживания проверьте положительные и отрицательные клеммы и примените меры против реверса. |
| Короткие замыкания или переходные высокие токи | Может привести к локальной абляции, повреждению покрытия или перегреву на проводящем конце. | Поддерживайте правильное расстояние между электродами, чтобы предотвратить контакт посторонних предметов, отложений или заготовок с анодом. |
| Покрытие царапины или ударов | может привести к пассивации или локализованной коррозии в открытых местах, постепенно расширяя зону разрушения. | Защищайте активную поверхность во время обработки, установки и чистки; избегайте прямого соскоба металлическими инструментами. |
| Плохое электрическое соединение | увеличивает контактное сопротивление, что приводит к нагреву, падению напряжения и неравномерному распределению тока. | Периодически проверяйте плотность и чистоту проводящих стержней, шин, болтов, сварных швов и контактных поверхностей. |
| Неправильные методы очистки | Такие как сильные кислоты, сильные щелочи, абразивные инструменты или воздействие высокого давления, могут повредить покрытие. | Выберите способ очистки, совместимый с покрытием, исходя из типа осадки; избегайте механического истирания. |
| Длительное отключение с погружением | может позволить электролиту постоянно влиять на покрытие и точки соединения. | Соблюдайте процедуры технического обслуживания оборудования; при длительном отключении снимайте анод, чистите и сушите его, а также храните правильно. |
Распространённые способы отказа титановых анодных пластин
- Напряжение элемента постоянно растёт при одинаковых условиях работы.
- Выходной ток уменьшается или становится значительно неравномерным.
- На поверхности анода появляются локальное изменение цвета, шелушение или облегчение.
- Аномальное нагрев происходит на проводящем конце или точках соединения.
- Эффективность электролиза снижается, уменьшая концентрацию целевых продуктов или емкость по обработке.
- Локализованная пассивация анода препятствует нормальной работе при включении энергии.
При возникновении вышеуказанных проблем сначала осмотрите источник питания, расстояние между электродами, электролит и конструкцию соединения, прежде чем определить, достигло ли покрытия срок службы. Для титановых анодных пластин с целостной структурой подложки и отсутствием сильной коррозии или деформации дополнительно оцените, позволяют ли условия снять старое покрытие и заменить покрытие.
Контрольный список параметров RFQ для титановых анодных пластин
Для точного подтверждения покрытия, размеров, конструкции, сроков производства и предложения, пожалуйста, предоставьте следующую информацию при запросе стоимости. Если документация неполная, вы можете сначала отправить чертежи, фотографии или спецификации существующих анодов, а Chalco Titanium поможет в проверке.
- Область применения: гальванопластика, очистка воды, хлор-щелочные, электровыигрывание, катодная защита или другие электрохимические процессы.
- Состояние электролита: основные компоненты, концентрация и возможные особые примеси.
- Целевая реакция: эволюция хлора, эволюция кислорода, гальванопокрытие, электровыигрывание или другие анодические реакции.
- Рабочие параметры: рабочая температура, pH, общий ток или плотность тока.
- Размеры титановой пластины: длина, ширина, толщина, положение отверстий и допустимые допуски.
- Требования к покрытию: MMO, рутений-иридий, иридий-тантал, оксид иридия или платина.
- Покрытая область: одностороннее, двустороннее, локализованное или зонированное покрытие.
- Метод соединения: монтажные отверстия, проводящие стержни, резьбовые концы, шины или сварные узлы.
- Срок службы: ожидаемая продолжительность эксплуатации или проектный срок службы.
- Чертежи или образцы: чертежи CAD, размерные эскизы, фотографии использованных анодов или физические образцы.
- Количество заказа: образцы, пробные партии или объем оптовых закупок.
- Требования к документации: сертификаты материалов, отчёты о размерах, записи о инспекции покрытий или инспекции третьей стороны.
- Информация о доставке: страна назначения, требования к упаковке и ожидаемая дата доставки.
Если полные параметры ещё недоступны, пожалуйста, сначала отправьте описание заявки и существующую документацию по оборудованию. Chalco Titanium может помочь подтвердить требуемое покрытие, размеры, структуру соединения и критерии инспекции титановой анодной пластины, а также предоставить соответствующую смету.
Качественная документация и экспортная доставка
Chalco Titanium может предоставлять документацию по качеству, связанную с подложкой, размерами, покрытием и финальной проверкой титановой анодной пластины в соответствии с техническими требованиями заказа и стандартами принятия проектов, а также поддерживать инспекцию и экспортную упаковку третьей стороны.
Доступная качественная документация
- Сертификат материала титанового подложки: включая класс, применимый стандарт, химический состав и информацию о партии.
- Отчёт о размерной инспекции: запись длины, ширины, толщины, позиций отверстий, плоскости и размеров соединения.
- Записи инспекции покрытия: включая тип покрытия, область покрытия, внешний вид и параметры покрытия, указанные в заказе.
- Электрический и соединительный осмотр: проверка целостности проводящих стержней, сварных швов, резьбовых концов и точек соединения.
- Информация о отслеживаемости партий: серийный номер продукта, партии сырья, производственные записи и инспекционные записи связаны с каждым заказом.
- Инспекция третьей стороны: координация с SGS или другими назначенными агентствами в соответствии с требованиями проекта.
Экспортная упаковка и доставка
Покрытая поверхность титановых анодных пластин должна быть защищена от царапин, ударов и прямого контакта при упаковке. Изделия обычно обмотываются защитной пленкой, изолируются мягкими материалами, фиксируются отдельно и упаковываются в деревянные ящики со специальной защитой для проводящих концов, сварных компонентов и неправильных конструкций.
Способ упаковки, маркировка, сопроводительные документы и требования к доставке определяются на основе размеров продукции, количества, страны назначения, а также условий морских или воздушных грузов, чтобы облегчить принятие, установку и управление партиями по прибытии.
Часто задаваемые вопросы о титановых анодных пластинах
Что такое титановая анодная пластина?
Титановая анодная пластина — это функциональный электрод, изготовленный из коммерчески чистого титанового субстрата с нанесением на поверхность MMO, рутений-иридий, иридий-тантал, оксид иридия или платины, который в первую очередь используется в гальванических системах, очистке воды, электровиннинге, хлор-щелочной и других электролитических системах.
Можно ли использовать голые титановые пластины напрямую в качестве анодов?
В целом не рекомендуется. Голый титан склонен образовывать пассивную пленку в анодических условиях, увеличивая сопротивление и уменьшая выход тока. Промышленные электролитические системы обычно требуют каталитических покрытий, выбираемых в соответствии с целевой реакцией.
Как выбрать между рутений-иридиевыми и иридиево-танталовыми покрытиями?
Рутенийно-иридовые покрытия обычно подходят для эволюции хлора в хлорсодержащих электролитах, тогда как иридиево-танталовые покрытия лучше подходят для выработки кислорода в кислотных или сульфатных системах. При окончательном выборе следует также учитывать состав электролита, температуру, плотность тока и проектный срок службы.
Какую плотность тока могут выдерживать титановые анодные пластины?
Допустимая плотность тока зависит от системы покрытия, эффективной площади, электролита и рабочей температуры — её нельзя определить только по размерам титановой пластины. Chalco Titanium может рассчитать подходящий рабочий диапазон на основе общего тока и эффективной площади покрытия.
Какой срок службы титановой анодной пластины?
Срок службы зависит от состава покрытия, толщины покрытия, плотности тока, электролита, температуры и режима работы. Данные о сроке службы должны быть подтверждены на основе конкретных испытательных условий или реальных рабочих условий — универсальный срок не применяется.
Можно ли заново покрыть использованные титановые анодные пластины?
Если титановая подложка не проявляет серьёзных повреждений коррозии, деформации или структурных повреждений, возможно, можно снять старое покрытие и нанести новое. Для пригодности для повторного покрытия необходимо осмотреть поверхность подложки, структуру сварки и электрические соединения.
Можно ли адаптировать титановые анодные пластины под чертежи?
Да. Chalco Titanium поддерживает индивидуализацию размеров титановых пластин, расположения отверстий, покрытых участков, проводящих концов и сварных соединительных конструкций на основе чертежей, образцов или размеров установки оборудования.
Какое минимальное количество заказа (MOQ) для кастомных титановых анодных пластин?
MOQ зависит от размеров титановых пластин, типа покрытия, сложности изготовления и требований к инспекции. Образцы, прототипы и массовые заказы могут быть подтверждены на основе конкретных спецификаций.
Как упаковывают и отправляют покрытые титановые аноды?
Покрытые поверхности обычно изолируются мягкими материалами и индивидуально закрепляются для предотвращения царапины и ударов. Проводящие концы, сварные компоненты и неправильные конструкции получают сфокусированную защиту, а наружная упаковка использует деревянные ящики, адаптированные под размер и способ доставки.


