

Титановые электроды для стеков EDI и электродиализа
Титановая промышленность : Sep. 7, 2026Henan Chalco поставляет электроды на основе титана для камеры электродов на обоих концах мембранных труб ED, EDI и EDR — титанового электрода для EDI, используемых в системах электродеионизации ультрачистой воды и в системах электродиализа.
EDI здесь означает электродеионизацию — процесс очистки воды, не связанный с электронным обменом данными.
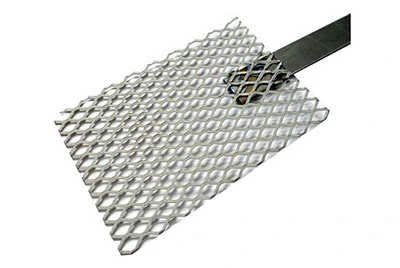
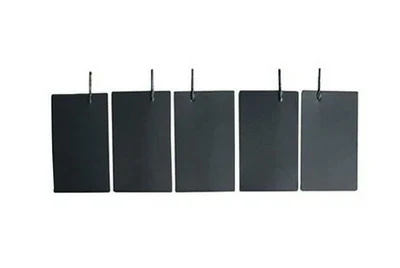
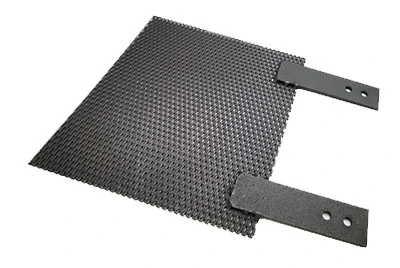
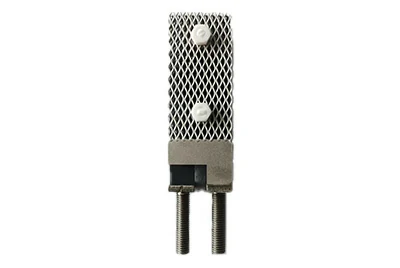
Электроды поставляются в виде пар анодов и катодов, в форматах, включая титановый сетчатый электрод, пластинчатый электрод и индивидуальные профили, обработанные для рисования.
Система покрытия определяется фактической нагрузкой внутри камеры электрода и схемой полярности; мы можем провести проверку спецификации с учётом вашего чертежа и условий эксплуатации.
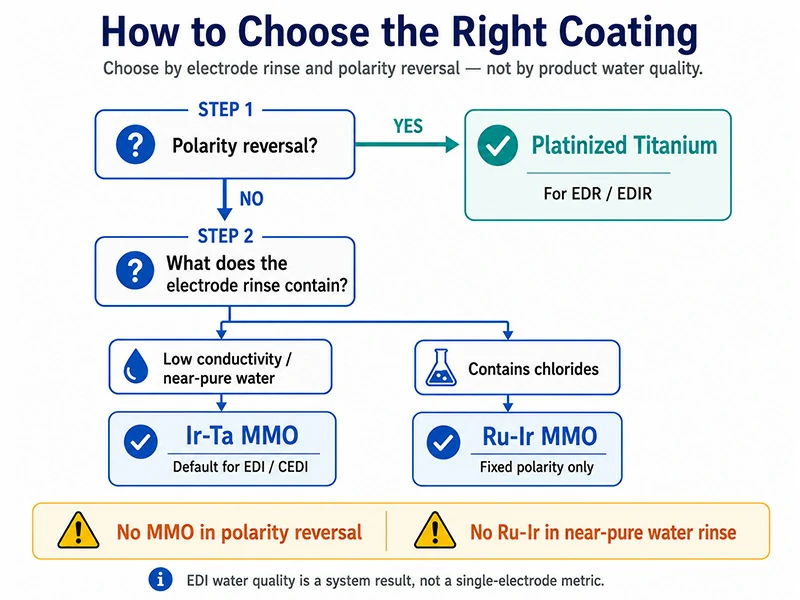
Выбор покрытия: что на самом деле видит отсек электродов
Определяет покрытие не качество воды из продукта, а поток, проходящий через камеру электрода, и изменение полярности.
Во многих стеках ED и EDR отделения двух концевых электродов проводят отдельный промывка электрода (также называемый электродным потоком), обычно из раствора сульфата натрия или хлорида натрия. Это не та же вода, что и вода, образующаяся в центре трубы.
| - | Фиксированная полярность | Периодический реверс полярности (EDR / EDIR) |
| Промывка с низкой проводимостью / почти чистой водой | Многокомпонентная MMO на основе Ir-Ta и Ir-Ta | Платиновый титан |
| Промывка, содержащая хлориды | Ru-Ir MMO | Платиновый титан |
Фиксированная полярность с низкопроводным промывкой — это нормальный случай для EDI и CEDI: основная анодная реакция — это эволюция кислорода, что указывает на титановый анод с иридиевым танталом. Тантал действует как стабилизирующий компонент в покрытии и улучшает его толерантность к сильно окисляющей среде. Это стандартный выбор титанового электрода для EDI.
Реверс полярности (EDR / EDIR): два конечных электрода поочерёдно служат анодом и катодом. В соответствии с нашими эксплуатационными требованиями, покрытие из оксида драгоценного металла, используемое в качестве катода, подвергается восстановлению на поверхности и легко превращается в металлическую форму, после чего уже не может эффективно связываться с титановой подложкой, и покрытие отходит; голый титан, используемый в качестве анода, подвергается интенсивному поверхностному окислению и легко растворяется. Поэтому ни одно MMO не подходит для операции с реверсивной полярностью, и это не связано с формулой покрытия.
Электродные отсеки в ED и EDR обычно используют платинированные титановые электроды, а короткоцикличный реверс электродиализа значительно сокращает срок службы электрода. Для реверсной работы электрод EDR указывает на платиненный титановый электрод — то есть титан с платиновым покрытием — на титановой или ниобиевой подложке.
Фиксированная полярность с хлоридсодержащим промывкой — единственное окно, где применяется Ru-Ir, и там он предлагает низкий потенциал выработки хлора и хорошую ценность.
Вне этого окна это не применимо: рутений-иридиевое покрытие эволюционирует хлор, и в почти чистой, низкопроводящей воде анодная реакция переходит в эволюцию кислорода. Поступление кислорода между покрытием и титановой подложкой может привести к необратимым повреждениям покрытия. Поэтому покрытия на основе рутения не подходят для электродной камеры системы ультрачистой воды ЭДИ.
| Система покрытия | Загрузка драгоценных металлов | Толщина покрытия | Субстрат | Плотность тока |
| Многокомпонентная MMO на основе Ir-Ta и Ir-Ta | типичные 8 г инфра-инфра на м² | примерно 6,5 мкм | Класс 1 (TA1) по умолчанию; Grade 2 доступен по спецификации | ≤2000 А/м² (примерно ≤186 А/фут²); выше доступно по спецификации |
| Платиновый титан | типичные 21 г Pt/m² | обычно 1–5 мкм; 0,3–10 мкм, доступно для спецификации | Grade 1 / Grade 2; субстрат из ниобия доступен для спецификации | Подтверждённая обязанность по проекту |
| Ru-Ir MMO | типичные 8 г Ru + 2 г Ir/м² | примерно 6,5 мкм | Класс 1 (TA1) | ≤2000 A/m²; выше доступно по спецификации |
В таблице приведены типичные значения. Нагрузка на драгоценные металлы влияет как на допусковую маржу покрытия, так и на цену единицы; толщина покрытия определяет, сколько времени остаётся для последующего повторного покрытия. Фактические спецификации подтверждаются по чертежу проекта и пошлины — окончательные значения на спецификацию проекта.
Классы субстрата соответствуют пластине ASTM B265, бару ASTM B348 и трубке ASTM B338; Титан 1-й класса также обозначается как TA1 / UNS R50250.
EDI обычно является этапом полировки после RO, при этом сопротивление продукта в отрасли обычно оценивается в диапазоне 10–18,2 ММ·см, выполняя задачи для сверхчистой воды, таких как электроника, фармацевтика и состав котлов электростанций. Эта цифра определяется всей системой; она не является показателем производительности какого-либо одного электрода.
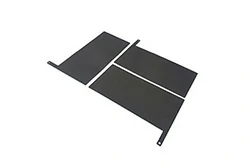
Титановый электрод Ir-Ta
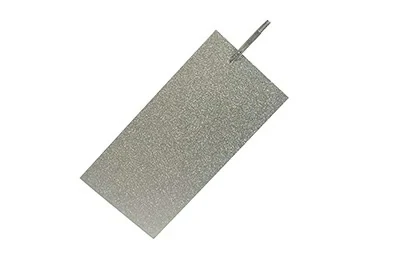
Платиновый титановый электрод
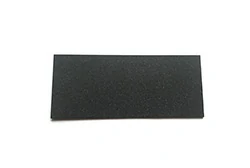
Титановый электрод Ru-Ir
Подойдёт ли он к вашему стеку
После того как система покрытия закреплена, использование электрода обычно зависит от одного вопроса: поместится ли он в существующую мембранную трубу. Конечный электрод несёт ток, участвует в реакции и одновременно является частью герметичного интерфейса, поэтому его нужно выровнять с элементом по вашему стеку.
Форматы
- Электрод из титановой сетки (включая расширенную сетку): большая реактивная площадь и низкое сопротивление потоку, что способствует циркуляции промывания электродов и выделению газа на стороне анода.
- Пластинчатый электрод: компактный, подходит для сложения торцевых пластин в условиях ограниченного пространства.
- Индивидуальный профиль: Формные детали, обработанные для чертежа, включая индивидуальную титановую электродную пластину для мембранной трубы.
Доступные форматы: пластина / сетка / трубка / кастомный профиль.
Анод и катод подаются как пара
Электродные отсеки на двух концах стека ED или EDI — это пара, а не единый элемент. Мы подаём анод и катод для модуля EDI как пару и вместе рассматриваем оба конца — замена одной стороны меняет распределение тока и напряжение элемента.
В системах с фиксированной полярностью оба полюса имеют фиксированные роли и могут быть спроектированы вокруг собственной реакции. В реверсных системах оба конца чередуются как анод и катод, поэтому оба должны следовать одной и той же схеме — не MMO, с одной стороны и голого титана с другой.
Газ выпускается со стороны катодного во время работы; вентиляция и вентиляция камеры электрода должны осуществляться в соответствии с требованиями проектирования системы.
Покрытая поверхность имеет направление
Односторонний покрытый электрод — это направленная часть сборки. Поверхность с чёрным оксидом является рабочей поверхностью и должна быть обращена к противоположному электроду при установке. Непокрытая поверхность образует пленку из диоксида титана (TiO₂) при спекании, которая выглядит синим или серым; она электрохимически инертна, не пропускает ток к электролиту и не выполняет функции электрода.
Ориентация покрытия односторонних деталей должна быть отмечена на чертеже — если подогнать неправильно, рабочий зазор не имеет каталитической поверхности.
Вариации цвета на непокрытой поверхности часто принимают за косметический дефект. Истинная причина: титановые электроды многократно спекаются в окисляющей печи во время обработки, а драгоценные металлы в покрытии окисляются и образуют равномерную кристаллическую структуру с TiO₂. Непокрытая поверхность, напротив, зависит от системы покрытия (рутений-иридий и иридий-тантал окисляются при разных температурах), по размеру, толщине и обработанной форме, поэтому её цвет после окисления не одинаков. Это нормально.
Таблица ниже предназначена только для идентификации и не является критерием качества:
| Температура | Цвет непокрытого лица |
| 200 °C (392 °F) | Серебристо-белый |
| 300 °C (572 °F) | Бледно-жёлтый |
| 400 °C (752 °F) | Голден |
| 500 °C (932 °F) | Синий |
| 600 °C (1112 °F) | Фиолетовый |
| 700–800 °C (1292–1472 °F) | Красновато-серый |
| 900 °C (1652 °F) | Серый |
Соединение и герметизация
Для электрического соединения конечный столб, шина, сварный ушек и аналогичные конструкции подтверждаются в конструкции трубы.
Для сборки плоская и толщина консистенции конечного электрода напрямую влияют на зажим трубы элемента и герметизацию прокладки — поэтому мы отжигаем и выплощаем на стадии подложки.
Всё вышеперечисленное должно быть подтверждено с вашим чертежем. Отправьте чертёж или один старый электрод, и мы проведём пошаговый обзор спецификации, прежде чем решать, стоит ли ставить смету.
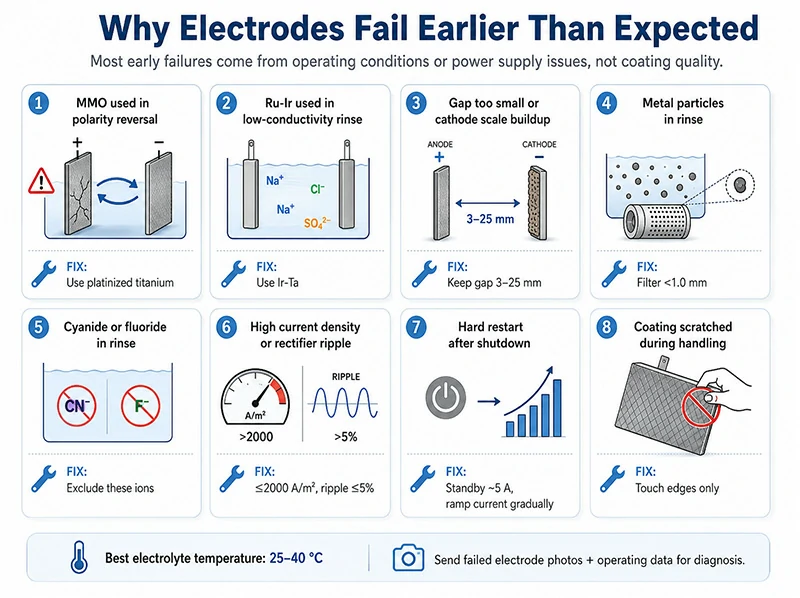
Почему электроды выходят из строя раньше, чем ожидалось
Электроды, которые выходят из строя раньше, обычно не имеют проблем с качеством покрытия; условия работы или блока питания вышли за рамки предназначения, для которых электрод.
Ниже приведены причины, с которыми мы чаще всего сталкиваемся, связанные с жизнью электродов EDI, чтобы вы могли проверить.
| Симптом | Общая причина | Рекомендуемое состояние |
| Потеря локального покрытия, жизненный цикл заметно короткий | Система фактически работает с обратной полярностью, пока электрод покрыт MMO | Переход на платиновый титан для работы на заднем ходе |
| Покрытие повреждено по всей поверхности, напряжение элемента повышается | Покрытие на основе рутения, используемое при почти чистой воде, при этом анод переходит к эволюции кислорода | Переходите на Ir-Ta для промывания с низкой проводимостью |
| Электрохимическая коррозия на поверхности анода в форме соты | Зазор электрода слишком мал; катодный масштаб приводит к короткому замыканию пластин | Зазор электродов обычно составляет 3–25 мм (0,12–0,98 дюйма). |
| Короткое замыкание между аном и катодом | Крупные металлические частицы в промывке | Вставьте фильтрацию частиц выше по течению, размер частиц <1.0 mm (0.04 in) |
| Коррозия титановой подложки | Цианид или фторидные ионы в полоскании | Оба типа ионов должны быть исключены |
| Обычно короткая жизнь без явного урона в один балл | Слишком высокая плотность тока или чрезмерная рябь выпрямителя | плотность тока ≤2000 А/м²; коэффициент рябь выпрямителя ≤5% |
| Деградация сразу после перезапуска устройства после отключения | Замачивание с выключенным питанием или увеличением тока на полную мощность одним шагом | Подавайте примерно 5 А резервного тока во время выключения; постепенно увеличивайте и опускайте ток |
| Коррозия, распространяющаяся наружу из одной точки | Покрытие было поцарапано | Держите только непокрытые участки и края |
Волна выпрямителя часто упускается из виду, но это классический случай: «с электродом всё в порядке, с блоком питания» — чем ниже коэффициент рябя выпрямителя, тем лучше, и он не должен превышать 5%.
Температура: температура электролита не должна быть слишком высокой; идеальный диапазон — 25–40 °C (77–104 °F), при условии добавления теплообменника.
Царапины: сама титановая подложка не является проводящей. Именно внешнее покрытие из оксида драгоценных металлов несёт электрокаталитическую активность, проводимость и устойчивость к окислению, а толщина этого покрытия составляет всего около 6,5 мкм.
После царапины электрод начинает корродировать от повреждённой точки во время электролиза, что влияет на работу всего электрода и может значительно сократить срок службы при резком приложении большого тока.
При обращении, установке и снятии носите чистые перчатки; сжимайте концы или края, и желательно касайтесь только непокрытых участков. Для очистки во время отключения можно использовать разбавлённую кислоту или чистую воду, но не используйте нейлон или механические материалы.
Если у вас есть электрод, который вышел из строя раньше, пришлите фотографии неисправной детали вместе с рабочими параметрами, и мы дадим предварительные данные о режиме отказа.
Консистенция от партии до партии
При переходе на второй источник клиенты обычно задают вопрос не «как вы это делаете», а «будет ли десятая партия такой же, как первая». Наш ответ разделяет три места.
Проверка перед отправкой
После каждой обработанной партии купоны свидетелей проходят ускоренный срок службы — ускоренное испытание на сертификаты свидетелей, спеченных в одном и том же пробеге — и партия упаковывается и отправляется только после прохождения теста.
Купоны проходят через тот же пробег печи, что и продукт, поэтому они отражают реальное состояние покрытия этой партии. Это проверка на уровне партии и не экстраполируется в гарантии срока службы готовой детали.
Подготовка субстрата и поверхности
Электродеионизационный электрод традиционно использует субстрат из титанового электрода 1-й степени, также обозначенный как TA1 / UNS R50250; по сравнению с Grade 2, Grade 1 имеет более низкое содержание железа и кислорода и более высокую чистоту.
Субстраты класса 2 и ниобия доступны по спецификации. Подложки отжигают и выплощают при >500 °C (>932 °F) для снятия нагрузки при обработке и удержания плоскости, которая напрямую зависит от сборки трубы и от того, насколько хорошо герметизация сцепляется.
Затем их маринуют в течение нескольких часов в 10% щавеловой кислоте, удерживаемой при лёгком кипячении, увеличивая шероховатость поверхности до 6 мкм. Критерий допуска для маринования — однородная серая матовая структура по поверхности — этот этап определяет прочность соединения между покрытием и подложкой.
Покрытие и спекание
Раствор из драгоценных металлов формируется качественно и количественно для условий нанесения, наносится вручную, затем спекается при заданной температуре; детали естественным образом охлаждаются до комнатной температуры вне печи перед следующим применением, в результате чего в сумме проходит от 12 до более 20 слоев с агломерацией. Толщина покрытия из смешанного оксида металлов (MMO) составляет около 6,5 мкм.
Размерно-стабильный анод (DSA) такого рода сохраняет свои размеры во время электролиза, поэтому межэлектродный зазор не дрейфует при работе, а напряжение элемента остаётся стабильнее. Против графитовых и свинцовых анодов покрытые титановые электроды могут снизить потребление постоянного тока примерно на 10–20%.
О нас
Мы находимся на базе титана Китая и используем собственное оборудование для обработки с ЧПУ, что обеспечивает сроки поставки и контроль размеров; наше оборудование для спекания постоянно совершенствуется, чтобы серийное производство оставалось стабильным.
В области исследований и разработок у нас есть 2 патента на изобретения и 7 патентов на утилитарные модели, а также разрабатываем многокомпонентные покрытия с использованием электрохимической рабочей станции. Производство осуществляется по сертификации системы управления ISO 9001 / ISO 14001 / ISO 45001.
Замена, повторное покрытие и пилотные партии
Запасные части
Замена электрода EDI не требует предварительного указания номера модели. Отправьте размеры и фотографии старого электрода или оригинальный чертеж, и мы подтвердим размеры и систему покрытия. Если режим отказа старой детали указывает на то, что система покрытия не соответствовала требованиям, мы указываем об этом в обзоре.
Повторное покрытие
В зависимости от того, насколько глубоко использовано анодное покрытие, мы предлагаем повторное покрытие электродов и восстановление анодов в качестве технической услугы.
Если субстрат не изношен чрезмерно, его можно повторно использовать, что снижает общую стоимость владения — титановая подложка обычно составляет основную часть стоимости электрода.
Возможность повторного покрытия оценивается на возвращённом субстрате: возможность повторного покрытия детали зависит от фактического состояния подложки после её прибытия, и образец может быть отправлен первым.
Пилотные партии
Для нового типа машины или первого заказа можно установить небольшую пробную партию перед переходом к объёму, чтобы вы могли проверить сборку и работу на собственном стеке.
Варианты поставок, инспекционные документы и границы RFQ
База предложения
Поставляется в виде пар анодов и катодов; форматирует пластину / сетку / трубку / индивидуальный профиль; по умолчанию используется подложка первого класса, при этом по спецификации доступны Grade 2 и ниобий.
Всё изготавливается по чертению и выполнению обязанностей. Титановые рамы, кронштейны и другие конструктивные детали могут быть поставлены рядом, а также обработаны для чертежа.
Упаковка
Поскольку покрытие толщиной всего около 6,5 мкм и чувствительно к царапинам, упаковка сама по себе является частью качества доставки.
Инспекционные документы
На этапе оценки проекта могут быть приведены следующие типы документов: сертификат испытаний материала (MTC), сертификат соответствия (COC), отчет о размерах, запись загрузки покрытия драгоценных металлов и запись об ускоренном испытании для купона свидетеля.
Несколько моментов, которые нужно уточнить
- Ионообменная мембрана и смола выходят за рамки нашей сферы поставки.
- Электрод не может компенсировать недостаточную предварительную обработку; качество подающей воды и промывания электрода должны контролироваться в соответствии с конструкцией системы.
- Показатели сопротивления продукта, TOC и фармакопейного типа устанавливаются всей системой и отражают производительность на уровне системы.
- Если система выполняет короткоцикловый реверс полярности, MMO-покрытие не является правильным выбором, и этот случай следует рассматривать как реверсивный вариант.
- Время выполнения, MOQ и цена подтверждаются за каждый заказ.
- Классификация кода HS различается между одним электродом и полным устройством; рекомендуется подтверждать это на раннем этапе.
Три способа покупателей обращаться к нам
Большинство запросов поступают из одной из трёх ситуаций. Каждый требует от вас разной информации, и каждый получает что-то разное в ответ.
Существующий стек требует замены электродов
У вас есть стек EDI или ED в эксплуатации, и запасная цена или сроки поставки не подходят. Нам нужны размеры и фотографии старого электрода или оригинального чертежа. В итоге вы получаете поэтапное подтверждение размеров и системы покрытия, а также оценку того, можно ли сначала заново покрыть старую деталь.
Выбор для нового стека или нового типа машины
Вы проектируете или модифицируете и должны знать, до какого диапазона электрода можно рассчитать. Нам нужна функция электродной камеры и схема полярности. В итоге вы получаете доступные системы покрытия, форматы и ограничения по спецификациям, а также рекомендацию по пилотной партии.
Срок службы электрода короче ожидаемого
Электрод вышел из строя раньше времени, причина неясна. Нам нужны фотографии сломанной детали, рабочего тока и состава промывки электрода. В итоге вы получаете предварительные данные о режиме отказа и мнение о том, соответствует ли система покрытия требованиям.
Связанные продукты
Henan Chalco предоставляет комплексные поставки MMO и платинных электродов, титановых сетчатых анодов, электродов на основе ниобия и полноценного оборудования для титановых анодов.
Иридий-танталовый MMO титановый анод
Платинированный титановый анод
Рутений-иридий MMO анод титана
Анод из титановой сетки MMO
Оборудование для титановых анодов
Платиновый ниобиевый электрод
Часто задаваемые вопросы
Какое покрытие лучше использовать для электрода стека EDI?
Для электрода EDI, работающего с фиксированной полярностью и промывкой электрода с низкой проводимостью, обычно выбирают покрытие на основе иридиа, эволюционирующее кислород — Ir-Ta.
Выбор проходит по двум шагам: сначала спросить, меняется ли полярность периодически, затем содержит ли промывка электрода хлориды. После того как эти два ответа решены, система покрытия титанового электрода для ЭДИ фактически определяется.
Можно ли использовать электроды с MMO-покрытием с реверсией полярности (EDR / EDIR)?
Оно не подходит. MMO-покрытие, используемое в качестве катода, подвергается восстановлению на поверхности, легко превращается в металлическую форму и отделяется от титановой подложки, поэтому операция с обратной полярностью не подходит ни для одной MMO-формулы.
Для реверсивной работы электрод EDR обычно представляет собой платиновый титановый электрод.
Подходит ли Ru-Ir для воды высокой чистоты?
Он не подходит. Ru-Ir — это покрытие, эволюционирующее хлор; в почти чистой, низкопроводящей воде реакция анодов переходит к эволюции кислорода, и кислород проникает между покрытием и титановой подложкой, повреждая покрытие.
Там действительно применяется ED с фиксированной полярностью и промывкой с электродом, содержащим хлорид.
Нужен ли мне катод и анод?
Да. Стек ED или EDI имеет электродный отсек на каждом конце, и анод и катод работают как пара; Хэнань Чалко подаёт их парами.
В реверсных системах два концевых электрода чередуются как анод и катод, поэтому оба должны быть спроектированы по одной схеме.
Можете ли вы сделать электрод, который бы соответствовал моему существующему стеку?
Да — проверяется либо по чертежу, либо по старой детали. Отправьте чертёж или размеры и фотографии старого электрода, и мы возвращаем пошаговый обзор спецификаций; после подтверждения размеров, системы покрытия и типа соединения мы цитируем. Вам не нужно сначала указывать номер модели.
В какую сторону должен наноситься односторонний покрытый электрод?
Черное покрытое лицо является рабочей поверхностью и должно быть обращено к электроду при установке.
Непокрытая поверхность электрохимически инертна и не пропускает ток к электролиту, поэтому ориентация покрытия односторонних покрытых деталей должна быть чётко отмечена на чертеже.
Почему задняя сторона моего электрода другого цвета?
Это пленка титанового диоксида, образующаяся на непокрытой поверхности во время спекания. Её цвет меняется в зависимости от температуры спекания — от серебристо-белого до золотисто-голубого, фиолетового и серого. Это нормально, а не косметический дефект.
Это тот же EDI, что и электронный обмен данными?
Нет. ЭДИ здесь означает электродеионизацию — процесс сверхчистой воды, который сочетает ионообменную смолу с электродиализом и непрерывно регенерирует смолу в электрическом поле.


