

Wie schneidet man Titan?
Titan-Industrien : Jul. 2, 2025Titan wird aufgrund seines ausgezeichneten Festigkeits-Gewichts-Verhältnisses, seiner Korrosionsbeständigkeit und hohen Dauerhaftigkeit breit in Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Chemie eingesetzt. Titan zählt jedoch auch zu den am schwierigsten zu bearbeitenden Metallen.
Vom Werkzeugverschleiß bis zum Wärmemanagement stellt das Schneiden von Titan sehr hohe Anforderungen an Ausrüstung und Prozesse.
Herausforderungen beim Schneiden von Titanlegierungen
- Die physikalischen und chemischen Eigenschaften von Titan verursachen die hohe Bearbeitungsschwierigkeit. Zu den häufigen Herausforderungen gehören:
- Beim Schneiden konzentriert sich Wärme an der Schneidkante, wodurch sich der Werkstoff leicht verformen oder verbrennen kann und der Werkzeugverschleiß beschleunigt wird.
- Werkzeuge und Ausrüstung müssen höhere Anforderungen erfüllen, da gewöhnliche Werkzeuge leicht stumpf werden oder sogar brechen.
- Beim Schneiden reagiert Titan leicht mit Sauerstoff oder Stickstoff aus der Luft, was Oberflächenqualität und nachfolgende Schweißleistung beeinträchtigen kann.
- Bei unsachgemäßem Schneiden steigt die Härte im Schnittbereich, wodurch die nachfolgende Bearbeitung schwieriger wird.
Gängige Verfahren zum Schneiden von Titan
Bandsägeschneiden
Bandsägeschneiden ist das häufigste traditionelle mechanische Schneidverfahren. Ein gezahntes Sägeblatt trennt Titan physisch; es eignet sich für große Abmessungen, erste Unterteilung und Werkstoffe für die Grobbearbeitung.
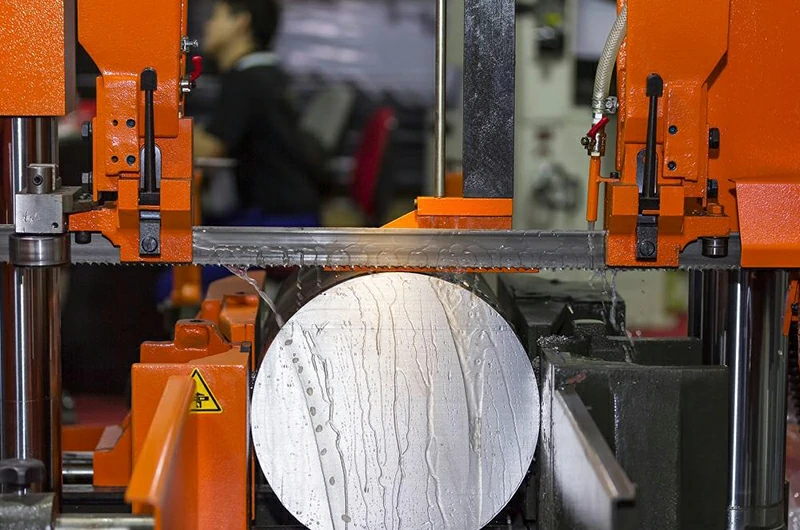
Bandsägeschneiden bietet niedrige Kosten und hohe Vielseitigkeit. Es eignet sich für Grobbearbeitung und Vorschnitt, verursacht wenig Werkstoffverlust und ist einfach zu bedienen; es passt zu ersten Schnitten mit geringen Präzisionsanforderungen.
Die Nachteile sind jedoch deutlich: langsame Schnittgeschwindigkeit, raue Schnittkanten und geringere Genauigkeit mit einer Toleranz von etwa ±0,5 mm. Zur Verbesserung der Präzision ist meist eine anschließende CNC- oder Fräsbearbeitung erforderlich.
Es eignet sich für die Vorbearbeitung von Titanstäben, Titanschmiedeteilen und dicken Titanplatten über 20 mm. Typische Anwendungen sind die Grobbearbeitung von Titanblöcken, Werkstückzuschnitt und erster Werkstattzuschnitt.
Laserschneiden
Beim Laserschneiden wird ein hochenergetischer Laserstrahl auf die Titanoberfläche fokussiert und bewirkt lokales Schmelzen und Verdampfen. Zusammen mit Hochdruck-Hilfsgas ermöglicht er hochpräzises Schneiden für dünne Bleche und komplexe Formen. Detailliertere Prozessparameter und Anwendungen finden Sie in unserem Leitfaden zum Laserschneiden von Titan.
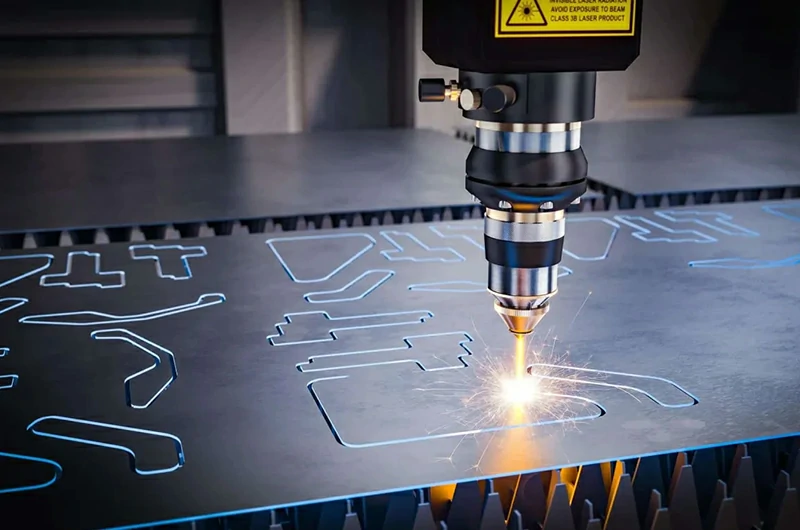
Zu den Vorteilen des Laserschneidens gehören hohe Präzision, typischerweise ±0,05 mm, saubere Schnittkanten und eine schmale Schnittfuge von weniger als 0,2 mm. Es eignet sich ideal für die effiziente Großserienbearbeitung komplexer Strukturen.
Besonders geeignet ist es für dünnwandige Titanprodukte in Luft- und Raumfahrt, Medizintechnik und Unterhaltungselektronik.
Die Wärmeeinflusszone darf jedoch nicht außer Acht gelassen werden, da sie die Kantenleistung vor dem Schweißen beeinträchtigen kann. Außerdem eignet sich das Verfahren nicht für dicke Platten über 6 mm und erfordert hohe Anfangsinvestitionen in die Ausrüstung.
Laserschneiden eignet sich für dünne Titanplatten bis einschließlich 6 mm und kleine Teile mit komplexen Formen. Typische Anwendungen sind Gehäuse medizinischer Implantate, dünnwandige Halterungen und hochpräzise Schablonen für Luft- und Raumfahrtbauteile.
Wasserstrahlschneiden
Wasserstrahlschneiden nutzt einen Ultrahochdruck-Wasserstrahl mit Granatabrasiv zum Kaltschneiden ohne Wärmeeinflusszone. Es eignet sich für Titanlegierungen mit hohen Anforderungen an Oberfläche und Werkstoffeigenschaften.
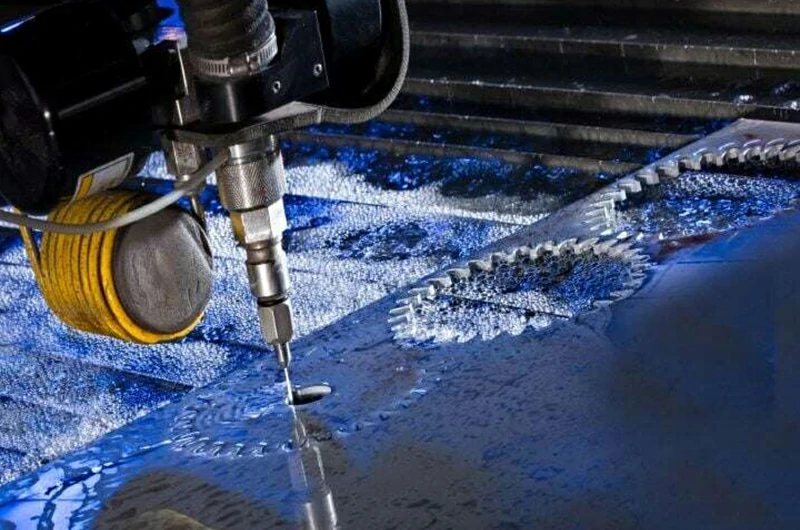
Wasserstrahlschneiden erzeugt keine Wärmeeinflusszone und kann Titan bis zu 100 mm Dicke schneiden. Es ist ideal für Anwendungen, bei denen Oxidation, Verformung oder Spannungskonzentration nicht zulässig sind., HAZ
Die Schnittgenauigkeit ist stabil bei ±0,1 mm und kann mit hochwertiger Ausrüstung ±0,05 mm erreichen; die Werkstoffeigenschaften werden nahezu nicht verändert.
Die Schnittgeschwindigkeit ist jedoch vergleichsweise niedrig, die Betriebskosten sind wegen des Abrasivverbrauchs hoch, und die Schnittkanten benötigen meist Schleifen oder Anfasen.
Das Verfahren eignet sich für mitteldicke und dicke Titanplatten ab 6 mm, Verbundwerkstoffe und unregelmäßige Formen. Es wird breit für dicke Strukturen der Luft- und Raumfahrt, Platten für Medizinprodukte und Titanplatten für Wärmeübertrager eingesetzt.
Plasmaschneiden
Plasmaschneiden nutzt einen Hochtemperatur-Ionenlichtbogen, um Metall sofort zu schmelzen und auszublasen. Es ist ein schnelles thermisches Schneidverfahren für den schnellen Zuschnitt industrieller Titanplatten.
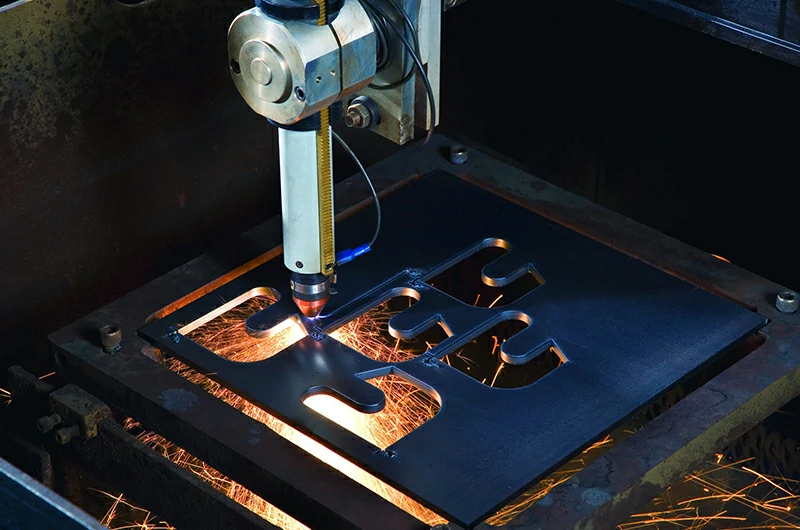
Plasmaschneiden ist schnell und preislich moderat. Es zählt zu den effizienten Schneidverfahren für den industriellen Serienschnitt und eignet sich besonders für große Titanplatten mit geringen Präzisionsanforderungen.
Die Nachteile sind deutlich: geringe Schnittgenauigkeit von ±0,5 mm, raue Schnittkanten und ausgeprägte Wärmeeinflusszonen. Kanten zeigen oft Verfärbungen, Schlacke und Oxidschichten; dies eignet sich nicht für nachfolgendes Schweißen oder Präzisionsmontage.
Es eignet sich für mitteldicke und dicke Titanplatten sowie Strukturplatten ab 6 mm und wird häufig für technische Trägerplatten, Gehäuse chemischer Anlagen und Titanplatten für industrielle Anwendungen eingesetzt.
Drahterodieren
Beim Drahterodieren erzeugt ein feiner Metalldraht elektrische Funken, die Werkstoff aus Titanbauteilen abtragen. So wird eine extrem präzise, berührungslose Bearbeitung erreicht; sie eignet sich besonders für hohe Härte und komplexe Strukturen.
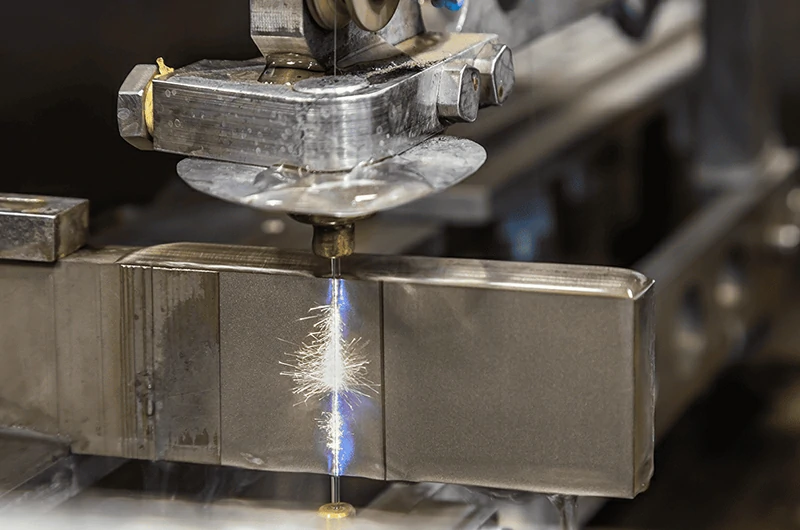
Drahterodieren bietet sehr hohe Präzision, typischerweise ±0,01 mm und unter Präzisionsbedingungen bis zu ±0,005 mm. Konturen, feine Bohrungen und scharfe Ecken in Titanlegierungen, die mechanisch schwer herzustellen sind, lassen sich damit bearbeiten.
Das Verfahren erzeugt keine mechanischen Spannungen und Verformungen sind unwahrscheinlich. Die Bearbeitung ist jedoch langsam und nur für elektrisch leitfähige Werkstoffe geeignet. Hohe Anlagen- und Lohnkosten machen es ungeeignet für großvolumiges gewöhnliches Schneiden.
Es eignet sich für präzise kleine Titanbauteile, Formen und komplexe Konturteile. Typische Anwendungen sind Präzisionskomponenten medizinischer Implantate, hochpräzise Nutstrukturen in der Luft- und Raumfahrt und kleine komplexe Konturbearbeitungen.
CNC-Bearbeitung
CNC ist ein rechnergestütztes numerisches Schneidverfahren für Fräsen, Bohren, Nuten und komplexe Formen. Es eignet sich besonders für dreidimensionale Strukturen und mehrdimensionale Präzisionsteile. Weitere Informationen zu fortschrittlicher Ausrüstung, Toleranzen und Anwendungen finden Sie in unserem Leitfaden zur CNC-Bearbeitung von Titan.
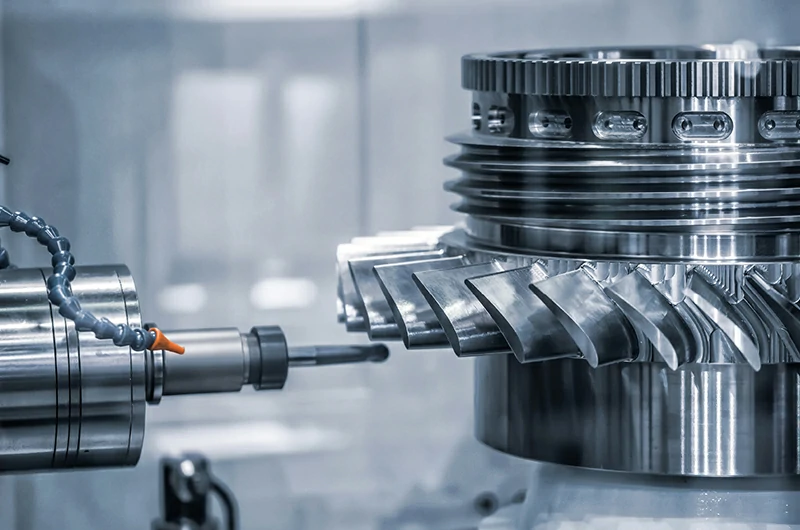
CNC-Bearbeitung bietet ausgezeichnete Präzision, im Allgemeinen ±0,01 mm und mit Fünf-Achs-Ausrüstung bis ±0,005 mm. Sie ist bei der Formgebung flexibel und eignet sich für mehrdimensionale Flächen, komplexe Geometrien und strukturoptimierte Bauteile.
Sie unterstützt die einteilige Herstellung von Gewinden, Bohrungen, Fasen und mehr. Wegen der hohen Härte und geringen Wärmeleitfähigkeit von Titan verschleißen Werkzeuge jedoch schnell. Spezialwerkzeuge mit Beschichtung sind erforderlich, und Anlagen- sowie Lohnkosten sind relativ hoch.
Sie eignet sich für verschiedene kundenspezifische Titanbauteile, Präzisionsstrukturen und dünnwandige Sonderformteile. Typische Anwendungen sind Triebwerksbauteile der Luft- und Raumfahrt, Bögen für Abgasrohre und hochpräzise Titanhalterungen.
Viele präzise Titanbauteile benötigen neben dem Schneiden auch nachfolgende Bearbeitungsprozesse für Titan , um endgültige Maßgenauigkeit und Oberflächenqualität zu erreichen.
Manuelles Schneiden
Manuelles Schneiden ist das grundlegendste Titanbearbeitungsverfahren. Traditionell werden Handwerkzeuge wie Bügelsägen, Scheren, Winkelschleifer oder Schleifscheiben verwendet. Es benötigt keine großen Anlagen, ist einfach zu bedienen und wird breit für Kleinprojekte, Wartungsorte und frühe Prototypenfertigung genutzt.
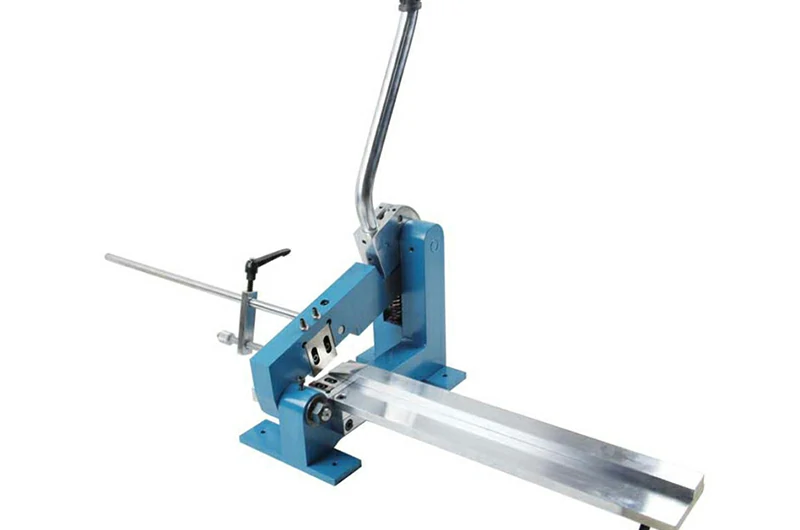
Die größten Vorteile des manuellen Schneidens sind hohe Flexibilität, niedrige Kosten und tragbare Ausrüstung. Es eignet sich für Baustellen, Laborproben, DIY-Projekte und weitere nichtindustrielle Szenarien.
Für einzelne oder kleine Mengen Titan ohne hohe Präzisionsanforderungen ist es ein schnelles, praktisches Verfahren. Manuelles Schneiden bietet jedoch oft keine gleichbleibende Genauigkeit. Typische Toleranzen können ±1 mm oder mehr betragen. Die Kanten sind rau und können Wärmeverfärbungen aufweisen; für Serienfertigung oder strenge Maßkontrolle ist es ungeeignet.
Es eignet sich für Titanrohre, kleine Titanplatten und Bauteilanpassungen am Montageort. Typische Anwendungen sind die Rohrleitungsinstallation auf Baustellen, Anpassungen während der Konstruktion, temporäres Schneiden und Trimmen sowie Titanbearbeitung in DIY-Projekten.
Tipps für das erfolgreiche Schneiden von Titanlegierung
Eine niedrige Schnittgeschwindigkeit minimiert die Wärmeeinbringung, verringert die Möglichkeit von Werkstoffverformung und erhält die mechanischen Eigenschaften.
Eine hohe Vorschubgeschwindigkeit sollte angewendet werden. Sie verringert die Kontaktzeit des Werkzeugs mit dem Werkstoff, maximiert die Bearbeitungseffizienz und reduziert den Werkzeugverschleiß.
Ausreichend Schneidflüssigkeit verwenden. Sie unterstützt Schmierung und Kühlung, verlängert die Werkzeugstandzeit und minimiert Überhitzung.
Scharfe Werkzeuge verwenden und bei Bedarf ersetzen. Ein rechtzeitiger Wechsel erhält eine gleichbleibende Bearbeitungsqualität; scharfe Werkzeuge gewährleisten präzises Schneiden und vermeiden übermäßige Reibung.
Schäden durch Kontakt zwischen Werkzeug und Werkstück vermeiden. Kontinuierlicher Vorschub verhindert Wärmestau, schützt das Werkzeug und vermeidet Werkstückschäden.
Wie wählt man das passende Verfahren zum Schneiden von Titan?
Bei der Wahl des richtigen Titan-Schneidprozesses müssen Werkstoffdicke, Produktionsmenge und Präzisionsanforderungen berücksichtigt werden. Nachfolgend empfohlene Lösungen für typische Anwendungsszenarien:
Dünne Platte gegenüber dicker Platte
Für Titanplatten mit einer Dicke von 6 mm oder weniger werden Faserlaserschneiden oder CNC-Präzisionsfräsen empfohlen. Laserschneiden bietet saubere Kanten, geringe Verformung und hohe Geschwindigkeit. Die Schnittgenauigkeit liegt üblicherweise innerhalb von ±0,05 mm. Es wird häufig für dünnwandige Teile wie Gehäuse, Halterungen und medizinische Titanbleche verwendet.
Bei Titandicken über 6 mm werden Wasserstrahlschneiden oder Bandsägeschneiden empfohlen. Wasserstrahlschneiden ist ein Kaltschneidverfahren ohne Überhitzung oder Verformung. Es eignet sich für wärmeempfindliche Titanstrukturen oder Strukturen ohne Wärmeeinflusszonen. Bandsägeschneiden eignet sich besser für Grobbearbeitung wie erstes Ablängen und Schneiden von Blöcken oder großen Platten.
Schneiden von Titanstäben
Titanstäbe besitzen hohe Festigkeit und gute Zähigkeit. Bei der Bearbeitung entsteht viel Wärme und Werkzeugverschleiß. Gängige Verfahren sind Metallsägeschneiden, Trennschleifsägen, Bandsägeschneiden und Plasmaschneiden. Bandsägen und Trennschleifsägen werden am häufigsten verwendet und eignen sich für Titanstäbe unterschiedlicher Größen und Chargen.
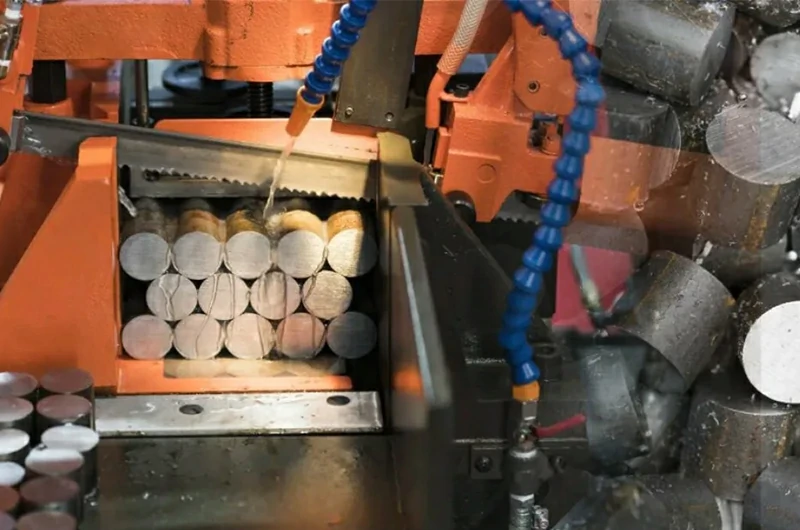
Um durch hohe Temperaturen beim Schneiden verursachte Gefügeänderungen zu vermeiden, müssen Wärmeaufbau durch Kühlschmierstoffe oder Schmiermittel minimiert und die Schneidtemperatur kontrolliert werden. Eine Strategie mit niedriger Geschwindigkeit und geringem Druck erhält die strukturelle Stabilität der Titanstäbe. Damit werden gute Geradheit und Ebenheit nach dem Schnitt erreicht und die nachfolgende Präzisionsbearbeitung oder das Schweißen erleichtert.
Nach dem Grobschnitt werden Titanstäbe häufig weiteren Bearbeitungsprozessen wie Drehen, Fräsen, Bohren und Gewindeschneiden unterzogen, um endgültige Maß- und Eigenschaftsanforderungen zu erfüllen.
Schneiden von Titanrohren
Als hohle zylindrische Strukturen werden Titanrohre breit in Flüssigkeits- und Gasfördersystemen eingesetzt. Daher sind Ebenheit, Rechtwinkligkeit und Verformungsfreiheit der Schnittfläche besonders wichtig. Gängige Verfahren sind Trennschleifen, Bandsägeschneiden und spezielle Rohrschneidmaschinen. Die Ausrüstung sollte nach Rohrdurchmesser, Wanddicke, Menge und Präzisionsanforderungen ausgewählt werden.
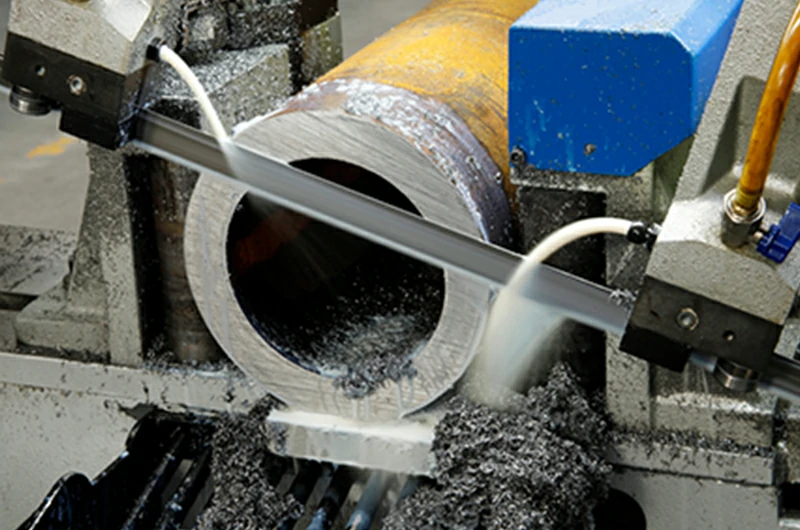
In der Praxis sollten geeignete Schmiermittel eingesetzt werden, um Schneidreibung zu verringern und eine durch Überhitzung verursachte Werkstoffverformung oder Rissbildung der Klinge zu verhindern. Ein stabiler, gleichmäßiger Schneiddruck vermeidet zudem Momentanstöße. Dadurch bleibt die Schnittfläche grat- und einbruchfrei, was bei nachfolgendem Schweißen oder Fügen eine passgenaue Verbindung und strukturelle Dichtheit ermöglicht.
Bei gefertigten Strukturen können Titanrohre außerdem nachfolgende Biegeverfahren vor dem Schweißen und der Montage erfordern.
Kleinserie gegenüber Massenproduktion
Bei kleinen Mengen oder der Produktprototypenfertigung werden CNC-Bearbeitung oder Funkenerosion (EDM) empfohlen. Beide Verfahren eignen sich sehr gut für die präzise Bearbeitung komplexer Formen in kleinen Serien. Besonders EDM erreicht Schnittgenauigkeiten bis ±0,005 mm und wird häufig in Medizin-, Formenbau- und Luft- und Raumfahrtanwendungen eingesetzt.
Für die Massenproduktion bietet Laserschneiden bessere Effizienz und Kostenvorteile. Es unterstützt automatisierte Steuerung und hohe Schnittgeschwindigkeit und eignet sich für wiederkehrende Werkstücke. Wenn hohe Präzision nicht erforderlich ist und nur schnelles Ablängen benötigt wird, können Bandsägen oder Plasmaschneiden zur Kostensenkung gewählt werden.
Hohe Präzision gegenüber Standardpräzision
Bei extrem hohen Maßgenauigkeitsanforderungen, beispielsweise innerhalb von ±0,01 mm, werden Drahterodieren oder Fünf-Achs-CNC-Bearbeitung empfohlen. Diese Verfahren erreichen sehr hohe Präzision und vermeiden Werkstückverformungen durch Schnittkräfte oder thermische Einflüsse. Sie werden breit für hochwertige Titanbauteile wie Strukturkomponenten der Luft- und Raumfahrt oder medizinische Implantate eingesetzt., EDM
Wenn ein Werkstück nur für allgemeine Montage oder Positionierung dient und die Maßgenauigkeit bei etwa ±0,1 mm liegt, können Laserschneiden, Wasserstrahlschneiden oder Bandsägeschneiden gewählt werden. Laserschneiden eignet sich für dünne Fertigbleche, Wasserstrahlschneiden für wärmefreies Schneiden dicker Platten und Bandsägeschneiden für den Grobschnitt in der frühen Werkstoffvorbereitung.
Schneidkompetenzen und Dienstleistungen von Chalco für Titan
Das Schneiden von Titanwerkstoffen erfordert nicht nur Kenntnis der Werkstoffeigenschaften, sondern auch fortschrittliche Ausrüstung, präzise Prozesskontrolle und umfassende Bearbeitungserfahrung. Chalco konzentriert sich auf die Weiterverarbeitung von Titan- und Titanlegierungsprodukten und bietet kundenspezifische Schneidlösungen für unterschiedliche Formen wie Titanstäbe, Titanplatten und Titanrohre sowie Anwendungen.
Ob hochpräzise komplexe Strukturteile oder großformatige Industriewerkstoffe: Wir bieten umfassende Leistungen mit schneller Reaktion, präziser Bearbeitung und zuverlässiger Lieferung, um strenge Qualitäts- und Lieferanforderungen in Luft- und Raumfahrt, Medizintechnik, Automobilindustrie, Chemie und weiteren Branchen zu erfüllen.
Fortschrittliche Ausrüstung zum Schneiden von Titan
Chalco verfügt über mehrere professionelle Anlagen zur Titanbearbeitung, darunter Hochleistungs-Faserlaserschneidmaschinen, hochpräzise Wasserstrahlsysteme, CNC-Bearbeitungszentren, Drahterodieranlagen und industrielle Bandsägesysteme. Wir wählen flexibel die passende Prozesskombination nach Werkstoffform, Abmessungen und Schneidanforderungen, um Effizienz und Präzision auszubalancieren., EDM
Unterstützte kundenspezifische Schneiddienstleistungen
Wir bieten individuelle Leistungen wie Bearbeitung nach Zeichnung, Zuschnitt auf festgelegte Längen und Konturschnitt von Sonderformen. Kunden können Zeichnungen in CAD-, PDF-, STEP- und weiteren Formaten bereitstellen. Nach Werkstoffeigenschaften und Strukturanforderungen entwickeln wir Prozesse und Parameter, damit die Schneidergebnisse exakt den Projektanforderungen entsprechen. Ob einmalige Kleinserie oder fortlaufende Großproduktion: Wir können die Anforderungen flexibel erfüllen.
Hochpräzise Maßkontrollfähigkeit
Chalco bietet bei CNC- und EDM-Verfahren Maßkontrolle innerhalb von ±0,01 mm. Standard-Laserschneiden erreicht eine Genauigkeit innerhalb von ±0,05 mm, Wasserstrahlschneiden etwa ±0,1 mm. Für kritische Anwendungen wie Medizinprodukte, Luft- und Raumfahrtstrukturen oder Ausrichtungskomponenten bieten wir vollständige Maßprüfung und Werksprüfberichte. Werkstoffzertifikate nach EN 10204 3.1 sind auf Anfrage verfügbar.
Oberflächenbehandlung und Nachbearbeitung
Neben grundlegenden Schneiddienstleistungen bietet Chalco Nachbearbeitungen wie Entgraten, Anfasen, Schleifen, Strahlen, elektrolytisches Polieren und Eloxieren zur Verbesserung von Kantenqualität und Oberflächensauberkeit. Zudem unterstützen wir schweißfertige Verpackung mit Ultraschallreinigung vor dem Versand, sodass Kunden ohne zusätzliche Vorbereitung direkt montieren oder schweißen können. Das spart Zeit und Arbeitskosten.


