

Titan schweißen
Titan-Industrien : Jul. 2, 2025Einführung in das Titanschweißen
Titanlegierungen werden aufgrund ihres hervorragenden Festigkeits-Gewichts-Verhältnisses, ihrer ausgezeichneten Korrosionsbeständigkeit und guten Biokompatibilität in der Luft- und Raumfahrt, Medizintechnik, in Abgasanlagen von Fahrzeugen, Chemieanlagen und weiteren Bereichen eingesetzt. Als Kerntechnologie der Fertigung von Titanlegierungen beeinflusst das Schweißen direkt die strukturelle Integrität und Leistung des Produkts. Da Titan äußerst empfindlich auf Sauerstoff und Stickstoff reagiert, muss der Schweißvorgang unter dem Schutz hochreiner Inertgase stattfinden, um Nahtqualität und Werkstoffeigenschaften sicherzustellen.
Die Wahl des richtigen Schweißverfahrens und der passenden Ausrüstung ist entscheidend für effizientes und präzises Titanschweißen. Ob manuelles Schweißen oder automatisierte Produktion: Die Technologie erfordert fachliches Wissen, umfangreiche Erfahrung sowie moderne Schweißanlagen und Hilfsmittel.
Herausforderungen beim Schweißen von Titanlegierungen
Titanlegierungen finden wegen ihres hervorragenden Festigkeits-Gewichts-Verhältnisses, ihrer Korrosionsbeständigkeit und Hochtemperaturleistung breite Anwendung in Luft- und Raumfahrt, Chemie, Medizintechnik und hochwertiger Fertigung. Ihr Schweißen bringt jedoch viele technische Herausforderungen mit sich, insbesondere bei der Kontrolle von Nahtqualität und strukturellen Eigenschaften. Nachfolgend die häufigsten Schwierigkeiten:
Hochtemperaturoxidation und Gaskontamination
Titan reagiert bei hohen Temperaturen leicht mit Sauerstoff, Stickstoff, Wasserstoff und anderen Gasen und bildet eine spröde Schicht. Dadurch kann die Schweißnaht verspröden, sich verfärben oder sogar versagen. Bei unreinem Schutzgas oder Luftkontakt im Schweißbereich treten oft blaue, violette, graue oder sogar weiße Verfärbungen auf – ein typisches Zeichen für Nahtoxidation. Die Reinheit und ausreichende Abdeckung der Schutzatmosphäre zu kontrollieren, ist daher ein Schlüsselschritt zur Sicherstellung der Nahtqualität.
Thermische Risse und Verformung der Verbindung
Titanlegierungen besitzen einen niedrigen linearen Wärmeausdehnungskoeffizienten und eine geringe Wärmeleitfähigkeit. Beim Schweißen konzentriert sich die Wärme und die Abkühlung erfolgt schnell, wodurch thermische Spannungen und Risse in der Schweißnaht sowie Wärmeeinflusszone entstehen können. Besonders beim Schweißen von Platten und dünnwandigen Rohren treten durch lokale Überhitzung oder ungleichmäßige Abkühlung leicht Schweißverformungen auf. Weitere Informationen finden Sie in unserem Leitfaden zum Schweißen von Titanrohren.
Veränderungen des metallografischen Nahtgefüges
Thermische Schweißzyklen können leicht zur Vergröberung der Schweißzone führen. Besonders bei α+β-Titanlegierungen wie Ti-6Al-4V können durch Gefügeumwandlungen nach dem Schweißen harte und spröde Phasen entstehen, die Zähigkeit und Ermüdungsleistung der Struktur verringern. Für Druckbehälter oder Luftfahrtkomponenten mit langer Einsatzdauer ist die metallografische Kontrolle der Naht besonders wichtig. Mehr dazu in unserem Leitfaden zum Schweißen von Titan 3.7165 (Grade 5).
Hürden beim Schweißen artfremder Metalle
Beim direkten Schweißen von Titan mit Stahl, Edelstahl, Aluminium oder anderen Metallen entsteht leicht eine spröde intermetallische Verbindungsschicht, welche die mechanischen Eigenschaften der Verbindung verschlechtert. Solche Mischmetallverbindungen erfordern in der Regel Übergangswerkstoffe oder spezielle Verfahren wie Explosionsschweißen, Laserschweißen und Diffusionsschweißen, um eine zuverlässige Verbindung zu erzielen.
Vorbereitung und Reinigungsanforderungen vor dem Schweißen
Beim Schweißen von Titanlegierungen entscheidet die Qualität der Vorbereitung unmittelbar über Erfolg oder Misserfolg. Auch mit moderner Ausrüstung und passenden Prozessparametern können bei unzureichender Vorbehandlung Nahtverunreinigungen, Poren oder Schlackeeinschlüsse entstehen und die gesamte Strukturleistung beeinträchtigen. Vor dem Schweißen sind folgende Vorbereitungsschritte strikt einzuhalten:
Reinigung des Schweißbereichs
Titanlegierungen sind äußerst kontaminationsempfindlich. Vor dem Schweißen müssen Öl, Feuchtigkeit, Zunder und andere Verunreinigungen im Schweißbereich sowie mindestens 25 mm darum entfernt werden:
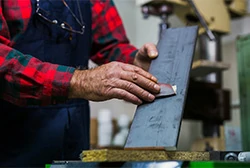
Mechanische Reinigung
Zum Schleifen können Edelstahl-Drahtbürsten, Schmirgelleinen oder ölfreie Drehwerkzeuge verwendet werden, damit keine sichtbare Oxidschicht auf der Oberfläche verbleibt.
Chemische Reinigung
Zur Reinigung des Schweißbereichs und zur Trocknung werden häufig chlorfreie Reinigungsmittel oder wasserfreies Ethanol verwendet.
Anforderungen an Handschuhe und Werkzeuge
Bediener müssen puderfreie Nitrilhandschuhe tragen. Alle Werkzeuge und Spannvorrichtungen mit Titankontakt müssen sauber und fettfrei sein, um Verunreinigungen zu vermeiden.
Vorbereitung von Schweißdraht und Zusatzwerkstoff
Der verwendete Schweißdraht oder die Elektrode muss zum Grundwerkstoff passen und sauber, trocken sowie ölfrei sein. Üblicherweise werden spezielle Titan-Schweißstäbe und Zusatzdrähte wie ER Ti-2 und ER Ti-5 empfohlen, die vor der Verwendung mit wasserfreiem Ethanol gereinigt werden.
Prüfung des Gasschutzsystems
Bei der Verwendung von Argon oder Helium als Schutzgas muss eine Reinheit von mindestens 99,99 % gewährleistet sein; recycelte Gase oder Industriegase geringer Reinheit sind zu vermeiden. Das Schutzgas sollte vor dem Schweißen 20–30 Sekunden lang strömen, um Restluft aus dem System auszutreiben und die Gasleitung auf Leckagen zu prüfen.
Vormontage und Heftverfahren
Bei großen Titanstrukturen oder dünnwandigen Titanbauteilen sollten vor dem Schweißen Heftschweißungen oder Vorrichtungen eingesetzt werden, um die Montagegenauigkeit der Verbindung sicherzustellen und Schwankungen der Nahtqualität durch Spalte oder Versatz zu vermeiden.
Gängige Verfahren zum Schweißen von Titanlegierungen
Die Wahl des Schweißverfahrens für Titanlegierungen hängt unter anderem von Werkstückgröße, Anforderungen an die Nahtqualität, Produktionseffizienz und Einsatzumgebung ab. Nachfolgend werden mehrere in der Industrie bewährte Schweißlösungen vorgestellt:
WIG-Schweißen (Wolfram-Inertgas-Schweißen), TIG
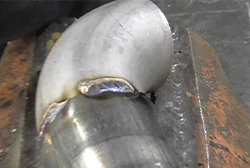
WIG-Schweißen ist das am häufigsten verwendete Schweißverfahren für Titanlegierungen, insbesondere für dünne Bleche, Rohre und Anwendungen mit hohen Anforderungen an die Naht. Das Verfahren erfolgt unter hochreinem Argonschutz, liefert eine stabile Nahtqualität bei geringer Verformung und eignet sich besonders für Präzisionsschweißaufgaben wie Titan-Abgasrohre, Luft- und Raumfahrtkomponenten, medizinische Implantate und, TIG geschweißte Titanrohre.
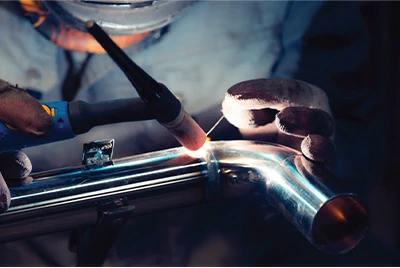
Mithilfe spezieller Anlagen wie Titanium TIG 200 und Fußpedal-Steuerungen für WIG lassen sich Stromstärke und Schmelzbadform präzise einstellen, um Kontrollierbarkeit und Formkonstanz zu verbessern.
Laserschweißen
Laserschweißen zeichnet sich durch hohe Energiedichte und eine äußerst kleine Wärmeeinflusszone aus. Es eignet sich zum Schweißen von Mikrovorrichtungen und Strukturbauteilen mit strengen Verformungsanforderungen. Verfahrensdetails und Anwendungsbeispiele finden Sie in unserem Leitfaden zum Laserschweißen von Titan.
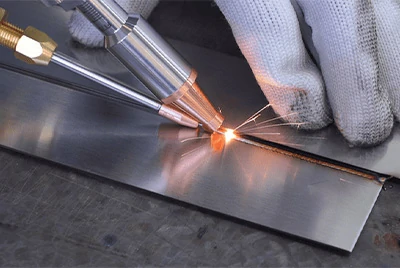
Laserschweißen kann auch für Mischmetallverbindungen eingesetzt werden, etwa für die präzise Verbindung von Titan mit Edelstahl oder Aluminium. Durch optimierte Parameter lässt sich das Wachstum der Grenzflächenreaktionsschicht wirksam steuern.
MIG-Schweißen (Metall-Inertgas-Schweißen)
MIG-Schweißen eignet sich für großflächige Verbindungen dickwandiger Titanstrukturbauteile und besitzt eine hohe Abschmelzleistung, stellt jedoch sehr hohe Anforderungen an die Schutzgasströmung und Prozesskontrolle.
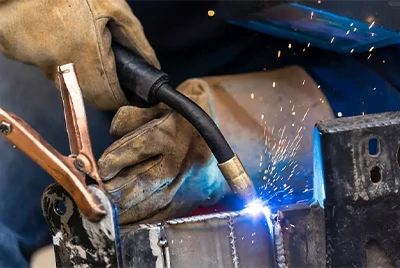
Bei stabilem Prozess und gutem Gasschutz kann MIG-Schweißen auch als ergänzendes Verfahren für die Serienfertigung von Titanlegierungen eingesetzt werden.
Vakuum-Elektronenstrahlschweißen
Es eignet sich zum Verbinden hochpräziser und hochdichter Titanlegierungsbauteile, beispielsweise für Flugzeugtriebwerkskomponenten und Luft- und Raumfahrtausrüstung.
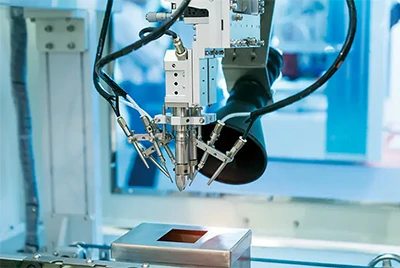
Das Vakuum-Elektronenstrahlschweißen erfolgt im Vakuum und vermeidet Störeinflüsse durch Luftverunreinigungen. Die inneren Nahtfehler sind äußerst gering, jedoch sind Kosten und Ausrüstungsanforderungen hoch. Das Verfahren wird häufig in der hochwertigen Fertigung eingesetzt.
Lösungen für Mischmetallschweißungen von Titanlegierungen und gängigen Metallen
Mischmetallschweißungen von Titanlegierungen mit anderen Metallen wie Edelstahl, Aluminium oder Kohlenstoffstahl stellen erhebliche metallurgische Herausforderungen dar. Da Titan bei hohen Temperaturen leicht spröde intermetallische Verbindungen mit Metallelementen wie Fe und Al bildet, führen direkte Schmelzschweißungen meist zu geringer Verbindungsfestigkeit und hoher Rissneigung. Zur Lösung sind mehrere fortschrittliche Schweißverfahren und Konstruktionsmethoden kombiniert einzusetzen.
Schweißen mit Zwischenübergangsschicht
Durch Übergangsmetalle wie Molybdän, Nickel oder Kupfer als Zwischenschicht wird die direkte Reaktion zwischen Titan und anderen Metallen wirksam unterbunden und die Bildung spröder Verbindungen vermieden. Diese Technologie eignet sich für Titan-Stahl- und Titan-Edelstahl-Verbindungen und wird oft bei Druckbehältern und Wärmetauschern eingesetzt.
Explosionsschweißen (Explosivplattieren)
Der durch die Detonationswelle erzeugte momentane Hochdruck bewirkt Metallkontakt an der Grenzfläche und eine metallurgische Verbindung im festen Zustand. Das Verfahren wird häufig zur Herstellung von Verbundwerkstoffen wie Titan-Stahl-Verbundplatten eingesetzt.
Diffusionsschweißen
Durch langzeitige Druckbeaufschlagung in einer Hochtemperatur-Vakuumumgebung wird eine atomare Diffusionsbindung erreicht. Das Verfahren eignet sich für Anwendungen mit sehr hohen Anforderungen an strukturelle Integrität und Nahtdichtheit, etwa Raumkapseln und Wärmetauscherkomponenten.
Lasergestütztes Schweißen
Die hohe Präzision und der geringe Wärmeeintrag des Laserschweißens bieten Vorteile beim Schweißen artfremder Metalle wie Titan-Edelstahl und Titan-Aluminium. Durch die Steuerung von Laserfokus und Parametern lässt sich die Dicke der Reaktionsschicht präzise kontrollieren.
Löten und Kaltschweißen
Geeignet zum Verbinden kleiner Präzisionsgeräte wie Elektronikkomponenten und medizinischer Katheter. Beim Löten werden normalerweise dünne Metallfolien oder Pulver eingesetzt, um bei mittleren Temperaturen eine Verbindung herzustellen. Mehr dazu in unserem Leitfaden zum Löten von Titan und Titanlegierungen.
Titan mit Edelstahl verbinden
Häufig für Chemie- und Medizintechnik eingesetzt; geeignet für Zwischenlagen-, Laser- oder Diffusionsschweißen.
Titan mit Aluminium verbinden
Ideal für Leichtbaukonstruktionen und Wärmetauscher; Explosionsschweißen, Löten oder Kaltpressschweißen werden empfohlen.
Titan mit Stahl verbinden
Häufig für Verbundplatten und Halterungen verwendet; die Verbindung erfolgt durch Explosivplattieren oder Zwischenlagentechnik.
Qualitätskontrolle und Hinweise beim Schweißen von Titanlegierungen
Beim Schweißen von Titanlegierungen ist die Qualitätskontrolle entscheidend. Da Titan sehr empfindlich auf Gase wie Sauerstoff und Stickstoff reagiert, kann bereits ein kleiner Bedienfehler zur Versprödung oder Verfärbung der Naht sowie zu verringerter Festigkeit führen. Nachfolgend die wichtigsten Kontrollpunkte zur Sicherung der Schweißqualität:
Reinigung und Schweißvorbereitung
Die Titanoberfläche muss vollständig frei von Öl, Oxidschichten und Fingerabdrücken sein. Empfehlenswert sind chlorfreie Reinigungsmittel und mechanisches Schleifen mit anschließendem Abwischen durch ein staubfreies Tuch. Schweißdraht und Werkstückoberfläche müssen sauber gehalten werden, damit keine Verunreinigungen in die Naht gelangen.
Hinweis: Verunreinigungen sind eine Hauptursache für Schweißfehler. Vor dem Schweißen sollte möglichst in einem sauberen, geschlossenen Bereich gearbeitet werden.
Schutzgasabdeckung
Verwenden Sie hochreines Argon mit einer Reinheit von mindestens 99,999 % als Schutzgas und stellen Sie sicher, dass der Schweißbereich bis zur Abkühlung vollständig mit Argon abgedeckt bleibt, einschließlich der Nahtwurzel. Beim WIG-Schweißen sollten ein titanspezifischer Gasdiffusor oder ein Schleppdüsensystem verwendet werden, um Nahtverfärbung und Oxidation zu vermeiden., TIG
Auswahl des Schweißzusatzwerkstoffs
Zum Schweißen von Titanlegierungen sollten Zusatzwerkstoffe eingesetzt werden, die zum Grundwerkstoff passen oder mit ihm kompatibel sind. Zu den gebräuchlichen Zusatzdrähten gehören ERTi-1, ERTi-2, ERTi-5 und ERTi-23, ausgewählt entsprechend Grundwerkstoff und Einsatzanforderungen.
Bedienkonstanz und Prozessstabilität
Eine stabile Schweißstromstärke, Spannung und Schweißgeschwindigkeit sowie feine Anpassungen über Fußbedienelemente wie WIG-Fußpedale verbessern die Schweißkonstanz wirksam. Automatisierte oder mechanisierte Systeme können in der SerienferTIGung ebenfalls eine stabilere Nahtqualität liefern.
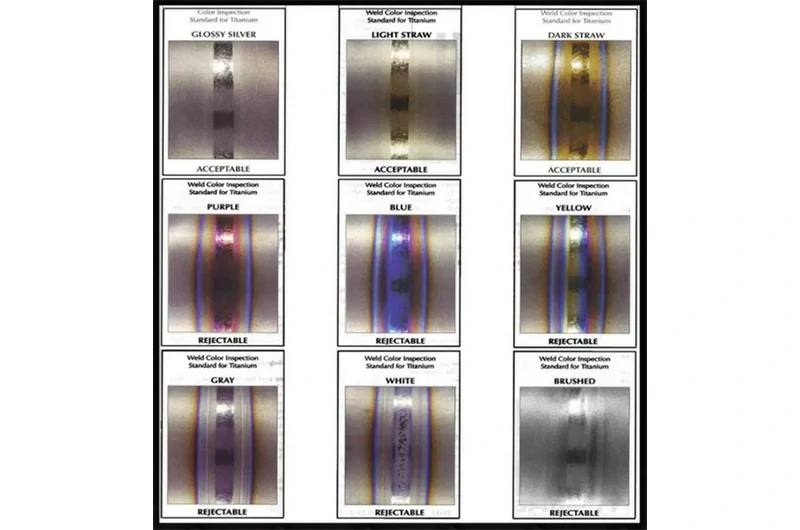
Nahtfarbe und Nahtbeurteilung
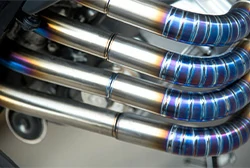
Die Farbe der Schweißnaht ist ein wichtiger visueller Indikator für die Qualität beim Schweißen von Titanlegierungen. Silberweiß bis Goldgelb weist in der Regel auf ausreichenden Gasschutz und eine gute Prozessführung hin; bläulich-violette, graue oder dunkle Farben können auf übermäßige Oxidation oder einen Schutzfehler hindeuten. Dieser Farbwechsel zeigt, ob der Schweißprozess durch Sauerstoff, Stickstoff und andere Luftbestandteile kontaminiert wurde.
Da Titan bei hohen Temperaturen äußerst atmosphärenempfindlich ist, zählt die Nahtfarbe zu den wichtigsten Kriterien für die schnelle Beurteilung der Schweißqualität vor Ort. Auch wenn sie nicht die Nahtfestigkeit oder innere Fehler vollständig abbildet, ist sie in der Praxis die erste Kontrolle der Wirksamkeit des Schweißschutzes.
Referenznormen: AWS D17.1 und AMS 2801 enthalten klare Bewertungsstufen für Titan-Schweißnahtfarben und können als Referenz für die Produktionsqualität dienen.
Darstellung der Schweißausrüstung und Prozesskompetenz für Titanlegierungen
Wir verfügen über ein vollständiges Prozesssystem und moderne Ausrüstung für das Schweißen von Titanlegierungen. Es umfasst gängige Verfahren wie WIG-Schweißen, Laserschweißen und Diffusionsschweißen und erfüllt Anforderungen vom Einzelmuster bis zur SerienferTIGung.
Ausrüstung und Konfiguration für das WIG-Schweißen von Titan, TIG
Wir verwenden für Titanwerkstoffe optimierte WIG-Schweißsysteme. Zu den repräsentativen Anlagen gehören Titanium TIG 200 und weitere Modelle mit hochfrequenter Pulssteuerung, die folgende Merkmale besitzen:
- Stabiler Lichtbogenstart bei niedrigem Strom für Präzisionsschweißungen
- Dynamische Stromregelung mit WIG-Fußpedal, TIG
- Ausgestattet mit effizientem Wasserkühlsystem und Inertgas-Schleppschutz zur Vermeidung von Oxidation in der Wärmeeinflusszone
Laserschweißsystem
Die Laserschweißstation unterstützt Schweißungen mit hoher Energiedichte und eignet sich für Mikrotitanbauteile oder Mischmetall-Verbundteile:
- Ausgestattet mit hochpräziser Servoplattform und Strahlfokussiersystem
- Ermöglicht automatisierte Abläufe mit geringer Verformung und hoher Konsistenz
- Besonders geeignet für das Laserschweißen von Titan-Edelstahl-Grenzflächen
Sonderverfahren zum Schweißen und unterstützende Prozesse
Darüber hinaus verfügen wir über folgende Kompetenzen in speziellen Schweiß- und Verbindungstechnologien:
Diffusionsschweißen und Explosionsschweißen
Für Verbundplatten oder Mischmetallstrukturen
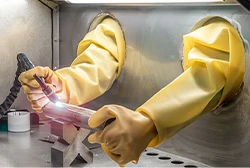
Schweißen unter Vakuumschutzatmosphäre
Geeignet für die Qualitätskontrolle beim Schweißen kritischer Bauteile
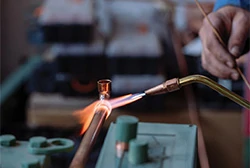
Kleinlöten und Kaltschweißen
Geeignet für Präzisionskomponenten und Musterfertigung
Alle Anlagen sind mit Prozessüberwachungssystemen ausgestattet und ermöglichen die Aufzeichnung von Schweißparametern, Zertifizierung durch Dritte sowie Prozessrückverfolgbarkeit. So bleiben der Schweißprozess kontrollierbar und die Ergebnisse zuverlässig.
Unterstützung bei kundenspezifischen Schweißlösungen und Servicevorteile von Chalcotitanium
Als professioneller Lieferant von Titanlegierungswerkstoffen bietet Chalcotitanium nicht nur Titanprodukte in verschiedenen Grade und Spezifikationen, sondern auch unterstützende Dienstleistungen für Schweißbearbeitung und Endproduktfertigung. Von der Werkstoffauswahl und Analyse der Schweißeignung bis zur Vermittlung passender Bearbeitungsressourcen unterstützen wir Kunden bei hochwertigen und effizienten Anwendungen zum Schweißen von Titanlegierungen.
Empfehlungen zur Werkstoffauswahl und Schweißeignung
- Bereitstellung von Titanlegierungsrohstoffen, die für verschiedene Schweißverfahren wie WIG-, Laser-, Diffusions- und Explosionsschweißen geeignet sind, TIG
- Empfehlung geeigneter Titanwerkstofftypen, Lieferzustände und Oberflächenbehandlungen entsprechend Kundenkonstruktion und Prozessanforderungen
- Wir können Titan-Schweißdraht, Titanstäbe und weitere passende Werkstoffe liefern, um Werkstoffkonsistenz und Nahtverträglichkeit sicherzustellen
Unterstützung bei der Endproduktbearbeitung und Integration technischer Ressourcen
- Unterstützung bei Kleinserienmustern, der Entwicklung kundenspezifischer Schweißbauteile und weiteren Projektkooperationsmodellen
- Empfehlungen zur Anpassung von Schweißprozessen entsprechend der Anwendungsbranche, etwa Chemie, Medizintechnik oder Luftfahrt
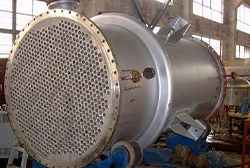
Technische Beratung und langfristige Projektunterstützung
Wir bieten technische Beratung zum Schweißen von Titanlegierungen, etwa zur Kontrolle von Schweißrissen, zum Umgang mit thermischer Verformung und zur Verbesserung der Nahtqualität. Für großvolumige oder anspruchsvolle Projekte unterstützen wir Kunden zudem bei der Anpassung von Werkstoffnormen und der Prüfung der Schweißleistung. Für Sonderverfahren wie Explosionsschweißen oder Löten entwickeln wir kundenspezifische Lösungen aus Titanwerkstoffen. Kontaktieren Sie uns für fachkundige Beratung und Werkstoffunterstützung, um Ihr Projekt zum Schweißen von Titanlegierungen effizient voranzubringen.


