

TC25 Titanlegierungsstäbe-Schmieden
Titan-Industrien : Sep. 7, 2026Die TC25-Titanlegierung, im russischen Bezeichnungssystem als BT25 bekannt, ist eine α+β hochfeste Hochtemperatur-Titanlegierung, die für rotierende Hardware entwickelt wurde und über längere Zeiträume bei 450–550 °C (842–1022 °F) in Flugmotoren und Gasturbinen läuft.
Was wir liefern, ist festes Material im geschmiedeten und heißgewalzten Zustand – Stab und Schmiedeteile. Kein universelles strukturelles Titan und kein Pulver für additive Fertigung.
Henan Chalco liefert TC25-Stäbe in Ø16–500 mm (0,63–19,7 Zoll) und isotherme Stanzformen mit einer geplanten Fläche von bis zu 2 m². Wir können auch Ihre Zeichnung und Lieferung überprüfen.
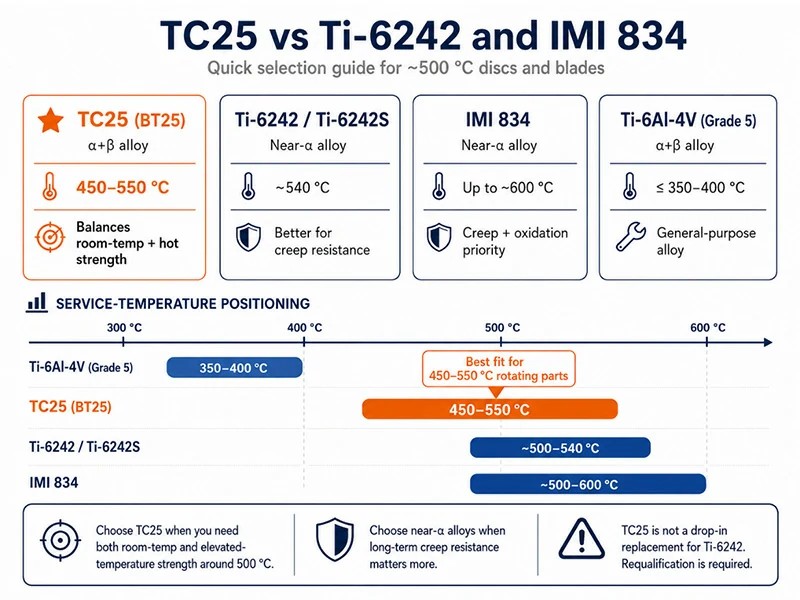
TC25 vs Ti-6242 und IMI 834: Wo diese Legierung liegt
Wenn du Material für eine Disc oder Klinge mit etwa 500 °C wählst, steht Ti-6242 oder IMI 834 wahrscheinlich schon auf deiner Shortlist.
TC25 gehört auf dieselbe Shortlist – nicht weil es günstiger ist, sondern weil es einen anderen Verstärkungsweg einschlägt.
Auf den ersten Blick:
- TC25 (BT25) — α+β, Wolframlager, für 450–550 °C rotierende Teile; hält sowohl die heiße Festigkeit als auch die Raumtemperaturfestigkeit
- Ti-6242 / Ti-6242S — nahezu α, Kriechfestigkeit seine Stärke, langfristiger Einsatz bei etwa 540 °C
- IMI 834 — Nahe-α, Diensttemperatur bis etwa 600 °C, Kriech- und Oxidationsbeständigkeit zuerst
- Ti-6Al-4V (Klasse 5) – das allgemeine Arbeitspferd mit einer Langzeit-Dienstobergrenze von etwa 350–400 °C
| TC25 (BT25) | Ti-6242 (-S) | IMI 834 | Ti-6Al-4V | |
| Legierungstyp | α+β | Fast α | Fast α | α+β |
| Nominale Zusammensetzung | Ti-6.5Al-2Sn-2Zr-2Mo-1W-0.2Si | Ti-6Al-2Sn-4Zr-2Mo(-Si) | Ti-5.8Al-4Sn-3.5Zr-0.7Nb-0.5Mo-0.35Si | Ti-6Al-4V |
| Typischer RT-Zugwert | ~1.050–1.090 MPa (152–158 ksi) | ~1.000–1.100 MPa | ~1.100 MPa | ~900–950 MPa |
| Dienstfenster | 450–550 °C; 6.000 h bei 500 °C, 3.000 h bei 550 °C | Etwa 540 °C, langfristig | Etwa 600 °C, langfristig | ≤ 350–400 °C |
| Typische Teile | HP-Kompressorscheibe, Klinge, Labyrinth-Dichtungsring | Verdichterdisc, Klinge, Gehäuse | Verdichterscheibe, Klinge | Zellen, Befestigungselemente, allgemeine Bauteile |
Der Unterschied zwischen α+β und nahezu α liegt in der Praxis auf dem Stärkungsweg.
TC25 erhält seine heiße Festigkeit durch etwa 1 % Wolfram – ein eutektoides β-Stabilisator – das mit Silizium zusammenarbeitet, wodurch die Zusammensetzung auf die α+β hochfeste Seite liegt. Ti-6242 nimmt den Sn-Zr-Mo Feststofflösung plus Silizid, liegt näher an nahe α und ist stärker in Bezug auf Kreischungsresistenz.
Obwohl sich die beiden Grade in der Diensttemperatur überschneiden, neigen sie also in unterschiedliche Richtungen. Für eine Scheibe, die sowohl Raumtemperatur- als auch Hochtemperaturfestigkeit halten muss, ist TC25 in der Regel die einfachere Passform; für ein Bauteil, dessen Design durch langfristiges Kribbeln getrieben ist, eignet sich die nahezu α Seite besser.
Ein Punkt muss gleich zu Beginn klargestellt werden: Überlappende Temperaturbereiche bedeuten nicht, dass die Klassen austauschbar sind. TC25 ist kein Ersatz für Ti-6242. Der Mikrostrukturtyp, die Wärmebehandlungsreaktion und das thermische Stabilitätsverhalten sind alle unterschiedlich, daher bedeutet ein Wechsel der Klassen, die Qualifikation erneut unter dem eigenen Zulassungssystem durchzuführen. Das ist keine Formalität.
TC25 Titanlegierung — Produktdaten
| Produktname | TC25 Hochtemperatur-Titanlegierungsstab und Schmiedeteile |
| Klasse / Bezeichnung | TC25 (China GB Bezeichnung); BT25 / VT25 (russische Äquivalentbezeichnung) |
| Nominale Zusammensetzung | Ti-6.5Al-2Sn-2Zr-2Mo-1W-0.2Si (nominal) |
| Zustand | geschmiedet oder heißgerollt; Lösung behandelt und gereift oder nach einem vereinbarten Zeitplan geglüht |
| Spezifikation | Geliefert für die GB-Grade-Bezeichnung und das vereinbarte technische Protokoll |
| Größenbereich | Bar Ø16–500 mm (0,63–19,7 Zoll); isotherme Stempelschmiede, projizierte Fläche bis zu 2 m² (21,5 ft²) |
| Toleranz | Zur Spezifikation; Stimmt bei RFQ zu |
| Verarbeitung | Schnellschmiede, Radialschmiede, isotherme Matrizenschmiede, Heißextrudierung, Drehen, Schleifen, Schnitt auf Länge |
| Oberfläche | Geschmiedet, gedreht / geschält, geschliffen, bearbeitet |
| Anwendungen | HP-Verdichterscheiben und -blätter, Rotorblätter, Labyrinth-Dichtringe, Trommelrotoren, industrielle Gasturbinen-Drehteile |
| Mindestbestellung | Angeboten nach Spezifikation und Menge |
| Dokumentation | Mühlenprüfzeugnis (MTC), chemische und mechanische Testberichte, Ultraschall-C-Scan-Bericht, Korngrößen- und Mikrostrukturbericht, Maßbericht; eine Inspektion durch Dritte kann arrangiert werden |
Was Sie für ein Angebot senden sollten:
- Steigung und Zustand
- Abmessungen und Toleranzen oder eine Zeichnung
- Menge und Lieferort
- Oberflächenzustand erforderlich
- Erforderliche Dokumentation (MTC, C-Scan-Bericht, Inspektion durch Dritte)
- Endnutzung, Endnutzer und Ziel
Der letzte Punkt ist kein Kästchenabhaken. TC25 wird in rotierende Hot-Section-Teile verwendet, daher müssen wir, bevor wir einen genauen Liefervorschlag erstellen können, den Endverbrauch und das Ziel bestätigen.
Wenn man all das auf einmal schickt, erspart man meist zwei oder drei Runden Hin und Her.
Formen, Größen und maßgefertigte Schmiedearbeiten
Standardgrößen
- Bar: Ø16–500 mm (0,63–19,7 Zoll)
- Isotherme Stempelschmiede: Projektierte Fläche bis zu 2 m² (21,5 ft²)
Weitere Formulare, die der Spezifikation entsprechen
Scheiben, Ringe, Block, geschlossene Schmiedestücke, nahezu netzförmige Schmiedestücke, extrudierte Formen, Platten.
Diese Formulare sind auf Geräteebene abgedeckt – unsere Schnellschmiede-, Radialschmiede-, Heißextrudions- und Kalt-Pilger-Leitungen laufen alle mit Titan und Titanlegierungen. Aber speziell für TC25 müssen die verfügbaren Größen vor unserem Angebot mit Ihren Anforderungen überprüft werden.
TC25-Titanscheiben
TC25-Titanringe
TC25 Titan-Block
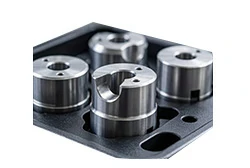
TC25 Titan-Schmieden
TC25 Titan-extrudierte Formen
TC25 Titanplatte
Geschmiedet nach deiner Zeichnung
Gefälscht nach deiner Zeichnung.
Schick uns den Teildruck. Wir überprüfen den Schmiedeumschlag, den realistisch erreichbaren Kornfluss und die Bearbeitungsfreigabe und bieten dann ein Angebot an.
Wenn die Geometrie nicht zum isothermen Schmieden passt, sagen wir dies und schlagen einen besseren Umformweg vor – anstatt zuerst die Bestellung zu nehmen und sie danach auszuarbeiten.
Chemische Zusammensetzung und physikalische Eigenschaften
Nominale Zusammensetzung, Wt%
| Ti | Bal. |
| Al | 6.5 |
| Sn | 2 |
| Zr | 2 |
| Mo | 2 |
| W | 1 |
| Si | 0.2 |
Die Zusammensetzungsgrenzen werden pro Bestellung vereinbart, und die Messwerte werden auf dem Prüfzertifikat der Mühlen angegeben.
Wenn Ihre Zeichnung ein engeres Band bei Sn, Si oder Zwischenelementen wie O, N und H als den Standardbereich vorsieht, informieren Sie uns bei der Anfrage, und wir prüfen die Machbarkeit vor dem Angebot.
Physikalische Eigenschaften
- Dichte: ≈ 4,5 g/cm³ (typisch)
- β-Transus: ca. 1000–1020 °C, variiert mit Wärme und Produktform
Auf β-Transus haben wir mit metallografischer Methode etwa 1020 °C auf Ø250 mm geschmiedeten Stäbe gemessen, wobei die Werte der Barrenstufen im Bereich von 1000–1010 °C liegen. Diese Temperatur ist der Referenzpunkt für jeden Warmbearbeiter- und Wärmebehandlungsplan, und die Produktion arbeitet nach dem gemessenen Wert für jede Wärme.
Zwei Elemente in der Zusammensetzungstabelle sind einen eigenen Satz wert, weil sie entscheiden, was diese Legierung kann und was nicht: W und Si.
W ist der Ursprung der Heißfestigkeit. Das Hinzufügen von etwa 1 % dieses eutektoiden β-Stabilisators erhöht spürbar die Heißfestigkeit und thermische Stabilität im Bereich 500–550 °C, und es ist der sichtbarste Zusammensetzungsunterschied zwischen TC25 und den nahezu α Legierungen, die denselben Temperaturbereich teilen.
Si schneidet in beide Richtungen. Silizid-Niederschlag sorgt für eine zusätzliche Verstärkung bei hohen Temperaturen, ist aber auch einer der Gründe, warum die Duktilität nach längerer Exposition bei hohen Temperaturen abnimmt.
Mechanische Eigenschaften nach Produktform
Die Eigenschaften von TC25 sind eng mit der Produktform verbunden.
Probenahmeort, Verformungsgeschichte und Wärmebehandlungsweg sind bei einem Stangenteststück und einem fertigen Schmiedestück nicht gleich, daher sind die erhaltenen Werte nicht gleich.
Stange, Ø250 mm
| Zustand | Rm, MPa | A, % | Z, % | Spannungsriss | Impact AKU2, J |
| Raumtemperatur | 1,069 / 1,092 | 13.5 / 14.5 | 45 / 45 | — | 34 / 35 |
| 500 °C (932 °F) | 840 / 825 | 23.5 / 20.0 | 60 / 57 | 51 h @ 441 MPa | — |
| 550 °C (1022 °F) | 740 / 770 | 26.0 / 24.5 | 73.5 / 73.5 | 51 h @ 441 MPa | — |
| Nach 550 °C thermischer Stabilität | 1,076 / 1,109 | 8.5 / 7.5 | 16 / 15 | — | — |
Typische Akzeptanzgrenzen: Raumtemperatur Rm ≥ 980 MPa, A ≥ 10 %, Z ≥ 20 %; 500 °C Rm ≥ 735 MPa; 550 °C Rm ≥ 686 MPa; Spannungsbruch bei 441 MPa ≥ 50 Stunden bei beiden Temperaturen; Rm ≥ 980 MPa nach 550 °C thermischer Stabilität; Aufprall ≥ 23,5 J.
Schmiedestücke
| Teil | Zustand | Rm, MPa | A, % | Z, % | Spannungsriss | Impact AKU2, J | HB(d), mm |
| Disc | Raumtemperatur | 1,050 / 1,040 | 12.0 / 15.0 | 15.0 / 21.0 | — | 38 / 40 | 3.28 |
| Disc | 500 °C | 740 / 740 | 19 / 18 | 44 / 45 | > 101 h @ 637 MPa | — | — |
| Disc | 550 °C | 725 / 710 | 21 / 20 | 51 / 60 | > 101 h @ 441 MPa | — | — |
| Disc | Nach 550 °C Belichtung | 1,070 / 1,080 | 12.5 / 15.0 | 15.0 / 21.0 | — | — | — |
| Dichtungsring | Raumtemperatur | 1,080 / 1,070 | 14.0 / 13.5 | 41.0 / 40.0 | — | 38 / 38 | 3.28 |
| Dichtungsring | 500 °C | 760 / 745 | 17 / 14 | 55 / 49 | > 101 h @ 637 MPa | — | — |
| Dichtungsring | 550 °C | 720 / 745 | 20 / 18 | 67 / 54 | > 101 h @ 441 MPa | — | — |
| Dichtungsring | Nach 550 °C Belichtung | 1,060 / 1,070 | 11.5 / 11.5 | 15.5 / 17.0 | — | — | — |
Stellt man die beiden Tische nebeneinander, fällt eines auf: Bei 441 MPa beträgt die Lebensdauer des Spannungsbruchs etwa 51 Stunden bei Stangenteststücken und über 101 Stunden bei Scheiben- und Dichtringschmiede. Gleiche Qualität, doppelt so lange Lebensdauer.
Das ist kein Datenfehler, und keines der beiden Sets ist ein besseres Material. Das Bar-Teststück stammt aus gewalztem Material, das Schmiedeteststück stammt von einer bestimmten Stelle am fertigen Teil, und beide haben völlig unterschiedliche Deformationen, unterschiedliche Verformungsmodi und unterschiedliche thermische Geschichten durchlaufen.
Viele Kunden haben einen Rohmaterial-MTC mit dem Testbericht eines fertigen Teils verglichen, festgestellt, dass die Zahlen nicht übereinstimmten, und begonnen, die Menge zu hinterfragen. In den meisten Fällen sollten diese beiden Sätze nie übereinstimmen. Um sie übereinstimmen zu lassen, sind derselbe Probenstandort und die gleiche Bedingung erforderlich – was es wert ist, es im technischen Protokoll festzuhalten, statt bei der Inspektion darüber zu streiten.
Diensttemperatur – und wie lange man tatsächlich bekommt
Das Langzeit-Dienstband für TC25 beträgt 450–550 °C (842–1022 °F).
Nützlicher sind diese beiden Zahlen:
- 500 °C (932 °F): bis zu 6.000 Stunden durchgehenden Betrieb
- 550 °C (1022 °F): bis zu 3.000 Stunden durchgehenden Betrieb
Eine Temperaturgrenze ohne festgelegte Zeit ist kein Designinput.
Die meisten anderen Seiten zu Hochtemperatur-Titanlegierungen geben eine einzige Temperaturzahl und hören dort auf – "maximale Diensttemperatur 550 °C".
Allein damit kann ein Kunde weder ein Leben festlegen noch zwischen zwei Klassen wählen, denn es gibt keine Möglichkeit zu sagen, ob diese 550 °C 100 Stunden oder 3.000 Stunden bedeuten.
Was tatsächlich die Materialauswahl entscheidet, ist die Kombination aus Temperatur und Zeit.
Bring TC25 wieder ins volle Temperatur-Spektrum:
- Ti-6Al-4V: Langzeit-Dienstobergrenze bei etwa 350–400 °C. Bei 500 °C ist der Kribbel bereits außer Kontrolle geraten.
- TC25: 450–550 °C, mit den darüber genannten Stunden
- Fast α-Legierungen (Ti-6242, IMI 834, Ti-1100 und ähnlich): bis etwa 540–600 °C, Kriechwiderstand zuerst
- Nickelbasis-Superlegierungen: höhere Temperatur, aber eine Dichte von etwa 8,2 g/cm³ – fast doppelt so hoch wie Titan
Diese letzte Linie verdient besondere Sorgfalt bei rotierender Hardware. Die Hauptlast eines rotierenden Bauteils entsteht aus seiner eigenen Masse – schwerere Scheibe, höhere Zentrifugallast und der Konstruktionsspann an der Scheibe, dem Wellensystem und den Lagern ziehen sich alle zusammen.
Im Bereich 450–550 °C ist der Unterschied zwischen "Titan reicht" und "das muss Nickelbasis sein" oft nicht der Materialpreis. Es geht darum, den gesamten Rotor neu zu gestalten.
Temperatur und Zeit lösen nur die Hälfte des Problems. Die andere Hälfte ist das, was das Material nach mehreren tausend Stunden bei 550 °C übrig hat. Das behandeln wir unten separat.
Wie das Material geschmolzen, geschmiedet und inspiziert wird
Bei Titan für rotierende Triebwerksteile ist die erste Frage der Kunden selten die Zugfestigkeit. Es geht um Sauberkeit und innere Qualität.
Hier ist der Weg, den dieses Material vom Schmelzen bis zur Versendung nimmt.
Schmelzroute
Vakuuminduktionsschmelzen, VIM / AIM → Plasmabogen, Kaltherdschmelzen, PAM und Elektronenstrahl, Kaltherdschmelzen, EB → Mehrfachlichtbogen-Umschmelzen VAR → Druckelektroschlacke-Umschmelzen PESR.
Der Kaltherd-Schritt ist der kritische. Harte Alpha- und Hochdichte-Einschlüsse (HDI) sind die Punkte, an denen die Ausfallkette an rotierenden Teilen aus Titan in der Luft- und Raumfahrt beginnt, und sobald man einen Hochspannungsbereich einer Scheibe erreicht, sind die Folgen inakzeptabel.
Plasma-Lichtbogen- und Elektronenstrahl-Kaltherdschmelzen existieren genau dazu, diese Defektklasse während des Schmelzens zu trennen, und in Kombination mit mehrfachem Vakuumbogen-Umschmelzen erhöhen sie gemeinsam die Zusammensetzung und innere Sauberkeit. Die meisten Anbieter erwähnen diesen Schritt nie, aber was er entscheidet, ist wichtiger als jede einzelne Zahl in einer Tabelle.
Hot Working
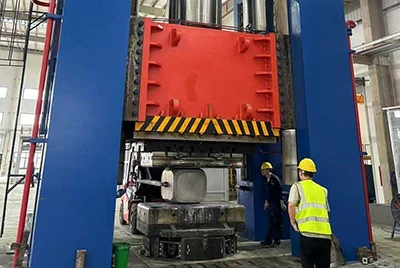
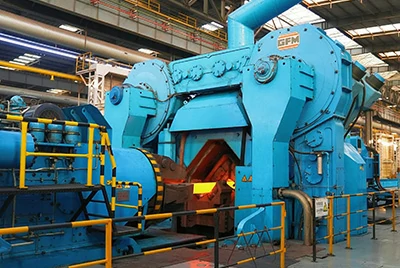
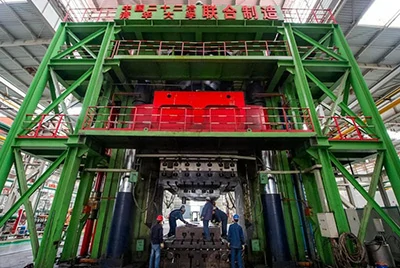
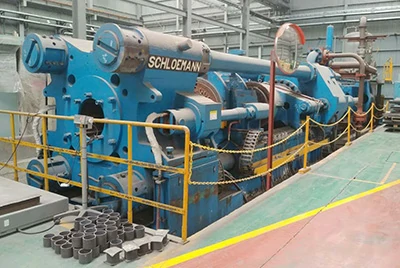
Das isotherme Schmieden ist für TC25-Scheiben von Bedeutung. Das Formen mit Matrizen und Blocket bei gleicher Temperatur und bei niedriger Dehnungsrate ermöglicht eine nahezu vollständige Form, sorgt für eine gleichmäßigere Mikrostruktur und fördert gleichzeitig die Materialnutzung.
Die Bearbeitungszuordnung, die bei Schmieden aus Titanlegierungen entfällt, ist oft überraschend. Was nahezu vollständige Form spart, ist sowohl Geld als auch Vorlaufzeit.
Inspektion
Unsere Inspektionsfähigkeit deckt die gesamte Kette vom Rohstoff bis zum Endprodukt ab:
- Chemische Analyse: ICP-MS, ICP-AES, GFAAS, XRF, Kohlenstoff- und Schwefelanalysatoren, Wasserstoffdeterminatoren, Sauerstoff- und Stickstoffanalysatoren
- Mechanische Eigenschaften: Kriech- und Spannungsrissmaschinen, Ermüdungsprüfmaschinen, Zug-, Schlag-, Härte-, Bruchzähigkeit, Low-Cycle- und Hochfrequenz-Ermüdung
- Metallographie und Mikroanalyse: Optische Metallographie, Rasterelektronenmikroskopie, Elektronensonden-Mikroanalyse, thermomechanische Simulation, simultane thermische Analyse
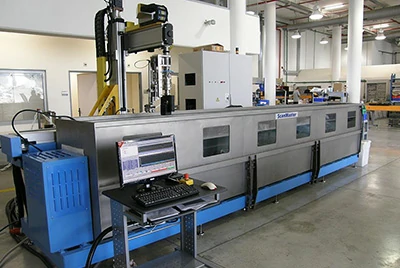
- Zerstörungsfreie Prüfung: Immersionsultraschallinspektion, mehrzonige Ultraschall-C-Scan-Systeme für große Stäbe, automatisierter Ultraschall-C-Scan für Scheiben und Ringe, 3D-dimensionale Messung von Schmiedestücken und Werkzeugen
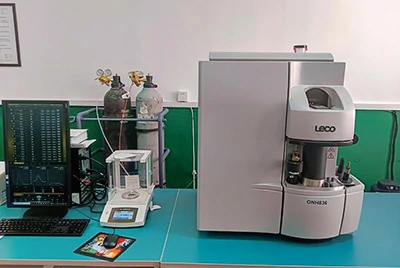
Die Kontrolle von O, N und H bestimmt direkt die Duktilität und thermische Stabilität von Titan. Einige Hundertstel Prozent mehr dieser Zwischenelemente und die Duktilität nach langer Hochtemperaturexposition liegt in einer anderen Größenordnung. Die Gaselementanalyse ist hier kein Kästchentest – sie ist die Voraussetzung für die Verwendung dieser Qualität bei 550 °C.
Der Multizonen-C-Scan bestimmt die Fehlererkennungsempfindlichkeit bei Schmieden mit großem Schnitt. Kurz gesagt, er bestimmt, was man bei der Inspektion sehen kann. Das Innere von Stangen mit großem Durchmesser sowie von Scheiben und Ringen lässt sich nicht so fein mit herkömmlichen Inspektionsmethoden auflösen, weshalb wir dieses Gerät separat auflisten. Die Ultraschallabnahmeklasse kann nach Ihrer Spezifikation vereinbart werden.
Wärmebehandlung und Mikrostruktursteuerung
Für den allgemeinen Heißarbeitstemperaturbereich von TC25 und die standardmäßigen Lösungs- plus Reifungspläne für Stäbe und Schmiedestücke produzieren wir nach der bewährten Praxis für die Qualität und können auch nach einem von Ihnen festgelegten Zeitplan arbeiten.
Erwähnenswert ist, wie entscheidend der Wärmebehandlungsplan den Typ der Mikrostruktur bestimmt. Unsere Produktionsunterlagen zeigen ein konsistentes Muster: Die Annealing-Temperatur entscheidet, ob TC25 eine Equiax- oder eine Duplex-Mikrostruktur erhält. Wenn sich die Annealing-Temperatur dem Transus nähert, löst sich der Primär-α teilweise auf und klares sekundäres α erscheint in der transformierten β-Matrix, wodurch die Struktur vom Equiax zum Duplex verlagert wird – und die Duplexstruktur bietet bessere Zugeigenschaften sowohl bei Raumtemperatur als auch bei erhöhter Temperatur.
Für den Einkauf und die Prozesstechnik bedeutet das etwas sehr Praktisches: Der Wärmebehandlungsplan ist kein Lieferdetail, sondern gehört zum technischen Protokoll. Beim gleichen Materialstück macht ein anderer Zeitplan einen erheblichen Unterschied für die Heißfestigkeit. Anstatt bei der Inspektion über inkonsistente Daten zu streiten, ist es besser, den Zustand und den Wärmebehandlungsweg zum Zeitpunkt der Bestellung zu feststellen.
Wo TC25 nicht die richtige Wahl ist
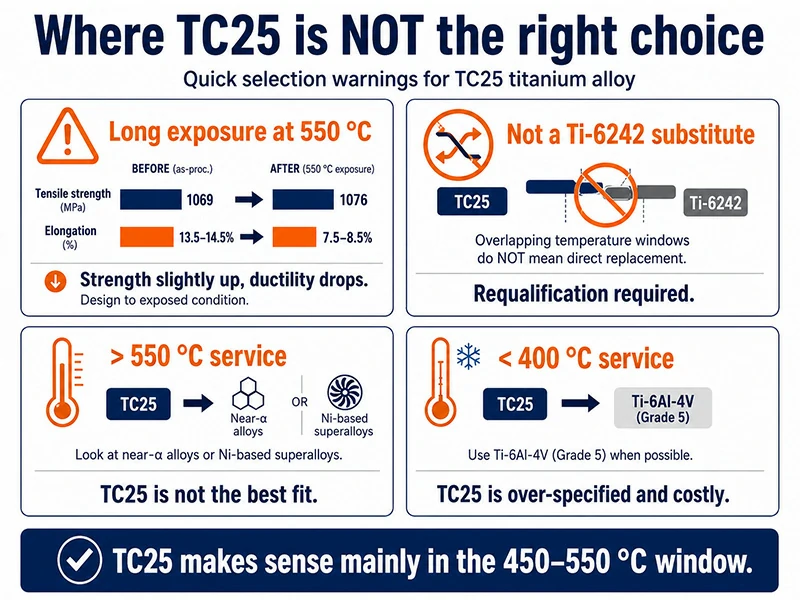
Jede Klasse hat Stellen, an denen sie nicht benutzt werden sollte. Hier sind vier davon, vorne angegeben.
Die Duktilität nimmt nach langer Exposition bei hohen Temperaturen ab
Dies ist keine Spekulation, sondern unsere eigenen Testdaten. Die Elongation auf Ø250 mm Bar beträgt bei Raumtemperatur etwa 13,5–14,5 %; nach dem 550 °C thermischen Stabilitätstest steigt die Zugfestigkeit von 1.069 MPa auf 1.076 MPa, während die Verlängerung auf etwa 7,5–8,5 % sinkt. Festigkeit steigt, Duktilität um etwa die Hälfte.
Veröffentlichte Forschungen zeigen den Mechanismus: Nach langer Exposition bei 550 °C entwickelt TC25 eine Oberflächenoxidschicht, α2-Phasenausfällung und Korngrenz-Silizide, die gemeinsam wirken. Die Versetzungsbewegung wird behindert, was die Festigkeit erhöht, während die Dehnungslokalisation den deutlichen Verlust der Duktilität verursacht.
Der Unterschied zwischen den Produktformen ist interessant. Unter denselben Testbedingungen ist die Verlängerung bei Scheiben- und Dichtungsringsschmieden im Wesentlichen flach von Raumtemperatur bis zum belichteten Zustand (Scheibe 12,0–15,0 % → 12,5–15,0 %), ein deutlich geringerer Abfall als bei Stangenteststücken. Dies hängt von mikrostrukturellem Zustand und Probenahmestandort ab und ist eine weitere Erinnerung daran, dass Daten von einer Produktform nicht zur Vorhersage einer anderen verwendet werden können.
Für den Kunden läuft es auf einen Satz hinaus: Setzen Sie Ihre Lebenserwartung auf die exponierte Duktilität an, nicht auf die gelieferten Daten.
Kein Ersatz für Ti-6242 als Drop-in
Wie bereits gesagt, es lohnt sich, es zu wiederholen. Überlappende Temperaturbänder bedeuten keinen direkten Austausch. Ein Wechsel der Klasse erfordert eine Requalifikation nach Ihrem eigenen System. Jeder Anbieter, der Ihnen sagt, es sei ein "direkter Ersatz", trägt ein Risiko in Ihrem Namen, das er nicht tatsächlich tragen kann.
Dauerbetrieb über 550 °C – schau dir etwas anderes an
Wenn die Leistung über längere Zeit über 550 °C liegt, ist eine nahezu α Legierung (IMI 834, Ti-1100 und ähnliche) oder eine Nickel-Basis-Superlegierung die bessere Wahl. TC25 ist in diesem Bereich nicht optimal und wir würden es dort nicht vorantreiben.
Unterhalb von 400 °C ist das Geldverschwendung
Für strukturelle und rotierende Bauteile unter 400 °C ist Titan der Klasse 5 (Ti-6Al-4V) günstiger, leichter zu beschaffen und leichter zu bearbeiten, mit einem deutlich umfassenderen Standardrahmen dahinter.
Was der Aufpreis auf dem TC25 bietet, ist die Möglichkeit im Bereich von 450–550 °C. Wenn Sie es nicht nutzen, gibt es keinen Grund, dafür zu bezahlen.
联系我们按钮
Lieferoptionen, Inspektionsdokumente
Angebotsbasis
Bar-Ø16–500 mm und isotherme Matrizenschmiedeformen mit einer projizierten Fläche von bis zu 2 m² sind der Standardzusatzbereich; andere Formen werden nach Spezifikation angegeben. Der Lieferzustand kann geschmiedet, heißgewalzt, lösungsbehandelt und gereift oder nach einem vereinbarten Zeitplan geglüht werden.
Oberfläche und Packung
Der Oberflächenzustand kann geschmiedet, gedreht/abgezogen, geschliffen oder bearbeitet sein. Exportverpackung und Schutz werden je nach Ziel und Transportart festgelegt.
Inspektionsdokumente
Bestellungen können mit einem Mühlenprüfzertifikat, chemischen und mechanischen Testberichten, einem Ultraschall-C-Scan-Bericht, einem Korngrößen- und Mikrostrukturbericht sowie einem Maßbericht angeboten werden. Eine Inspektion durch Dritte kann arrangiert werden.
Zertifizierung und Einhaltung
Das Material wird unter einem AS9100-zertifizierten Qualitätssystem in einer Fabrik mit Nadcap-Akkreditierung für zerstörungsfreie Prüfungen, Materialprüfungen und Wärmebehandlung sowie CNAS-Laborakkreditierung hergestellt. Das Testzentrum der Produktionsfabrik verfügt außerdem über Zulassungen von großen Ziviltriebwerksherstellern. Zertifikate werden mit der Bestellung mitgeliefert.
TC25 wird für zivile Luft- und Raumfahrt, industrielle Gasturbinen- und Hochleistungsingenieuranwendungen geliefert. Bitte geben Sie bei Ihrer Anfrage den Endverbrauch, den Endnutzer und das Ziel an, damit wir die Lieferung vor dem Angebot bestätigen können.
Verwandte Titanlegierungen
TC11 Titanlegierung
TA15 Titanlegierung
TC18 Titanlegierung
Ti55531 Titanlegierung
Titanstange
Titan-Schmieden
Diese Bewertungen stammen aus derselben Lieferkette und denselben Satz an Inspektionsdokumenten – eine Anfrage, ein Kontakt, eine Sendung.
Häufig gestellte Fragen
Was ist eine TC25-Titanlegierung?
TC25 ist eine α+β Hochtemperatur-Titanlegierung, nominell Ti-6.5Al-2Sn-2Zr-2Mo-1W-0.2Si. Sie wird für Triebwerksteile verwendet, die zwischen 450 und 550 °C arbeiten, hauptsächlich für Verdichterscheiben, Schaufeln und Dichtringe.
Ist TC25 gleichwertig mit Ti-6242?
Nein – die Servicefenster überlappen sich, sind aber nicht austauschbar. TC25 setzt auf Wolfram für die Heißfestigkeit und sitzt auf der Seite α+β; Ti-6242 ist eine nahezu α Legierung. Der Austausch erfordert eine Requalifikation.
Sind TC25 und BT25 aus derselben Legierung?
Ja. TC25 ist die chinesische GB-Bezeichnung und BT25 (transliteriert VT25) ist die russische Bezeichnung für dieselbe Legierungsfamilie. Zusammensetzung und Servicefenster sind äquivalent; die Akzeptanzgrenzen folgen der bestellten Spezifikation.
Wie hoch ist die maximale Diensttemperatur von TC25?
450–550 °C für Langzeitdienst. Typische Werte betragen 6.000 Stunden bei 500 °C und 3.000 Stunden bei 550 °C. Die Qualifikation für Ihren spezifischen Einsatzzyklus sollte bestätigt werden.
Ist TC25 als Pulver für den 3D-Druck erhältlich?
Diese Seite behandelt geschmiedete und heißgewalzte TC25-Stangen und Schmiedeteile. Wenn Sie Pulver für die additive Herstellung benötigen, informieren Sie uns in der Anfrage – es handelt sich um einen anderen Produktweg mit anderen Akzeptanzkriterien.
Nach welchem Standard wird TC25 geliefert?
TC25 wird gemäß der GB-Qualitätsbezeichnung und dem mit Ihnen vereinbarten technischen Protokoll geliefert. Zusammensetzungsgrenzen und Messwerte werden auf dem Prüfzertifikat der Mühle angegeben.
Verliert TC25 nach langer Exposition bei 550 °C an Duktilität?
Ja. Bei unseren thermischen Stabilitätstests sank die Ø250-mm-Stabverlängerung von etwa 13,5–14,5 % auf etwa 7,5–8,5 %, während die Zugfestigkeit leicht anstieg. Gestalten Sie Ihre Lebensspanne nach dem exponierten Zustand.
Sprich mit uns über deine Bewerbung
Wenn Sie bereits einen Duty Cycle oder eine Zeichnung in der Hand haben, ist der erste Schritt einfach: Senden Sie uns die Diensttemperatur, die Beladung, die erwartete Zeit bei der Temperatur und den Teiledruck oder Materialspezifikation. Wir führen zuerst eine technische Überprüfung durch – um zu bestätigen, ob TC25 die richtige Klasse für diese Position ist und welche Produktform am sinnvollsten ist.
Was wir von Ihnen erwarten: Steigung und Lieferzustand, Maße und Toleranzen oder eine Zeichnung, Stückzahl und Zielhafen, erforderlicher Oberflächenzustand, erforderliche Inspektionsdokumente sowie Endnutzung, Endnutzer und Zielort.
Sobald die technische Überprüfung abgeschlossen ist, kommen wir mit einem konkreten Angebotsvorschlag und einem Angebot zurück.
Der gesamte Prozess wird von einem festen Kundenvertreter und einem Produktingenieur übernommen – Materialauswahl, Auftragskoordination, Qualitätsdokumentation und technische Anfragen laufen alle über dieselben Personen. Sie werden nicht zwischen den Abteilungen weitergeleitet.


