

Titanelektroden für EDI- und Elektrodialyse-Stacks
Titan-Industrien : Sep. 7, 2026Henan Chalco liefert titanbasierte Elektroden für die Elektrodenkammer an beiden Enden von ED-, EDI- und EDR-Membranstapeln – die Titanelektrode für EDI, die in elektrodeionisierten ultrareinen Wassersystemen und in Elektrodialysesystemen verwendet wird.
EDI bezeichnet hier Elektrodeionisierung – ein Wasseraufbereitungsverfahren, das nichts mit dem elektronischen Datenaustausch zu tun hat.
Elektroden werden als Anoden- und Kathodenpaare geliefert, in Formaten wie Titangitterelektrode, Plattenelektrode und maßgeschneiderten Profilen, die nach Zeichnung bearbeitet wurden.
Das Beschichtungssystem wird durch die tatsächliche Funktion innerhalb der Elektrodenkammer und durch das Polaritätsschema festgelegt; wir können eine Spezifikationsprüfung anhand Ihrer Zeichnung und Betriebsbedingungen durchführen.
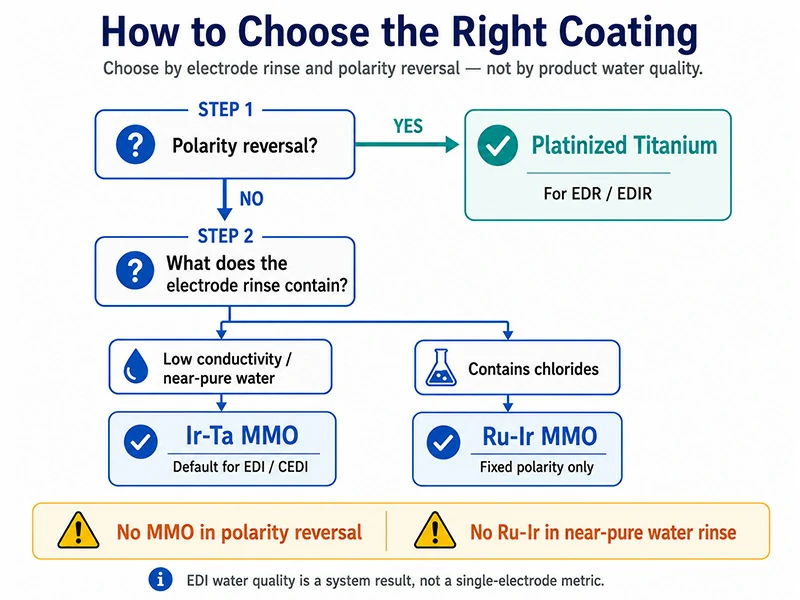
Wahl der Beschichtung: Was dein Elektrodenkompartiment tatsächlich sieht
Entscheidend über die Beschichtung ist nicht die Qualität des Produktwassers, sondern der Strom, der durch die Elektrodenkammer fließt, und ob sich die Polarität umkehrt.
In vielen ED- und EDR-Stacks laufen die beiden Endelektrodenkompartimente mit einer separaten Elektrodenspülung (auch Elektrodenstrom genannt), üblicherweise einer Natriumsulfat- oder Natriumchloridlösung. Es handelt sich nicht um dasselbe Wasser wie das Produkt, das in der Mitte des Stacks produziert wird.
| - | Feste Polarität | Periodische Polaritätsumkehr (EDR / EDIR) |
| Spülung mit niedriger Leitfähigkeit / fast reines Wasser | Ir-Ta und Ir-Ta-basiertes Multi-Komponenten-MMO | Platiniertes Titan |
| Chloridhaltige Spülung | Ru-Ir MMO | Platiniertes Titan |
Eine feste Polarität mit einer Spülung mit geringer Leitfähigkeit ist der Normalfall bei EDI und CEDI: Die Hauptreaktion der Anode ist die Sauerstoffentwicklung, die auf eine mit Iridium-Tantal beschichtete Titananode hinweist. Tantal wirkt als stabilisierende Komponente in der Beschichtung und verbessert seine Toleranz in stark oxidierenden Medien. Dies ist die Standardwahl für eine Titanelektrode bei EDI.
Polaritätsumkehr (EDR / EDIR): Die beiden Endelektroden dienen abwechselnd als Anode und Kathode. Nach unseren Betriebsanforderungen wird eine als Kathode verwendete Edelmetalloxidbeschichtung an der Oberfläche reduziert und wandelt sich leicht in metallische Form um, wodurch sie nicht mehr effektiv an das Titansubstrat binden kann und die Beschichtung abgelöst wird; nacktes Titan, das als Anode verwendet wird, ist einer starken Oberflächenoxidation ausgesetzt und löst sich leicht auf. Keine MMO-Beschichtung ist daher für den Umpolierungsbetrieb geeignet, und das hat nichts mit der Beschichtungsformulierung zu tun.
Elektrodenkompartimente in ED und EDR verwenden normalerweise platinisierte Titanelektroden, und die Kurzzyklus-Elektrodialyseumkehr verkürzt die Lebensdauer der Elektroden erheblich. Für die Umkehrfunktion zeigt die EDR-Elektrode auf eine platinisierte Titanelektrode – also platinbeschichtetes Titan – auf einem Titan- oder Niobsubstrat.
Die feste Polarität mit einer chloridhaltigen Spülung ist das einzige Fenster, in dem Ru-Ir Anwendung findet, und bietet dort ein geringes Chlorentwicklungspotenzial und einen guten Preis-Leistungs-Wert.
Außerhalb dieses Fensters gilt sie nicht: Eine Ruthenium-Iridium-Beschichtung ist chlorevolvierend, und in nahezu reinem, wenig leitfähigem Wasser verlagert sich die Anodereaktion zur Sauerstoffentwicklung. Sauerstoff, der zwischen der Beschichtung und dem Titansubstrat eintritt, kann irreversible Schäden an der Beschichtung verursachen. Rutheniumbasierte Beschichtungen sind daher nicht für die Elektrodenkammer eines EDI-Ultrareinwassersystems geeignet.
| Beschichtungssystem | Edelmetallladung | Beschichtungsdicke | Substrat | Stromdichte |
| Ir-Ta und Ir-Ta-basiertes Multi-Komponenten-MMO | typische 8 g Ir/m² | ca. 6,5 μm | Stufe 1 (TA1) Standard; Stufe 2 nach Spezifikation verfügbar | ≤2000 A/m² (ca. ≤186 A/ft²); höher verfügbar gemäß der Spezifikation |
| Platiniertes Titan | typische 21 g Pt/m² | typischerweise 1–5 μm; 0,3–10 μm nach Spezifikation verfügbar | Klasse 1 / Klasse 2; Niobiumsubstrat gemäß Spezifikation verfügbar | Bestätigt pro Projektauftrag |
| Ru-Ir MMO | typisch 8 g Ru + 2 g Ir/m² | ca. 6,5 μm | Klasse 1 (TA1) | ≤2000 A/m²; höher verfügbar gemäß der Spezifikation |
Die Tabelle gibt typische Werte an. Die Belastung von Edelmetallen beeinflusst sowohl die Toleranzmarge der Beschichtung als auch den Stückpreis; die Beschichtungsdicke bestimmt, wie viel Platz für eine spätere Nachlackierung übrig bleibt. Tatsächliche Spezifikationen werden anhand der Projektzeichnung und der Pflicht bestätigt – Endwerte gemäß der Projektspezifikation.
Die Substratqualitäten entsprechen ASTM B265 Platten, ASTM B348 Bar und ASTM B338 Rohr; Titan der Klasse 1 wird ebenfalls als TA1 / UNS R50250 bezeichnet.
EDI ist normalerweise der Polierungsschritt nach RO, wobei der Produktwiderstand branchenweit häufig im Bereich von 10–18,2 MΩ·cm angegeben wird und für Aufgaben wie Elektronik, Pharmazeutik und Kessel in Kraftwerken dient. Dieser Wert wird vom gesamten System bestimmt; er ist keine Leistungsbewertung einer einzelnen Elektrode.
Ir-Ta Titan-Elektrode
Platierte Titanelektrode
Ru-Ir-Titanelektrode
Passt es in deinen Stapel
Sobald das Beschichtungssystem gesetzt ist, dreht sich die Verwendung einer Elektrode meist um eine andere Sache: Passt sie in Ihren bestehenden Membranstapel. Eine Endelektrode führt Strom, beteiligt sich an der Reaktion und bildet gleichzeitig Teil der Dichtungsoberfläche, daher muss sie Stück für Stück mit Ihrem Stapel ausgerichtet sein.
Formate
- Titangitter-Elektrode (einschließlich expandiertem Netz): große Reaktionsfläche und geringer Durchflusswiderstand, was die Spülung der Elektroden und die Gasfreisetzung auf der Anodenseite erleichtert.
- Plattenelektrode: kompakt, geeignet zum Stapeln von Endplatten bei begrenztem Platz.
- Individuelles Profil: Formgefertigte Teile, die nach Zeichnung bearbeitet wurden, einschließlich individueller Titan-Elektrodenplatte für den Membranstapel.
Verfügbare Formate sind Platte / Mesh / Tube / Custom Profile.
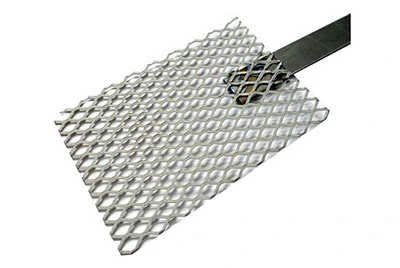
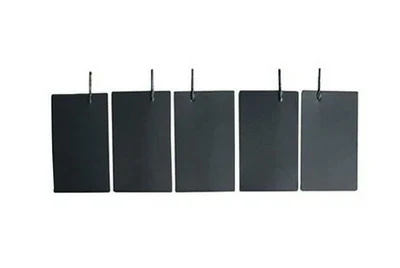
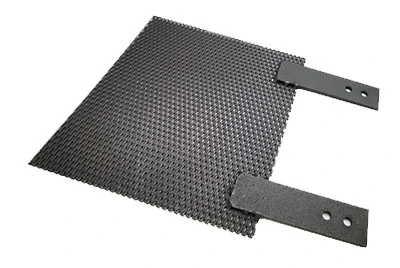
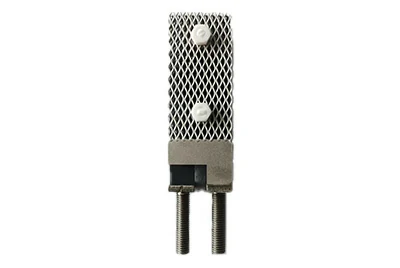
Anode und Kathode werden als Paar geliefert
Die Elektrodenkompartimente an den beiden Enden eines ED- oder EDI-Stacks sind ein Paar, kein einzelnes Stück. Wir liefern Anode und Kathode für das EDI-Modul als Paar und überprüfen beide Enden gemeinsam – das Ersetzen nur einer Seite ändert die Stromverteilung und die Zellspannung.
In Systemen mit fester Polarität haben die beiden Pole feste Aufgaben und können jeweils um ihre eigene Reaktion herum gestaltet werden. In Umkehrsystemen wechseln sich beide Enden als Anode und Kathode ab, sodass beide demselben Schema folgen müssen – nicht MMO auf der einen Seite und nacktes Titan auf der anderen.
Während des Betriebs wird das Gas auf der Kathodenseite freigesetzt; die Entlüftung und Belüftung der Elektrodenkammer sollten gemäß den Anforderungen der Systemkonstruktion durchgeführt werden.
Das beschichtete Gesicht hat eine Richtung
Eine einseitige beschichtete Elektrode ist ein richtungsgebundenes Bauteil. Die mit schwarzem Oxid beschichtete Fläche ist die Arbeitsfläche und muss bei der Installation zur Gegenelektrode zeigen. Die unbeschichtete Fläche bildet beim Sinternn einen Titandioxidfilm (TiO₂), der blau oder grau erscheint; sie ist elektrochemisch inert, leitet keinen Strom zum Elektrolyten und hat keine Elektrodenfunktion.
Die Beschichtungsorientierung der einseitig beschichteten Teile muss daher in der Zeichnung markiert werden – verkehrt angebracht, hat der Arbeitsspalt keine katalytische Fläche.
Farbvariationen an der unbeschichteten Fläche werden oft mit einem kosmetischen Defekt verwechselt. Der eigentliche Grund: Titanelektroden werden während der Verarbeitung in einem Oxidationsofen wiederholt gesintert, und die Edelmetalle in der Beschichtung oxidieren und bilden mit TiO₂ eine einheitliche kristalline Struktur. Die unbeschichtete Fläche hingegen variiert mit dem Beschichtungssystem (Ruthenium-Iridium und Iridium-Tantal oxidieren bei unterschiedlichen Temperaturn), je nach Größe, Dicke und Bearbeitungsform, sodass die Farbe nach der Oxidation nicht konsistent ist. Das ist normal.
Die folgende Tabelle dient nur zur Identifikation und ist kein Qualitätskriterium:
| Temperatur | Farbe des unbeschichteten Gesichts |
| 200 °C (392 °F) | Silberweiß |
| 300 °C (572 °F) | Blassgelb |
| 400 °C (752 °F) | Golden |
| 500 °C (932 °F) | Blau |
| 600 °C (1112 °F) | Lila |
| 700–800 °C (1292–1472 °F) | Rötlich-grau |
| 900 °C (1652 °F) | Grau |
Verbindung und Abdichtung
Für die elektrische Verbindung werden Terminalpfosten, Sammelschiene, geschweißte Lasche und ähnliche Anordnungen anhand des Schornsteindesigns überprüft.
Für die Montage beeinflussen die Flachheit und die Dickenkonsistenz der Endelektrode direkt das Abklemmen des Zellstapels und die Dichtung der Dichtung – deshalb glühen und glätten wir bereits im Substrat.
All das oben Genannte muss mit Ihrer Zeichnung bestätigt werden. Senden Sie eine Zeichnung oder eine alte Elektrode, und wir geben eine punktweise Spezifikationsprüfung, bevor wir entscheiden, ob wir ein Angebot abgeben.
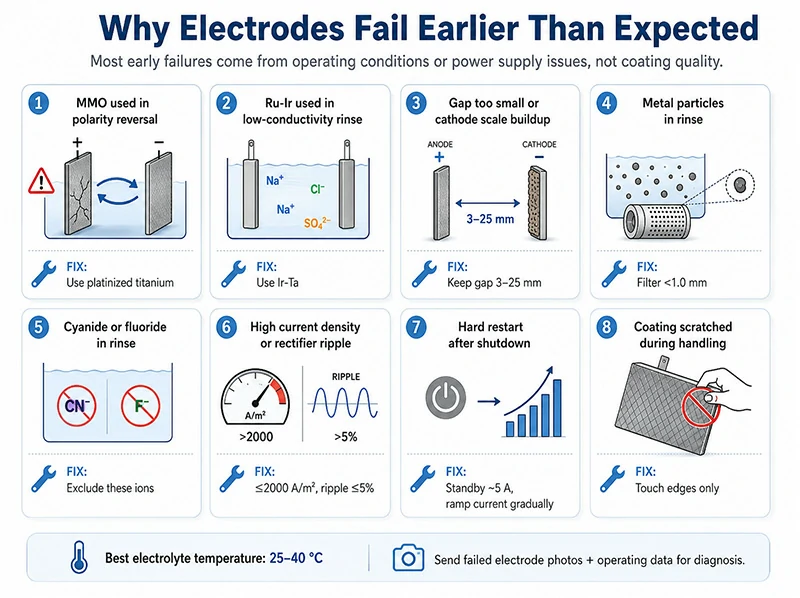
Warum Elektroden früher als erwartet versagen
Elektroden, die früh ausfallen, haben in der Regel kein Problem mit der Beschichtungsqualität; die Leistungs- oder Stromversorgungsbedingungen haben sich außerhalb dessen bewegt, wofür die Elektrode ausgelegt war.
Im Folgenden finden Sie die Ursachen, die wir am häufigsten im Zusammenhang mit EDI-Elektroden begegnen, damit Sie es überprüfen können.
| Symptom | Gemeinsame Sache | Der Zustand empfehlen wir |
| Lokaler Beschichtungsverlust, spürbar kurze Lebensdauer | Das System läuft tatsächlich mit umgekehrter Polarität, während die Elektrode mit MMO beschichtet ist | Wechsel zu platinisiertem Titan für den Rückwärtsbetrieb |
| Beschichtung über das gesamte Gesicht beschädigt, Zellspannung steigt an | Eine rutheniumbasierte Beschichtung, die bei nahezu reinem Wasser verwendet wird, wobei die Anode auf Sauerstoffentwicklung übergeht. | Wechsel zu Ir-Ta für eine Spülung mit geringer Leitfähigkeit |
| Wabenartige elektrochemische Korrosion auf der Anodenoberfläche | Elektrodenspalt ist zu klein; Kathodenmaßstab führt zu einem Kurzschluss der Platten | Elektrodenspalt in der Regel 3–25 mm (0,12–0,98 Zoll) |
| Kurzschluss zwischen Anode und Kathode | Grobe Metallpartikel in der Spülung | Partikelfiltration stromaufwärts passen, Partikelgröße <1.0 mm (0.04 in) |
| Korrosion des Titansubstrats | Cyanid- oder Fluoridionen in der Spülung | Beide Ionentypen müssen ausgeschlossen werden |
| Im Allgemeinen kurzes Leben ohne offensichtlichen Einzelschaden | Zu hohe Stromdichte oder übermäßige Gleichrichterwelle | Stromdichte ≤2000 A/m²; Gleichrichter-Ripple-Faktor ≤5 % |
| Verschlechterung, sobald das Gerät nach einem Abschalten neu startet | Mit ausgeschaltetem Strom oder mit vollem Strom in einem Schritt eingeweicht | Führen Sie während des Abschaltens etwa 5 A Standby-Strom an; Steigern Sie den Strom allmählich nach oben und unten |
| Korrosionsausbreitung von einem Punkt nach außen | Die Beschichtung ist zerkratzt | Nur an den unbeschichteten Bereichen und Kanten behandeln |
Die Gleichrichter-Welle wird oft übersehen, doch es ist der klassische Fall von "nichts mit der Elektrode, etwas mit dem Netzteil nicht stimmt" – je niedriger der Gleichrichter-Wellenfaktor, desto besser, und er sollte 5 % nicht überschreiten.
Temperatur: Die Elektrolyttemperatur sollte nicht zu hoch sein; das ideale Band liegt bei 25–40 °C (77–104 °F), wobei bei erlaubten Bedingungen ein Wärmetauscher hinzugefügt wird.
Kratzer: Das Titansubstrat selbst ist nicht leitfähig. Es ist die äußere Edelmetalloxidbeschichtung, die die elektrokatalytische Aktivität, Leitfähigkeit und Oxidationsbeständigkeit übernimmt, und diese Beschichtung ist nur etwa 6,5 μm dick.
Sobald die Elektrode zerkratzt ist, beginnt sie während der Elektrolyse an der beschädigten Stelle zu korrodieren, was dann die Leistung der gesamten Elektrode beeinträchtigt und die Lebensdauer erheblich verkürzen kann, wenn plötzlich ein starker Strom angelegt wird.
Tragen Sie saubere Handschuhe beim Handhaben, Einsetzen und Ausziehen; greifen Sie die Enden oder Kanten und berühren Sie idealerweise nur unbeschichtete Bereiche. Verdünnte Säure oder sauberes Wasser können zur Reinigung während des Abschaltens verwendet werden, aber nicht mit Nylon oder mechanischem Material schrubben.
Wenn Sie eine Elektrode haben, die früh ausgefallen ist, senden Sie Fotos des defekten Teils zusammen mit den Betriebsparametern, und wir geben eine vorläufige Messung des Ausfallmodus.
Konsistenz von Charge zu Charge
Beim Wechsel zu einer zweiten Quelle ist die Frage, die Kunden stellen, meist nicht "Wie macht man das?", sondern "Ist Batch Ten dasselbe wie Batch Eins?" Unsere Antwort findet sich an drei Stellen.
Vorverkaufsverifizierung
Nachdem jede bearbeitete Charge gesintert wurde, werden Zeugencoupons einem beschleunigten Lebenszyklustest unterzogen – beschleunigter Lebensdauertest auf Zeugencoupons, die im selben Ofenlauf gesintert wurden – und die Charge wird erst verpackt und verschickt, wenn der Test bestanden hat.
Die Gutscheine laufen durch denselben Ofenlauf wie das Produkt, sodass sie den tatsächlichen Beschichtungszustand dieser Charge widerspiegeln. Dies ist eine Chargen-Überprüfung und wird nicht in eine Garantie für die Lebensdauer des fertigen Teils extrapoliert.
Substrat und Oberflächenvorbereitung
Eine Elektrodeionisationselektrode verwendet konventionell ein Titan-Elektrodensubstrat der Klasse 1, auch TA1 / UNS R50250 genannt; im Vergleich zur Klasse 2 hat Klasse 1 einen niedrigeren Eisen- und Sauerstoffgehalt sowie eine höhere Reinheit.
Substrat der Klasse 2 und Niobium stehen nach Spezifikation zur Verfügung. Die Substrat werden bei >500 °C (>932 °F) geglüht und abgeflacht, um die Bearbeitungsspannung zu verringern und die Ebenenheit zu halten, was direkt auf die Stapelmontage und die Zusammenführung der Dichtungsflächen abhängt.
Anschließend werden sie mehrere Stunden in 10%iger Oxalsäure eingelegt und bei sanftem Kochen gehalten, wobei die Oberflächenrauheit auf 6 μm erreicht wird. Das Akzeptanzkriterium für das Einlegen ist eine gleichmäßige, graue matte Struktur über die Oberfläche – dieser Schritt bestimmt die Bindungsfestigkeit zwischen Beschichtung und Substrat.
Beschichtung und Sintring
Die Edelmetalllösung wird qualitativ und quantitativ für die Anwendungsumgebung formuliert, von Hand aufgetragen und dann bei einer festgelegten Temperatur gesintert; die Teile kühlen vor der nächsten Anwendung aus dem Ofen natürlich auf Raumtemperatur ab, was kumulativ 12 bis mehr als 20 Schicht-und-Sinter-Durchgänge bedeutet. Die Beschichtungsdicke von gemischtem Metalloxid (MMO) beträgt etwa 6,5 μm.
Eine dimensionsstabile Anode (DSA) dieser Art behält ihre Maße während der Elektrolyse, sodass der Zwischenelektrodenspalt im Betrieb nicht driftet und die Zellspannung stabiler bleibt. Im Gegensatz zu Graphit- und Bleianoden können beschichtete Titanelektroden den Gleichstromverbrauch um etwa 10–20 % senken.
Über uns
Wir befinden uns in Chinas Titan-Ressourcenbasis und betreiben unsere eigene CNC-Bearbeitungsausrüstung, die die Vorlaufzeit der Bearbeitung und die Maßregelung sichert; unsere Sinterausrüstung wird kontinuierlich verbessert, um die Serienproduktion konstant zu gewährleisten.
Auf der F&E-Seite halten wir 2 Erfindungspatente und 7 Patente für Gebrauchsmodelle und entwickeln Mehrkomponentenbeschichtungen mit einer elektrochemischen Arbeitsstation. Die Herstellung erfolgt nach der Zertifizierung nach ISO 9001 / ISO 14001 / ISO 45001 Managementsystem.
Ersatz-, Neubeschichtungs- und Pilotchargen
Ersatzteile
Der Austausch der EDI-Elektrode erfordert nicht, dass Sie zuerst eine Modellnummer angeben. Senden Sie die Maße und Fotos der alten Elektrode oder der Originalzeichnung, und wir überprüfen die Maße und das Beschichtungssystem mit ihr. Wenn der Ausfallmodus des alten Teils darauf hindeutet, dass das Beschichtungssystem nicht der Aufgabe entspricht, geben wir dies in der Überprüfung mit.
Neubeschichtung
Je nachdem, wie stark die Anodenbeschichtung verbraucht wurde, bieten wir als technische Dienstleistung eine Rückkehr-Elektroden-Neubeschichtung und Anodenüberholung an.
Wenn das Substrat nicht übermäßig abgenutzt ist, kann es wiederholt wiederverwendet werden, was die Gesamtkosten senkt – das Titansubstrat macht in der Regel den Großteil der Elektrodenkosten aus.
Die Machbarkeit der Neubeschichtung wird am zurückgegebenen Substrat bewertet: Ob ein Teil neu beschichtet werden kann, hängt vom tatsächlichen Zustand des Substrats ab, sobald es ankommt, und eine Probe kann zuerst verschickt werden.
Pilotserien
Für einen neuen Maschinentyp oder eine erste Bestellung kann vor dem Volumenwechsel eine kleine Probecharge montiert werden, sodass Sie die Montage und die Betriebsleistung auf Ihrem eigenen Stack überprüfen können.
Lieferoptionen, Inspektionsdokumente und RFQ-Grenzen
Angebotsbasis
Geliefert als Anoden- und Kathodenpaare; formatiert Platte / Mesh / Rohr / benutzerdefiniertes Profil; Grade 1 Substrat als Standard, mit Grade 2 und Niobium nach Spezifikation verfügbar.
Alles wird nach Zeichnung und Zweckmäßigkeit gefertigt. Titanrahmen, Halterungen und andere Strukturteile können nebenbei geliefert und ebenfalls nach Zeichnung bearbeitet werden.
Verpackung
Da die Beschichtung nur etwa 6,5 μm dick und kratzempfindlich ist, ist die Verpackung selbst Teil der gelieferten Qualität.
Inspektionsdokumente
In der Projektangebotsphase können folgende Dokumenttypen angegeben werden: Materialprüfzertifikat (MTC), Konformitätszertifikat (COC), Maßbericht, Belastungsnachweis der Edelmetallbeschichtung und der beschleunigte Lebensdauertestprotokoll für den Zeugencoupon.
Ein paar Punkte, die klargestellt werden müssen
- Ionenaustauschmembran und Harz liegen außerhalb unseres Versorgungsbereichs.
- Eine Elektrode kann eine unzureichende Vorbehandlung nicht ausgleichen; die Qualität von Speisewasser und Elektrodenspülung sollte gemäß dem Systemdesign kontrolliert werden.
- Produktresistivität, TOC und Pharmakopoe-ähnliche Werte werden vom gesamten System festgelegt und entsprechen der Systemleistung.
- Wenn das System eine Kurzzyklus-Polaritätsumkehrung durchführt, ist eine MMO-Beschichtung nicht die richtige Wahl und sollte als umkehrender Fall diskutiert werden.
- Lieferzeit, Mindestbestimmung und Preis werden pro Bestellung bestätigt.
- Die HS-Code-Klassifikation unterscheidet sich zwischen einer einzelnen Elektrode und einer vollständigen Einheit; dies frühzeitig zu bestätigen ist ratsam.
Drei Arten, wie Käufer zu uns kommen
Die meisten Anfragen kommen aus einer von drei Situationen. Jede benötigt unterschiedliche Informationen von Ihnen und erhält jeweils etwas anderes zurück.
Ein bestehender Stack benötigt Ersatzelektroden
Man hat einen EDI- oder ED-Stack im Service und der OEM-Ersatzpreis oder die Vorlaufzeit passt nicht. Was wir brauchen, sind die Maße und Fotos der alten Elektrode oder der Originalzeichnung. Was man zurückbekommt, ist eine Punkt-für-Punkt-Bestätigung der Maße und des Beschichtungssystems sowie eine Einschätzung, ob das alte Teil zuerst neu lackiert werden kann.
Auswahl für einen neuen Stapel oder einen neuen Maschinentyp
Du entwirfst oder modifizierst und musst wissen, in welchen Bereich die Elektrode hergestellt werden kann. Was wir brauchen, ist die Kammerpflicht der Elektrode und das Polaritätsschema. Was du zurückbekommst, sind die verfügbaren Beschichtungssysteme, Formate und Spezifikationsgrenzen sowie eine Pilotchargenempfehlung.
Elektrodenlebensdauer kürzer als erwartet
Die Elektrode ist frühzeitig ausgefallen und die Ursache ist unklar. Wir brauchen Fotos vom defekten Teil, dem Betriebsstrom und der Zusammensetzung der Elektrodenspülung. Was Sie erhalten, ist eine vorläufige Messung des Fehlermodus und eine Einschätzung, ob das Beschichtungssystem der Aufgabe entspricht.
Verwandte Produkte
Henan Chalco bietet eine Komplettversorgung mit MMO- und platinisierten Elektroden, Titangittanoden, Niob-basierten Elektroden und vollständiger Titananodenausrüstung.
Iridium-Tantal MMO-Titananode
Platierte Titananode
Ruthenium-Iridium MMO Titan-Anode
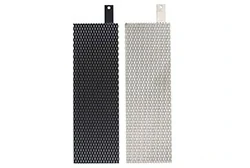
MMO-Titan-Netzanode
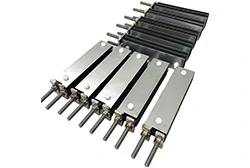
Titan-Anodenausrüstung
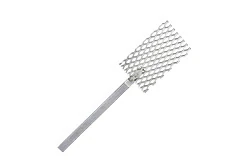
Platinierte Niob-Elektrode
Häufig gestellte Fragen
Welche Beschichtung sollte ich für eine EDI-Stack-Elektrode verwenden?
Für eine EDI-Elektrode mit fester Polarität und einer Elektrodenspülung mit geringer Leitfähigkeit ist die übliche Wahl eine iridiumbasierte, sauerstoffentwickelnde Beschichtung, Ir-Ta.
Die Auswahl folgt zwei Schritten: Zunächst wird gefragt, ob sich die Polarität periodisch umkehrt, dann ob die Elektrodenspülung Chloride enthält. Sobald diese beiden Antworten geklärt sind, wird das Beschichtungssystem für eine Titanelektrode für EDI im Wesentlichen bestimmt.
Können MMO-beschichtete Elektroden mit Polaritätsumkehr (EDR / EDIR) verwendet werden?
Sie ist nicht geeignet. Eine als Kathode verwendete MMO-Beschichtung wird an der Oberfläche reduziert, wandelt sich leicht in metallische Form um und löst sich vom Titansubstrat, sodass der Umpolationsmechanismus zu keiner MMO-Formulierung passt.
Für die Umkehrfunktion ist die EDR-Elektrode normalerweise eine platinisierte Titanelektrode.
Ist Ru-Ir für hochreines Wasser geeignet?
Es ist nicht geeignet. Ru-Ir ist eine chlor-evolvierende Beschichtung; in nahezu reinem, niedrigleitfähigem Wasser wechselt die Anodereaktion zur Sauerstoffentwicklung, und Sauerstoff arbeitet sich zwischen die Beschichtung und das Titansubstrat und beschädigt die Beschichtung.
Wo es wirklich zutrifft, ist ED mit fester Polarität und einer chloridhaltigen Elektrodenspülung.
Brauche ich eine Kathode sowie eine Anode?
Ja. Ein ED- oder EDI-Stack hat an jedem Ende ein Elektrodenfach, und Anode und Kathode arbeiten paarweise; Henan Chalco liefert sie paarweise.
Bei Umkehrsystemen wechseln sich die beiden Endelektroden als Anode und Kathode ab, sodass beide nach demselben Schema ausgelegt sein müssen.
Kannst du eine Elektrode bauen, die zu meinem bestehenden Stack passt?
Ja – entweder anhand einer Zeichnung oder mit dem alten Teil überprüft. Senden Sie die Zeichnung oder die Maße und Fotos der alten Elektrode, und wir geben eine Punkt-für-Punkt-Spezifikationsprüfung zurück; sobald Maße, Beschichtungssystem und Verbindungstyp bestätigt sind, geben wir ein Angebot. Sie müssen keine Modellnummer zuerst angeben.
In welche Richtung zeigt eine einseitige beschichtete Elektrode?
Die schwarz beschichtete Fläche ist die Arbeitsfläche und muss bei der Installation an der Gegenelektrode angelegt werden.
Die unbeschichtete Fläche ist elektrochemisch inert und leitet keinen Strom zum Elektrolyten, daher sollte die Beschichtungsorientierung der einseitig beschichteten Teile in der Zeichnung deutlich markiert sein.
Warum ist die Rückseite meiner Elektrode eine andere Farbe?
Das ist der Titandioxidfilm, der sich beim Sinternn auf der unbeschichteten Fläche bildet. Seine Farbe variiert mit der Sintertemperatur und reicht von Silber-Weiß über Gold, Blau, Lila und Grau. Das ist normal, kein kosmetischer Defekt.
Ist das dasselbe EDI wie der elektronische Datenaustausch?
Nein. EDI bezeichnet hier Elektrodeionisierung, einen ultrareinen Wasserprozess, der Ionenaustauschharz mit Elektrodialyse kombiniert und das Harz kontinuierlich in einem elektrischen Feld regeneriert.


