

Guide de sélection du filetage du boulon
Industries du titane : Aug. 21, 2025Guide des filetages de boulons en titane
Dans la chaîne d'approvisionnement mondiale d'aujourd'hui, il est essentiel de choisir la bonne taille et le bon type de filetage de boulon en titane pour garantir l'interchangeabilité et la fiabilité à long terme.
Nous vous aidons à identifier rapidement les bons filetages de boulons en titane dans les normes métriques (ISO) et impériales (UTS) afin d'améliorer l'efficacité de l'assemblage et de réduire les coûts de maintenance.
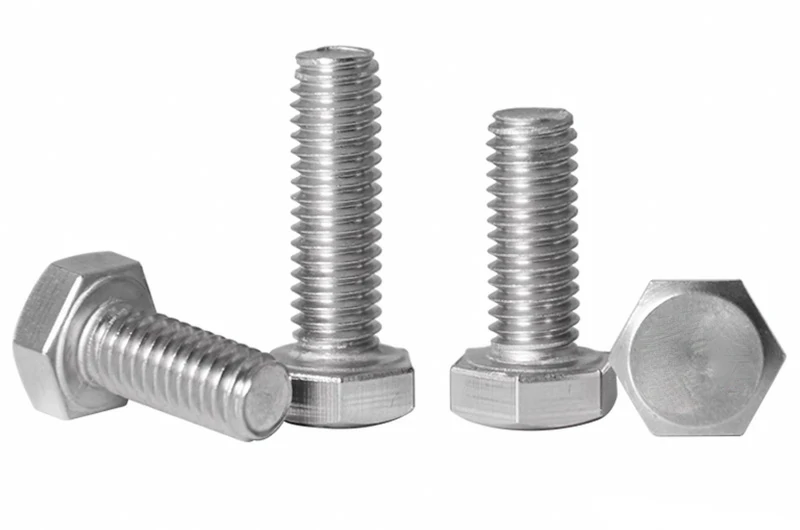
Importance des filetages de boulons
Les filetages sont la caractéristique déterminante d'une fixation. Leurs dimensions et leur qualité déterminent directement la qualité de l'ajustement d'un boulon et d'un écrou, la répartition des forces et la fiabilité de la connexion.
- Les filetages standardisés permettent aux boulons et aux écrous de différents fabricants de s'adapter parfaitement, évitant ainsi les échecs d'assemblage.
- Des angles et des pas de filetage précis répartissent la charge uniformément le long des flancs, réduisant ainsi les contraintes et la fatigue localisées.
- L'engagement du filetage de haute qualité forme un joint plus étanche, réduisant le risque de fuite et améliorant la résistance aux vibrations avec des rondelles de blocage ou des composés frein-filet.
- Des filetages précis réduisent la résistance de l'assemblage, minimisent les variations de couple et accélèrent la production.
- Un contrôle strict des tolérances (par exemple, au-dessus de la classe 6H/6g) réduit l'usure et prolonge la durée de vie de la fixation.
Tableau des tailles de boulons
Le filetage d'un boulon est défini par son diamètre et son pas, les tailles impériales étant exprimées en filetages par pouce (TPI). Les types les plus courants se répartissent en trois séries principales.
- Filetages grossiers (UNC/UNRC) : Forte résistance au filetage croisé, durabilité dans les environnements difficiles, montage rapide.
- Filetages fins (UNF/UNRF) : Une résistance à la traction plus élevée, adaptée aux assemblages de précision, nécessite un engagement plus long.
- Série à 8 fils (8 UN) : Pour les gros boulons ≥ 1", répondant aux normes ASTM avec une résistance et une durabilité élevées.
Tailles de filetage des boulons impériaux
Les fils impériaux (UNC/UNF) sont couramment utilisés sur le marché nord-américain, en particulier dans les industries du pétrole, de la fabrication et de la machinerie lourde.
| Taille | Nominal (majeur) | Filetage grossier (UNC) | Filetage fin (UNF) | ||||
|---|---|---|---|---|---|---|---|
| Diamètre [po] | Fils par pouce | Zone de contrainte de traction [in2] | Zone mineure [po2] | Fils par pouce | Zone de contrainte de traction [in2] | Zone mineure [po2] | |
| #0 | 0.06 | - | - | - | 80 | 0.0018 | 0.0015 |
| #2 | 0.086 | 56 | 0.0037 | 0.0031 | 64 | 0.0039 | 0.0034 |
| #4 | 0.112 | 40 | 0.006 | 0.005 | 48 | 0.0066 | 0.0057 |
| #5 | 0.125 | 40 | 0.008 | 0.0067 | 44 | 0.0083 | 0.0072 |
| #6 | 0.138 | 32 | 0.0091 | 0.0075 | 40 | 0.0102 | 0.0087 |
| #8 | 0.164 | 32 | 0.014 | 0.012 | 36 | 0.0147 | 0.0129 |
| #10 | 0.19 | 24 | 0.0175 | 0.0145 | 32 | 0.02 | 0.0175 |
| 1/4" | 0.25 | 20 | 0.0318 | 0.0269 | 28 | 0.0364 | 0.0326 |
| 5/16" | 0.3125 | 18 | 0.0524 | 0.0454 | 24 | 0.058 | 0.0524 |
| 3/8" | 0.375 | 16 | 0.0775 | 0.0678 | 24 | 0.0878 | 0.0809 |
| 7/16" | 0.4375 | 14 | 0.1063 | 0.0933 | 20 | 0.1187 | 0.109 |
| 1/2" | 0.5 | 13 | 0.1419 | 0.1257 | 20 | 0.1599 | 0.1486 |
| 9/16" | 0.5625 | 12 | 0.182 | 0.162 | 18 | 0.203 | 0.189 |
| 5/8" | 0.625 | 11 | 0.226 | 0.202 | 18 | 0.256 | 0.24 |
| 3/4" | 0.75 | 10 | 0.334 | 0.302 | 16 | 0.373 | 0.351 |
| 7/8" | 0.875 | 9 | 0.462 | 0.419 | 14 | 0.509 | 0.48 |
| 1" | 1 | 8 | 0.606 | 0.551 | 12 | 0.663 | 0.625 |
| 1-1/8" | 1.125 | 7 | 0.763 | 0.693 | 12 | 0.856 | 0.812 |
| 1-1/4" | 1.25 | 7 | 0.969 | 0.89 | 12 | 1.073 | 1.024 |
| 1-3/8" | 1.375 | 6 | 1.155 | 1.054 | 12 | 1.315 | 1.26 |
| 1-1/2" | 1.5 | 6 | 1.405 | 1.294 | 12 | 1.581 | 1.521 |
| 1-3/4" | 1.75 | 5 | 1.9 | 1.74 | - | - | - |
| 2" | 2 | 4.5 | 2.5 | 2.3 | - | - | - |
Tailles de filetage de boulon métriques
Les dimensions des filetages grossiers et fins suivent la norme ASME B1.13M. Selon l'ASME B1.13M, les filetages grossiers doivent être utilisés comme premier choix dans la mesure du possible. Soumission rapide
| Nominal (majeur) | Pas grossier | Pas fin | ||||
|---|---|---|---|---|---|---|
| Diamètre [millimètre] | Tanguer | Contrainte de traction | Mineur | Tanguer | Contrainte de traction | Mineur |
| [millimètre] | Aire [mm2] | Aire [mm2] | [millimètre] | Aire [mm2] | Aire [mm2] | |
| 1.6 | 0.35 | 1.27 | 1.076 | - | - | - |
| 2 | 0.4 | 2.073 | 1.789 | - | - | - |
| 2.5 | 0.45 | 3.391 | 2.98 | - | - | - |
| 3 | 0.5 | 5.031 | 4.473 | - | - | - |
| 3.5 | 0.6 | 6.775 | 6 | - | - | - |
| 4 | 0.7 | 8.779 | 7.75 | - | - | - |
| 5 | 0.8 | 14.18 | 12.68 | - | - | - |
| 6 | 1 | 20.12 | 17.89 | - | - | - |
| 8 | 1.25 | 36.61 | 32.84 | 1 | 39.17 | 36.03 |
| 10 | 1.5 | 57.99 | 52.29 | 1.25 | 61.2 | 56.3 |
| 12 | 1.75 | 84.27 | 76.25 | 1.25 | 92.07 | 86.04 |
| 14 | 2 | 115.4 | 104.7 | 1.5 | 124.5 | 116.1 |
| 16 | 2 | 156.7 | 144.1 | 1.5 | 167.2 | 157.5 |
| 20 | 2.5 | 244.8 | 225.2 | 1.5 | 271.5 | 259 |
| 24 | 3 | 352.5 | 324.3 | 2 | 384.4 | 364.6 |
| 30 | 3.5 | 560.6 | 519 | 2 | 621.2 | 596 |
| 36 | 4 | 816.7 | 759.3 | 2 | 914.5 | 883.8 |
| 42 | 4.5 | 1121 | 1045 | 2 | 1264 | 1228 |
| 48 | 5 | 1473 | 1377 | 2 | 1671 | 1629 |
| 56 | 5.5 | 2030 | 1905 | 2 | 2301 | 2252 |
| 64 | 6 | 2676 | 2520 | 2 | 3031 | 2975 |
| 72 | 6 | 3460 | 3282 | 2 | 3862 | 3799 |
| 80 | 6 | 4344 | 4144 | 1.5 | 4851 | 4798 |
| 90 | 6 | 5591 | 5364 | 2 | 6099 | 6020 |
| 100 | 6 | 6995 | 6740 | 2 | 7562 | 7473 |
| 110 | - | - | - | 2 | 9182 | 9084 |
Caractéristiques des différents pas de filetage
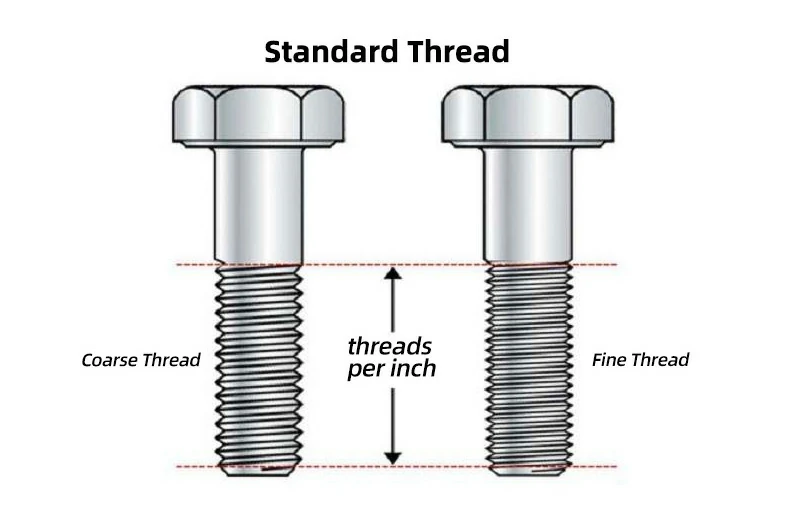
Filetages grossiers (UNC/UNRC)
- Grand pas avec une plus grande course par tour, idéal pour les charges lourdes et l'assemblage rapide.
- Excellente résistance aux dommages et au décapage, adaptée aux environnements à fortes vibrations ou sales.
- Moins de risque de grippage, assurant un serrage plus doux.
Filetages fins (UNF/UNRF)
- Petit pas avec un débattement par tour plus court, permettant des réglages précis.
- Racines de fil plus profondes avec une plus grande zone de contrainte de traction pour une résistance à la traction plus élevée.
- Forte résistance au desserrage sous l'effet des vibrations, ce qui les rend adaptés aux conditions dynamiques.
- Nécessitent une durée d'engagement plus longue et présentent un risque légèrement plus élevé de saisie.
Filetages spéciaux
- Les filetages à racine ronde (UNRC/UNRF) sont compatibles avec les filetages grossiers et fins standard, réduisant efficacement la concentration des contraintes.
- Les filetages de racine améliorés (UNJ) ont un rayon de racine plus grand, conçus pour les applications de haute fiabilité telles que l'aérospatiale, et doivent être associés à des écrous en J internes.
Comprendre les tolérances et les classes de filetage
La tolérance de filetage définit la variation admissible des dimensions du filetage, y compris le diamètre et le pas.
Plus la plage de tolérance est large, plus la différence entre les dimensions réelles et théoriques est importante ; Plus la tolérance est serrée, plus les exigences d'usinage sont strictes.
Système à trois classes (classes 1 à 3)
- Classe 1 – Plage de tolérance la plus large.
- Classe 2 – Recommandation standard pour la plupart des applications générales.
- Classe 3 – Précision maximale pour des ajustements fins et de haute précision.
Désignation des lettres pour les filetages intérieurs et extérieurs
- A – Filetages extérieurs (boulon, vis, goujon), écrits 1A, 2A, 3A.
- B – Filetages internes (écrou, trou fileté), écrits 1B, 2B, 3B.
Caractéristiques de chaque classe
- 1A/1B – La tolérance la plus large, l'assemblage le plus fluide, idéal pour un montage et un démontage rapides.
- 2A/2B – Excellente interchangeabilité avec un équilibre entre précision et facilité d'assemblage ; norme industrielle.
- 3A/3B – Tolérance la plus serrée, ajustement le plus proche, pour les applications de haute précision et à dégagement zéro.
Comment s'assurer du bon pas de filetage
Plusieurs facteurs doivent être pris en compte lors du choix du bon pas de filetage pour votre application.
Comprendre les systèmes de pas
Les vis métriques et impériales utilisent toutes deux le pas comme caractéristique déterminante. Le pas métrique est mesuré en millimètres, tandis que le pas du filetage impérial est exprimé en fils par pouce (TPI).
Les deux peuvent être convertis approximativement sur la base de 2,54 cm par pouce. Cependant, le mélange de mesures métriques et impériales dans les spécifications peut entraîner des incohérences entre les pièces.
Différencier les filetages externes et intérieurs
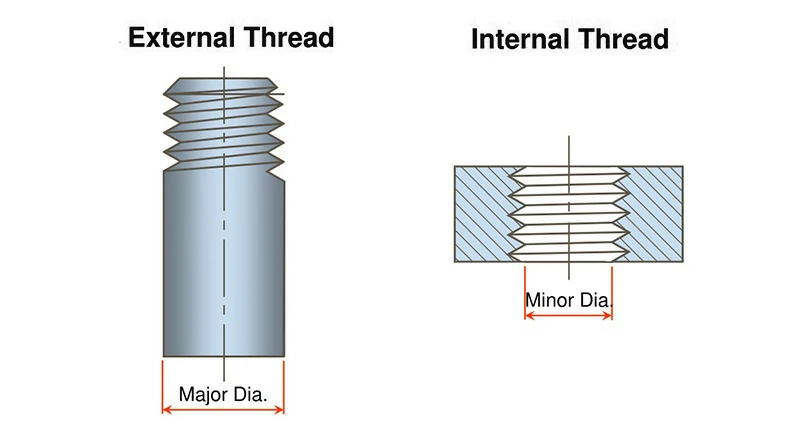
- Les filetages externes se trouvent sur les vis et les boulons, tandis que les filetages internes sont à l'intérieur des écrous ou des trous taraudés.
- L'adaptation du pas entre les pièces internes et externes est essentielle pour une installation en douceur et un ajustement sûr.
Mesurer et calculer le pas
- Utilisez une règle, un pied à coulisse ou une jauge de pas de filetage dédiée pour mesurer la distance entre les pics de fil.
- Un tangage offre la comparaison la plus fiable et la plus précise.
- Le pas peut également être calculé avec la formule P = L / n, où P est le pas, L est la longueur du fil et n est le nombre de fils.
Sélectionnez le bon pas
- Décidez si vous avez besoin d'un pas standard, fin ou personnalisé.
- Le pas standard est généralement le pas par défaut, donc si vos besoins diffèrent, spécifiez-le clairement.
- Nous proposons également la production de pas sur mesure pour répondre à des besoins spécialisés.
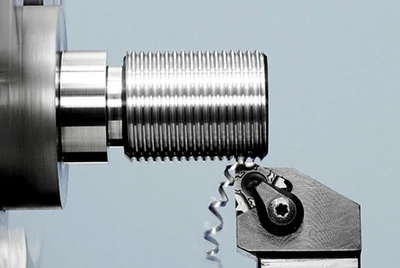
Filetages usinés vs filetages roulés
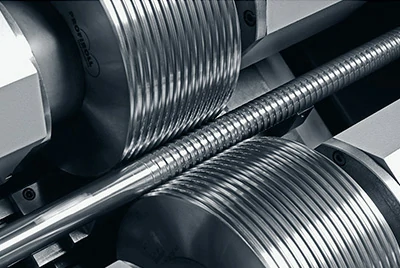
| Caractéristique | Filetages usinés (coupés) | Filetages roulés |
|---|---|---|
| Méthode de formage | La matière est enlevée à l'aide d'un outil de coupe pour créer le profil de filetage | Formé à froid en pressant l'ébauche entre les matrices avec le pas souhaité |
| Forme de la racine | Tranchant avec un petit rayon de racine | Lisse avec un rayon de racine plus grand |
| Résistance du matériau | La coupe peut perturber le grain de surface, laissant la résistance inchangée ou légèrement réduite | Le travail à froid renforce la surface, améliore la résistance et la résistance à la fatigue |
| Matériaux adaptés | Fonctionne pour les pièces traitées thermiquement et non traitées thermiquement ; La résistance finale dépend des propriétés du matériau après traitement thermique | Idéal pour les pièces non traitées thermiquement pour un gain de résistance maximal ; La résistance des pièces traitées thermiquement dépend des conditions de traitement thermique |
| Coût de production | Utilise des tours ou des fraiseuses standard ; coût relativement élevé et vitesse plus lente | Utilise des machines à rouler les filets dédiées ; Haute efficacité et idéal pour la production de masse |
| Précision et tolérance | Capable d'une grande précision et de tolérances serrées, mais plus lent | La précision dépend de la qualité de la matrice ; excellente cohérence dans les lots, mais limitée par la précision de la matrice |
Nous proposons des solutions de fixation à guichet unique
Nous fournissons des services de bout en bout, de la conception du filetage et de la sélection des matériaux au traitement de surface et au dimensionnement personnalisé.
- Gammes métriques et impériales complètes pour répondre précisément aux exigences de votre projet
- Nuances de titane en stock et alliages spéciaux disponibles
- Filetages roulés et usinés (coupés) pour répondre à différents besoins de résistance et de précision
- Anodisation, PVD et placage pour divers environnements de fonctionnement
- Contrôle strict des tolérances et des classes de filetage pour garantir l'interchangeabilité et la durabilité
Qu'il s'agisse de production de masse ou de prototypes en petites séries, nous fournissons des solutions de fixation efficaces, fiables et entièrement intégrées.
Boulons en titane
Vis en titane
Écrous en titane
Rondelles en titane
Tiges filetées en titane
Rivets en titane
Foire aux questions (FAQ)
Que faire si je connais le diamètre du boulon mais pas le pas ?
Utilisez un manomètre de fil ou mesurez la longueur L et le nombre de fils n, puis calculez P = L / n.
Les boulons métriques peuvent-ils s'adapter aux écrous impériaux ?
Non, les profils de filetage diffèrent et entraînent un mauvais ajustement.
Puis-je commander un emplacement personnalisé ?
Oui, nous produisons des emplacements personnalisés avec un délai de livraison supplémentaire.
Qu'est-ce que la MOQ et la politique d'échantillonnage ?
La QMO, c'est 10 m. Échantillons en aussi peu que 2 semaines.
Comment les câbles sont-ils emballés et livrés ?
Cartons scellés sous vide, emballés stériles et de qualité exportation. Tailles standard en stock, commandes personnalisées de 2 à 4 semaines.


