

Anodes chlor-alcalin : Anodes en titane recouvertes de MMO pour cellules membranaires et diaphragmes
Industries du titane : Sep. 4, 2026Une anode chlor-alcaline est le composant central des cellules industrielles chlor-alcalin qui réalise la réaction d’évolution du chlore. Henan Chalco fournit des anodes en titane recouvertes de MMO pour les cellules membranaires et les cellules diaphragmes.
Nous fournissons des installations industrielles d’électrolyse à saumure, pas des électrodes pour les chlorateurs de sel de piscine ou les petits générateurs d’hypochlorite de sodium — la densité actuelle et les conditions de saumure pour ces installations sont totalement différentes.
En plus des nouvelles anodes, nous proposons également des services de recouchement et de réactivation des anodes.
L’expérience de l’industrie indique généralement que le procédé par membrane échangeuse d’ions est devenu la voie technologique dominante pour la capacité actuelle chlore-alcali.
Anodes chlor-alcalis et services en un coup d’œil
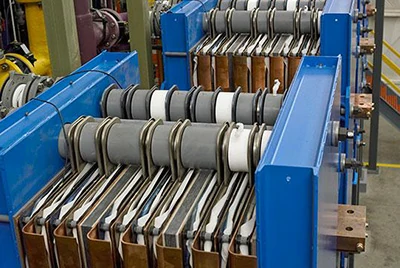
Anodes des cellules membranaires
Pour les cellules chlor-alcalin à membrane échangeuse par échange d’ions — la principale voie technologique pour les centrales chlor-alcalines neuves et modernisées.
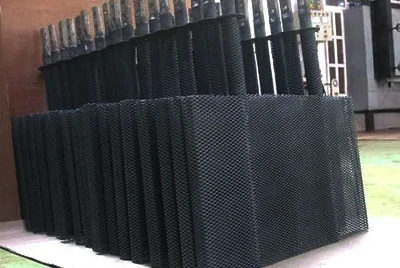
Anodes à cellules diaphragmiques
Pour le remplacement de l’anode, la réparation et la réadaptation des cellules à membrane en service.
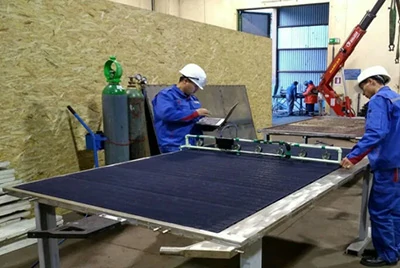
Recouchage et réactivation
Retire le revêtement usé des anodes désactivées, inspecte le substrat en titane, réapplique et fritte un nouveau revêtement, puis vérifie à nouveau les performances.
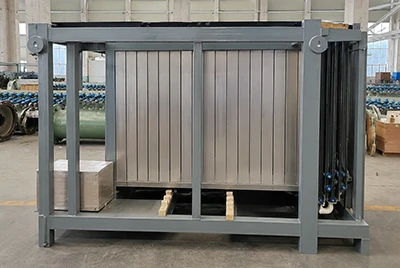
Construit selon le plan
La forme de l’anode, le motif de perforation, la structure conductrice, l’emplacement de la connexion et les tolérances dimensionnelles peuvent tous être appliqués selon les plans clients.
Pourquoi la tension de la cellule augmente-t-elle — et si l’anode en est la cause
Le chlor-alcali est un procédé classique gourmande en énergie.
L’analyse industrielle indique généralement que le coût de l’électricité représente une grande part du coût total de production de chlor-alcali, donc chaque augmentation de la tension de la cellule se manifeste finalement en kWh par tonne de NaOH. C’est aussi pourquoi « la tension croissante » est presque toujours le premier signal qui déclenche l’évaluation de l’achat d’anode par un client.
Mais une augmentation de la tension de la cellule ne signifie pas nécessairement que l’anode est en cause. Avant de décider de remplacer ou de recoucher, il vaut la peine de distinguer les causes possibles :
- Vieillissement de la membrane échangeuse d’ions — après un fonctionnement prolongé, la membrane est dégradée par une attaque chimique, l’érosion électrolytique et l’incrustation causée par les impuretés adsorbées. La capacité d’échange d’ions et la stabilité de la perméation diminuent progressivement, et la résistance de la membrane continue d’augmenter avec le temps de fonctionnement.
- Désactivation du revêtement d’anode — l’activité électrocatalytique de l’oxyde de métaux précieux diminue, et le potentiel d’évolution du chlore augmente en conséquence.
- Dégradation du revêtement côté cathode — la réduction des performances du revêtement cathodique fait également monter la tension globale de la cellule.
- Une acidité anolytique élevée — une acidité excessive d’anolyte accélère la corrosion des anodes, augmentant indirectement la tension de la cellule.
- Anomalies de différence de pression dans les compartiments anode/cathode — une pression différentielle mal contrôlée ou excessivement fluctuante réduit l’étancheté de contact entre la membrane et l’électrode, augmentant la résistance de la membrane.
- Les impuretés de la saumure — les ions calcium, magnésium et autres impuretés s’accumulent sur la surface de l’électrode, tandis que les ions fluorure et cyanure corrodent sévèrement le substrat de titane.
Pour juger si l’anode est la cause, quelques angles méritent généralement d’être vérifiés : si la montée de tension évolue avec la densité de courant ; si elle s’accompagne d’une baisse de l’efficacité du courant ou d’un changement de la qualité du gaz chloré ; et si le problème est isolé à une cellule ou se produit dans tout le système — une cellule isolée pointe davantage vers l’électrode ou la membrane de cette cellule, tandis qu’une montée à l’échelle du système partage généralement une cause commune dans le processus. Ces indices aident à cibler les choses, mais ne remplacent pas une inspection d’arrêt réelle.
Une fois la cause élucidée, la question suivante suit : recoucher ou remplacer ?
Recouchage et réactivation : recoucher ou remplacer ?
L’économie du revêtement
Le titane est un métal à valves. Une fois que le revêtement se désactive et que la surface du substrat est exposée, il s’auto-passive et n’est généralement pas corrodé davantage dans des conditions normales de fonctionnement, si bien que le substrat en titane peut souvent être réutilisé plusieurs fois — c’est la base physique de l’économie du revêtement des anodes chlor-alcalines, et aussi un avantage structurel des anodes en titane par rapport aux anodes solubles.
La formule de décision en elle-même n’est pas compliquée : lorsque, à la même densité de courant, la perte de puissance due à la hausse de la tension de la cellule dépasse le coût du démontage, du re-revêtement et du retest, le re-revêtement est le choix le plus sensé.
La difficulté ne réside pas dans la formule — c’est l’étape précédente : confirmer que la montée de tension provient réellement de l’anode, et si le substrat est encore utilisable.
Chemin décisionnel
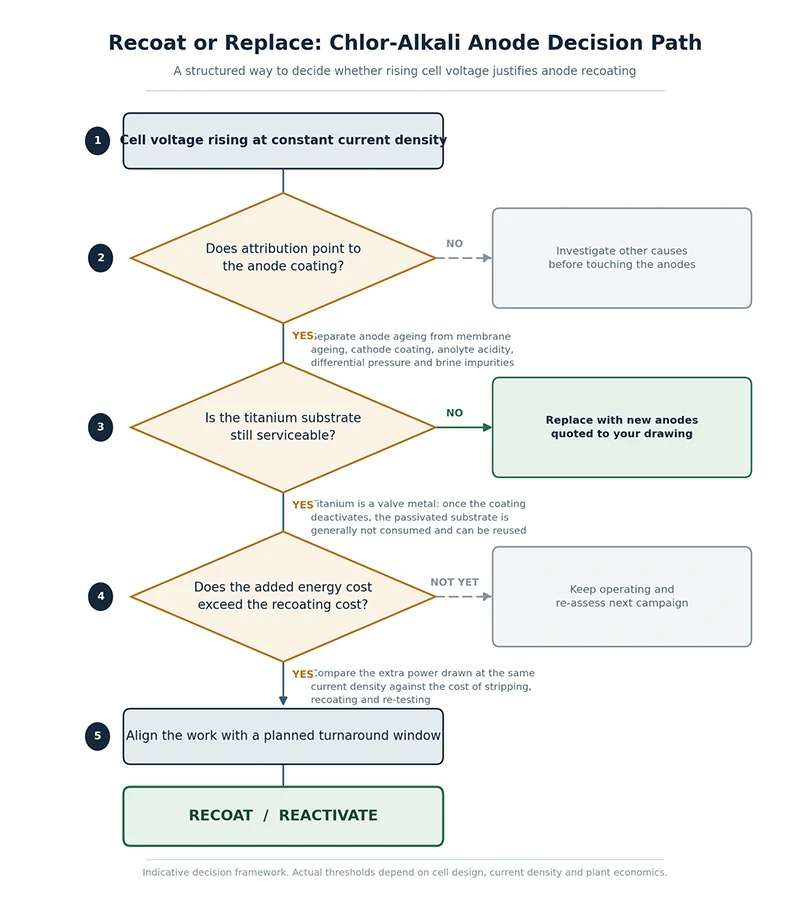
En se référant au schéma ci-dessus, la séquence réelle est : d’abord vérifier si l’anomalie de tension est attribuable à l’anode ; puis évaluer si le substrat en titane est encore utilisable — si l’état du substrat est mauvais, un revêtement ne peut pas le récupérer et un remplacement direct est nécessaire ; ensuite, faire le jugement économique ; et enfin s’aligner sur la fenêtre de retournement prévue, afin d’éviter de programmer un arrêt non planifié séparé uniquement pour le revêtement.
Les seuils indiqués dans le schéma sont uniquement indicatifs ; les valeurs réelles dépendent de la conception des cellules, de la densité de courant de fonctionnement et du prix de l’électricité de la centrale.
Ce que couvre le revêtement de Henan Chalco
Notre service de revêtement et de réactivation couvre : le décapage du revêtement désactivé, l’inspection de l’état du substrat en titane, la reformulation de la solution en métal précieux pour correspondre aux conditions de fonctionnement, la réapplication et le frittage du revêtement, et la livraison uniquement après vérification de vie avec des coupons de test accompagnés par la chaudière.
Il est important de noter que toutes les anodes retournées ne sont pas adaptées à un revêtement. Lorsque l’inspection montre que le substrat n’est plus utilisable, nous le dirons et recommandons de le remplacer plutôt que de forcer un revêtement.
La performance après un revêtement dépend de l’état du substrat et de l’étendue de la défaillance précédente.
Pour une évaluation, vous pouvez nous envoyer des photos de l’état de l’anode et des registres de tension de la cellule pour une évaluation de re-couchage.
Géométrie de l’anode et compatibilité des cellules
La géométrie de l’anode détermine directement si elle s’insérera dans la cellule existante.
Les formulaires disponibles incluent :
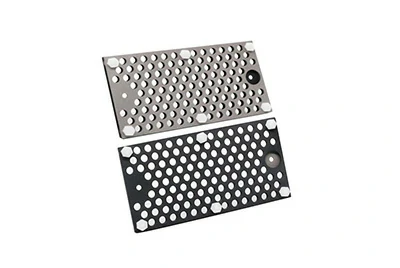
Maillage perforé (plaque perforée)
Perforation ronde, ovale ou personnalisée, pour les cellules nécessitant un rapport d’aire ouvert stable et une voie gazeuse.
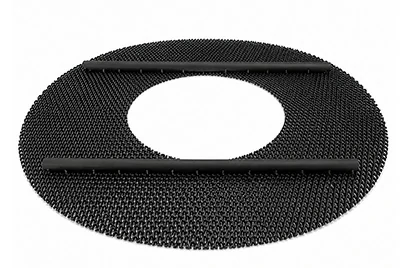
Maillage étendu
Structure à maille élargie, avec un bon équilibre entre rapport de surface ouverte et rigidité.
Type à persiennes
Structure à persiennes (lattes), pour les cellules ayant des besoins spécifiques sur la voie d’évacuation des gaz.
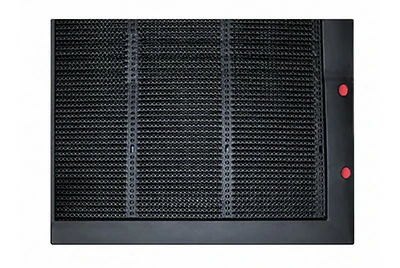
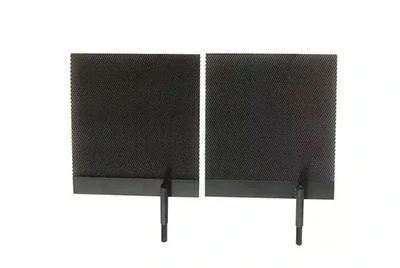
Maillage plat
Maille plate — structure simple, facile à installer.
Panier en maille / plaque monopolaire multi-éléments
Assemblages d’anodes à paniers à maillage et à panneaux multi-éléments monopolaires, principalement pour les cellules diaphragmatices.
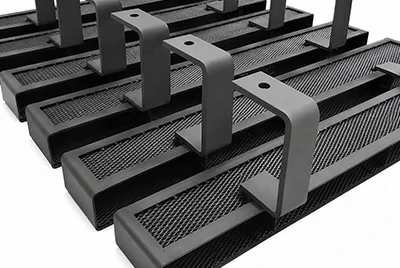
Les dimensions extérieures, le motif de perforation, l’interface conducteur-barre et les tolérances peuvent tous être appliqués selon les plans clients.
Pour les principales plateformes cellulaires membranaires, nous citons et nous comparons avec les plans et spécifications cellulaires que vous fournissez.
Cellules membranaires vs anodes des cellules diaphragmes : spécifications
Les anodes des cellules membranaires et des cellules diaphragmiques ne sont pas interchangeables.
La base potentielle de test, la géométrie et le mode de défaillance diffèrent entre les deux — un seul ensemble de paramètres décrivant les deux types de cellules signifie généralement que les paramètres n’ont pas été spécifiquement donnés pour le service chlor-alcali.
| Paramètre | Anode de cellule membranaire | Anode de cellule diaphragmatice |
| Potentiel d’évolution du chlore | ≤1,10 V vs SCE (NaCl saturé, C.D. = 3 kA/m²) | ≤1,13 V vs SCE (NaCl saturé, C.D. = 2 kA/m²) |
| Versant du Tafel | — | ≤30 mV/déc |
| Test accéléré de vie | — | ≥1200 min(1N H₂SO₄, C.D. = 10 kA/m²) |
| Perte de poids accélérée | — | ≤11 mg(6N NaOH, C.D. = 20 kA/m², 95 °C / 203 °F) |
| Durée de service | Durée de vie prévue : 9 ans | Garantie : 6 ans dans des conditions normales de fonctionnement |
| Géométrie | Maillage perforé, maillage élargi, type persienne, maillage plat | Panier en maille, plaque monopolaire multi-éléments |
Trois notes sur les valeurs dans le tableau.
Premièrement, chaque entrée est étiquetée avec ses conditions de test — électrolyte, densité de courant et électrode de référence. Une valeur de potentiel sans ses conditions de test n’est pas comparable entre les mains d’un ingénieur en électrolyse, donc nous préférons allonger la table.
Deuxièmement, les bases de test pour la cellule membranaire et la cellule diaphragmatice diffèrent (3 kA/m² contre 2 kA/m²), donc les deux colonnes ne doivent pas être comparées directement l’une à l’autre.
Troisièmement, les deux chiffres potentiels pour l’anode à membrane correspondent à différents stades de service : ≤1,10 V vs SCE est le potentiel initial d’évolution du chlore d’une anode toute neuve ; ≤1,172 V vs SCE est le plafond potentiel en service autorisé dans la période de garantie — le revêtement se dégrade naturellement au fil du temps de fonctionnement et est considéré comme acceptable tant qu’il reste en dessous de ce plafond.
Si vous souhaitez confirmer que les paramètres correspondent à vos propres conditions de fonctionnement, vous pouvez nous envoyer votre type de cellule et la densité réelle de courant de fonctionnement pour une revue des spécifications.
Système de revêtement et substrat en titane
Pourquoi l’évolution du chlore utilise un revêtement à base de ruthéne
Le choix du revêtement est déterminé par la réaction cible.
Les environnements évolutifs de chlore utilisent un système mixte d’oxydes métalliques principalement basé sur RuO₂, généralement associé à un composant iridium. Il se caractérise par un faible surpotentiel chloré et une bonne sélectivité pour la réaction d’évolution du chlore. Les environnements évolutifs par oxygène (comme l’électro-extraction des métaux non ferreux ou l’électrodéposition), en revanche, utilisent un système iridium-tantale.
Les deux types de revêtements ont des objectifs différents et ne sont pas interchangeables — les paramètres de cette page ne s’appliquent qu’au service évolutif du chlore.
Substrat
Le substrat d’anode est du titane commercialement pur, principalement TA1, qui a une teneur en fer et en oxygène inférieure à celle de TA2 pour une pureté plus élevée et une performance d’électrode plus stable. Disponible aux désignations de grade international Grade 1 et Grade 2, avec composition chimique selon ASTM B265 et ASTM B348 ; valeurs finales par MTC.
Chaîne de procédés
La résistance de la liaison revêtement-substrat provient du contrôle à chaque étape du procédé, et non d’une étape unique :
- Usinage et formage — pliage des arêtes, filetage et soudure, usinés selon les spécifications requises par le client avec des tolérances garanties ;
- Recuissage et nivellement pour soulager les contraintes — traités à >500°C (>932°F) pour soulager les contraintes et assurer la platitude ;
- Traitement de surface — enlève la couche dense d’oxyde de titane formée lors du recuit, restaurant ainsi un éclat métallique à la surface ;
- Pickling acide et gravure — gravés à 10 % d’acide oxalique à proximité de l’ébullition, donnant une rugosité de surface d’environ 6 μm ;
- Revêtement et frittage — la solution en métal précieux est formulée pour correspondre aux conditions de fonctionnement, appliquée à la main, frittée à une température fixée, puis refroidie à température ambiante et réappliquée, répétée plus de 12 à 20 fois ;
- Vérification avant expédition — test de vie avec des coupons de test accompagnant la chaudière ; emballée et expédiée uniquement après réussite.
L’épaisseur du revêtement est à l’échelle du micron. Une fois la surface du revêtement rayée, la zone endommagée corrode préférentiellement lors de l’électrolyse et affecte la performance de l’anode entière.
Évitez tout contact d’objet dur avec la surface revêtue lors de la manipulation, de l’installation et du retrait.
Fabrication et essais en interne
Les anodes chlor-alcalin de Henan Chalco sont produites dans notre propre atelier de revêtement, atelier d’usinage et atelier d’emballage/expédition, équipés de plusieurs lignes de production et d’équipements de traitement dédiés tels que des machines de nivellement à plaques d’anode.
Les essais sont réalisés par notre propre service d’inspection de produits et notre laboratoire, équipés d’un poste de travail électrochimique et d’autres capacités de test.
Les tests de durée de vie avec des coupons accompagnant la fournaise sont une étape de préexpédition de routine — les coupons de test sont placés dans le four à côté de chaque lot de revêtement lors du frittage, et ce n’est qu’après leur passage que les anodes sont emballées et expédiées.
Côté système qualité, nous avons été certifiés selon le système de gestion qualité ISO 9001. Les produits ont également passé les tests tiers selon les exigences de la directive européenne RoHS.
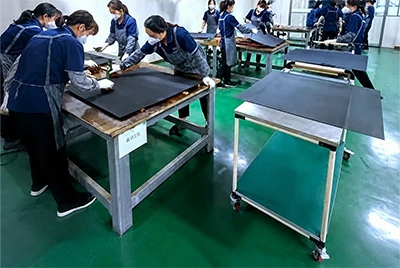
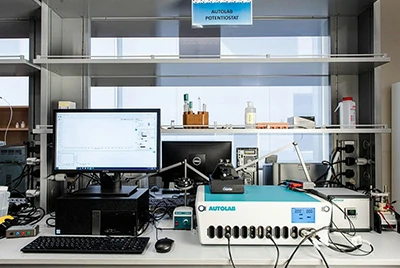
Options d’approvisionnement, documents d’inspection et limites des RFQ
Voies d’approvisionnement
Deux voies sont disponibles : de nouvelles anodes et le revêtement des anodes désactivées.
La qualité du substrat, la géométrie et la formulation du revêtement sont déterminées par les conditions de fonctionnement du projet.
Traitement de surface et emballage
L’emballage d’exportation est conçu pour correspondre au produit réel et aux exigences du port de destination.
Documents d’inspection
Les documents suivants peuvent être classés dans le devis selon les projets :
| Document | Description |
| Rapport sur la composition chimique | Composition du substrat |
| Rapport de test de performance électrochimique | Test de performance électrochimique |
| Certificat de conformité (COC) | Déclaration de conformité |
| Certificat d’origine | Fourni sur demande |
| Liste des bagages | Liste des bagages |
Limites et conformité
- Nous ne nous engageons pas à assurer la compatibilité avec un type de cellule spécifique sans d’abord examiner les dessins ;
- Nous fournissons des anodes et un revêtement d’anode ; nous ne fournissons pas de boîtiers de membrane ou de revêtement cathodique clé en main pour l’ensemble de la cellule ;
- Le revêtement nécessite une évaluation préalable du substrat ; certains substrats peuvent être jugés inutilisables ;
- Le délai de livraison, le MOQ et le prix sont déterminés par commande.
Produits associés
Anodes d’oxygène Ir-Ta
MMO CP Anodes MMO
Anodes platinées
Plaque et maillage en titane
Électrodes de traitement de l’eau
Anodes linéaires flexibles
Questions fréquemment posées
Combien de temps dure un revêtement d’anode chlor-alcali ?
Cela dépend de la densité de courant et des conditions réelles de fonctionnement. Les anodes à membranes ont une durée de vie garantie de 6 ans dans des conditions normales de fonctionnement ; les anodes à membrane ont une durée de vie attendue de 9 ans.
La durée de vie réelle dépend de la densité de courant, de la qualité de la saumure et de la fréquence d’arrêt/démarrage — nous recommandons une évaluation séparée basée sur vos conditions de fonctionnement.
Dois-je recoucher ou remplacer mes anodes chlor-alcali ?
Si le substrat en titane est encore en état de fonctionnement et que la perte de puissance due à la hausse de tension dépasse le coût de recouchage, le re-revêtement est généralement le choix le plus économique. Lorsque l’inspection montre que le substrat est inutilisable, il faut passer directement au remplacement. Voir la section re-recouchage sur cette page pour la séquence d’évaluation.
La tension croissante des cellules est-elle toujours causée par l’anode ?
Non. Le vieillissement membranaire, la dégradation du revêtement cathodique, l’acidité anolytique, la différence de pression dans les compartiments anode/cathode et les impuretés de la saumure peuvent tous augmenter la tension cellulaire.
Effectuer l’analyse de la cause profonde avant de remplacer l’anode évite un second arrêt causé par le remplacement de la mauvaise pièce.
Quelle est la différence entre les anodes des cellules membranaires et celles des cellules diaphragmatiques ?
La base potentielle d’essai, la géométrie et le mode de défaillance diffèrent entre les deux, et ne sont pas interchangeables. Les anodes membrane-cellules sont généralement en maillage perforé, en maillage expansé ou en forme de persienne, tandis que les cellules diaphragmiques utilisent couramment la forme de panier à maillage ou de plaque multi-éléments monopolaire. Voir le tableau comparatif des spécifications sur cette page pour plus de détails.
Les anodes MMO sont-elles les mêmes que ce que l’industrie appelle les anodes dimensionnellement stables ?
Oui, ce sont des noms différents pour une même catégorie de produits. Ces anodes utilisent un substrat en titane avec un revêtement mixte en métaux précieux fritté à la surface, restant dimensionnellement stables et ne se dissolvant pas lors de l’électrolyse.
Peux-tu faire correspondre la géométrie de ma cellule existante ?
Oui — nous pouvons citer et revoir vos plans et spécifications de cellule. Les dimensions extérieures, le motif de perforation et la structure conductrice peuvent tous être personnalisés.
Quels documents sont fournis avec les anodes ?
Un rapport de composition chimique, un rapport de test de performance électrochimique et un certificat de conformité peuvent être organisés par projet dans le devis ; un certificat d’origine est fourni sur demande.
Demandez un devis
Si vous évaluez de nouvelles anodes ou un revêtement d’anode, envoyez-nous les informations ci-dessous ; nous effectuerons une revue des spécifications et vous recontacterons avec un devis :
- Type cellulaire et plateforme — membrane ou diaphragme
- Spécifications ou dessins de cellules
- Densité de courant de fonctionnement (kA/m²) et conditions de saumure
- Géométrie et dimensions de l’anode
- Quantité, et si de nouvelles anodes ou de revêtements sont nécessaires
- Port de destination
Pour les questions de recouchage, joindre des photos de l’état de l’anode et des enregistrements de tension cellulaire accélérera l’évaluation.
Chalco peut vous fournir l’inventaire le plus complet des produits en titane et également des produits personnalisés. Un devis précis vous sera fourni dans les 24 heures.
Obtenez un devis

