

Électrodes en titane pour les piles d’EDI et d’électrodialyse
Industries du titane : Sep. 7, 2026Henan Chalco fournit des électrodes à base de titane pour la chambre d’électrodes à chaque extrémité des piles membranaires ED, EDI et EDR — l’électrode en titane pour l’EDI utilisée dans les systèmes d’eau ultrapure par électrodéionisation et dans les systèmes d’électrodialyse.
Ici, EDI signifie électrodéionisation — un procédé de traitement de l’eau, sans lien avec l’échange électronique de données.
Les électrodes sont fournies en paires d’anode et de cathode, dans des formats incluant l’électrode en maille de titane, l’électrode en plaque et des profils personnalisés usinés sur tirage.
Le système de revêtement est réglé par la fonction réelle à l’intérieur de la chambre d’électrodes et par le schéma de polarité ; nous pouvons effectuer une revue des spécifications selon vos conditions de dessin et de fonctionnement.
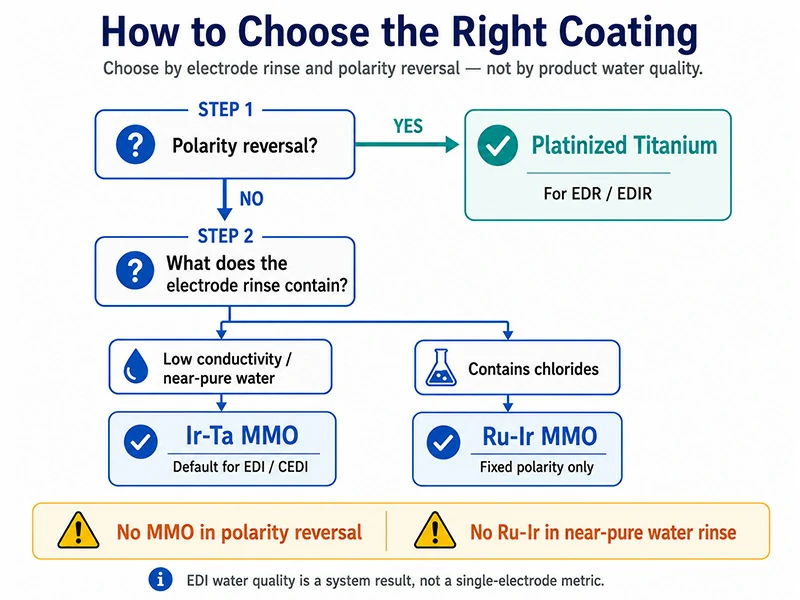
Choisir le revêtement : ce que votre compartiment à électrodes voit réellement
Ce qui détermine le revêtement n’est pas la qualité de l’eau produite, mais le jet qui traverse la chambre à électrodes et la question de savoir si la polarité s’inverse.
Dans de nombreux empilements ED et EDR, les deux compartiments d’électrodes à extrémité exécutent un rinçage séparé (également appelé flux d’électrodes), généralement une solution de sulfate de sodium ou de chlorure de sodium. Ce n’est pas la même eau que l’eau produit produite au centre de la pile.
| - | Polarité fixe | Inversion périodique de polarité (EDR / EDIR) |
| Rinçage à faible conductivité / quasi à l’eau pure | MMO multi-composantes basé sur Ir-Ta et Ir-Ta | Titane platiné |
| Rinçage contenant du chlorure | Ru-Ir MMO | Titane platiné |
Une polarité fixe avec un rinçage à faible conductivité est le cas normal pour l’EDI et le CEDI : la principale réaction d’anode est l’évolution de l’oxygène, qui indique une anode en titane revêtue d’iridium et de tantale. Le tantale agit comme un composant stabilisant dans le revêtement et améliore sa tolérance dans des milieux fortement oxydants. C’est le choix par défaut pour une électrode en titane pour l’EDI.
Inversion de polarité (EDR / EDIR) : les deux électrodes d’extrémité servent alternativement d’anode et de cathode. Selon nos exigences opérationnelles, un revêtement en oxyde de métal précieux utilisé comme cathode subit une réduction à la surface et se convertit facilement en forme métallique, moment où il ne peut plus se lier efficacement au substrat de titane et le revêtement se détache ; le titane nu utilisé comme anode subit une oxydation vigoureuse de surface et se dissout facilement. Aucun revêtement MMO n’est donc adapté à l’opération par polarité inversée, ce qui n’a rien à voir avec la formulation du revêtement.
Les compartiments d’électrodes dans les ED et EDR utilisent normalement des électrodes en titane platiné, et la réversion en cycle court de l’électrodialyse raccourcit considérablement la durée de vie des électrodes. Pour la fonction de retournement, l’électrode EDR pointe vers une électrode en titane platiné — c’est-à-dire recouverte de platine — sur un substrat en titane ou en niobium.
La polarité fixe avec un rinçage contenant du chlorure est la seule fenêtre où le Ru-Ir s’applique, et là elle offre un surpotentiel d’évolution du chlore faible et un bon rapport qualité-prix.
En dehors de cette fenêtre, cela ne s’applique pas : un revêtement ruthénium-iridium évolue en chlore, et dans l’eau quasi pure et à faible conductivité, la réaction de l’anode se déplace vers l’évolution de l’oxygène. L’oxygène entrant entre le revêtement et le substrat en titane peut causer des dommages irréversibles au revêtement. Les revêtements à base de ruthéne ne conviennent donc pas à la chambre d’électrodes d’un système d’eau ultrapure EDI.
| Système de revêtement | Chargement des métaux précieux | Épaisseur du revêtement | Substrat | Densité de courant |
| MMO multi-composantes basé sur Ir-Ta et Ir-Ta | typique 8 g Ir/m² | environ 6,5 μm | Grade 1 (TA1) par défaut ; Grade 2 disponible selon la spécification | ≤2000 A/m² (environ ≤186 A/ft²) ; disponible plus haut selon les spécifications |
| Titane platiné | typique de 21 g Pt/m² | typiquement 1–5 μm ; 0,3–10 μm disponibles selon la spécification | Grade 1 / Grade 2 ; substrat en niobium disponible selon la spécification | Confirmé par mission de projet |
| Ru-Ir MMO | typique 8 g Ru + 2 g Ir/m² | environ 6,5 μm | Grade 1 (TA1) | ≤2000 A/m² ; plus haut disponible pour le cahier des charges |
Le tableau donne les valeurs typiques. La charge en métaux précieux affecte à la fois la marge de tolérance du revêtement et le prix unitaire ; l’épaisseur du revêtement détermine la place restante pour un revêtement ultérieur. Les spécifications réelles sont confirmées par rapport au dessin et au devoir du projet — valeurs finales par spécification du projet.
Les grades de substrat correspondent à la plaque ASTM B265, au bar ASTM B348 et au tube ASTM B338 ; Le titane de grade 1 est également désigné TA1 / UNS R50250.
L’EDI est normalement l’étape de polissage après l’osmose inverse, avec une résistivité du produit généralement citée dans l’industrie dans une fourchette de 10 à 18,2 MΩ·cm, pour des tâches d’eau ultrapure telles que l’électronique, la pharmacie et la composition des chaudières des centrales électriques. Ce chiffre est fixé par l’ensemble du système ; ce n’est pas une classification de performance d’une électrode unique.
Électrode en titane Ir-Ta
Électrode en titane platiné
Électrode en titane Ru-Ir
Est-ce que ça va s’adapter à votre stack
Une fois le système de revêtement déposé, l’utilisation d’une électrode dépend généralement d’une autre chose : sera-t-elle intégrée à votre pile membranaire existante ? Une électrode d’extrémité transporte le courant, participe à la réaction et forme une partie de l’interface d’étanchéité en même temps, elle doit donc être alignée avec votre pile pièce par pièce.
Formats
- Électrode en maille de titane (y compris la maille élargie) : grande surface de réaction et faible résistance à l’écoulement, ce qui aide l’électrode à rincer la circulation et à libérer les gaz côté anode.
- Électrode de plaque : compacte, adaptée à empiler des plaques d’extrémité là où l’espace est limité.
- Profil personnalisé : pièces façonnées usinées selon le dessin, incluant une plaque d’électrode en titane personnalisée pour la pile de membrane.
Les formats disponibles sont plates / mailles / tubes / profil personnalisé.
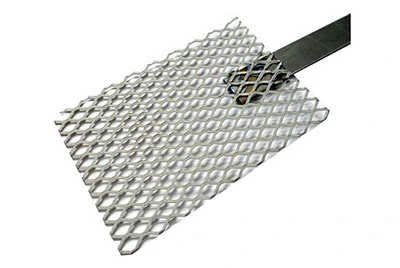
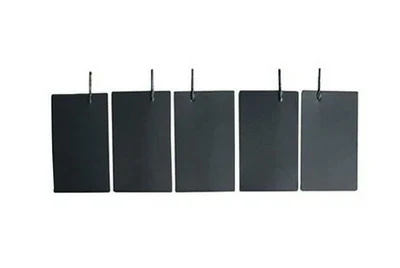
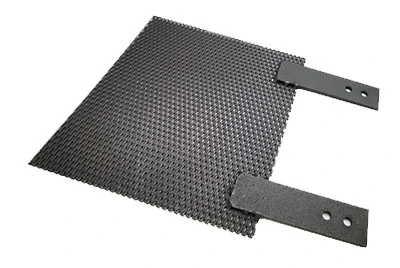
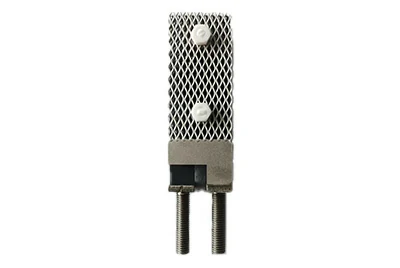
L’anode et la cathode sont fournies en paire
Les compartiments d’électrodes aux deux extrémités d’une pile ED ou EDI forment une paire, pas une seule pièce. Nous fournissons l’anode et la cathode pour le module EDI en paire et examinons les deux extrémités ensemble — ne remplacer qu’un côté modifie la distribution du courant et la tension de la cellule.
Dans les systèmes à polarité fixe, les deux pôles ont des rôles fixes et peuvent chacun être conçus autour de leur propre réaction. Dans les systèmes d’inversion, les deux extrémités alternent comme anode et cathode, donc les deux doivent suivre le même schéma — pas MMO d’un côté et titane nu de l’autre.
Le gaz est libéré du côté cathode pendant le fonctionnement ; la ventilation et la ventilation de la chambre d’électrodes doivent être gérées conformément aux exigences de conception du système.
La face revêtue a une direction
Une électrode à revêtement simple est une pièce d’assemblage directionnelle. La face recouverte d’oxyde noir est la face de travail et doit faire face à l’électrode contraire lors de l’installation. La face non revêtue forme un film de dioxyde de titane (TiO₂) lors du frittage, apparaissant bleu ou gris ; elle est électrochimiquement inerte, ne transmet aucun courant à l’électrolyte et n’a pas de fonction électrode.
L’orientation du revêtement des pièces revêtues d’un seul côté doit donc être indiquée sur le dessin — ajustée à l’envers, l’espace de travail n’a pas de face catalytique.
La variation de couleur sur la face non revêtue est souvent prise pour un défaut esthétique. La véritable raison : les électrodes en titane sont acidulées à plusieurs reprises dans un four d’oxydation pendant le traitement, et les métaux précieux du revêtement s’oxydent et forment une structure cristalline uniforme avec TiO₂. La face non revêtue, en revanche, varie selon le système de revêtement (le ruthénium-iridium et l’iridium-tantalum sont oxydés à différentes températures), la taille, l’épaisseur et la forme usinée, de sorte que sa couleur après oxydation n’est pas constante. C’est normal.
Le tableau ci-dessous sert uniquement à l’identification et ne constitue pas un critère de qualité :
| Température | Couleur du visage non enduit |
| 200 °C (392 °F) | Argent-blanc |
| 300 °C (572 °F) | Jaune pâle |
| 400 °C (752 °F) | Or |
| 500 °C (932 °F) | Bleu |
| 600 °C (1112 °F) | Violet |
| 700–800 °C (1292–1472 °F) | Gris rougeâtre |
| 900 °C (1652 °F) | Grey |
Connexion et étanchéité
Pour la connexion électrique, le poteau de borne, la barre de circulation, les ergots soudés et des configurations similaires sont confirmés par rapport à la conception de la pile.
Pour l’assemblage, la platitude et la consistance d’épaisseur de l’électrode d’extrémité affectent directement le serrage de la pile de cellules et le joint de joints — c’est pourquoi nous recouvrons et aplanissons à l’étape du substrat.
Tout ce qui précède doit être confirmé par rapport à votre dessin. Envoyez un dessin, ou envoyez une vieille électrode, et nous retournerons une revue point par point avant de décider si vous devez faire un devis.
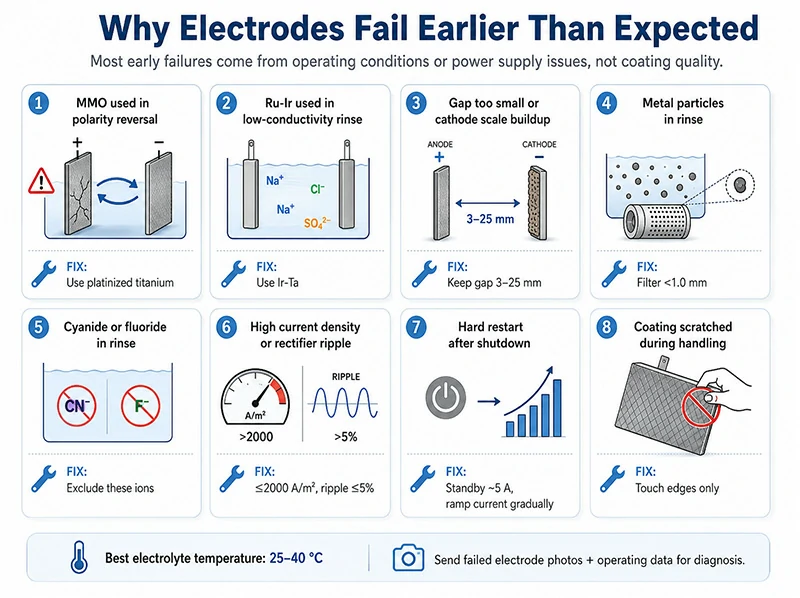
Pourquoi les électrodes échouent-elles plus tôt que prévu
Les électrodes qui tombent en panne tôt ne présentent généralement pas de problème de qualité de revêtement ; les conditions de fonctionnement ou d’alimentation ont dépassé ce pour quoi l’électrode a été conçue.
Voici les causes que nous rencontrons le plus souvent autour de la durée de vie des électrodes EDI, à vérifier pour vous.
| Symptôme | Cause commune | État que nous recommandons |
| Perte locale de revêtement, durée de vie nettement courte | Le système fonctionne en fait en inversant la polarité pendant que l’électrode est revêtue de MMO | Passer au titane platiné pour la marche arrière |
| Un revêtement endommagé sur toute la face, la tension de la cellule qui augmente | Un revêtement à base de ruthéne utilisé pour un rinçage quasi à l’eau pure, l’anode se déplaçant en évolution de l’oxygène | Passer à l’Ir-Ta pour un rinçage à faible conductivité |
| Corrosion électrochimique en nid d’abeille sur la surface de l’anode | Écart d’électrode trop petit ; l’échelle cathodique court-circuite les plaques | Écart d’électrode généralement 3–25 mm (0,12–0,98 in) |
| Court-circuit entre anode et cathode | Particules métalliques grossières dans le rinçage | Installer une filtration particulaire en amont, taille des particules <1.0 mm (0.04 in) |
| Corrosion du substrat en titane | Ions cyanure ou fluorure dans le rinçage | Les deux types d’ions doivent être exclus |
| Durée de vie généralement courte sans dégâts évidents en un seul point | Densité de courant trop élevée, ou une ondulation excessive du redresseur | densité de courant ≤2000 A/m² ; facteur d’ondulation du redresseur ≤5 % |
| Dégradation dès que l’unité redémarre après un arrêt | Trempage sans alimentation ou courant augmenté à plein régime en un seul pas | Appliquer un courant de veille d’environ 5 A pendant l’arrêt ; augmenter progressivement le courant de montée et de descente |
| Corrosion se propageant vers l’extérieur à partir d’un point | Le revêtement a été rayé | Manipulez uniquement par les zones et bords non revêtus |
La ripple du redresseur est souvent négligée, pourtant c’est le cas classique du « rien de mal avec l’électrode, quelque chose ne va pas avec l’alimentation » — plus le facteur d’ondulation du redresseur est faible, mieux c’est, et il ne devrait pas dépasser 5 %.
Température : la température de l’électrolyte ne doit pas être trop élevée ; la bande idéale est de 25 à 40 °C (77–104 °F), avec un échangeur de chaleur ajouté lorsque les conditions le permettent.
Rayures : le substrat en titane lui-même n’est pas conducteur. C’est le revêtement extérieur en oxyde de métal précieux qui porte l’activité électrocatalytique, la conductivité et la résistance à l’oxydation, et ce revêtement n’a qu’environ 6,5 μm d’épaisseur.
Une fois rayée, l’électrode commence à corroder à partir du point endommagé lors de l’électrolyse, ce qui affecte alors la performance de l’électrode entière et peut réduire considérablement la durée de service si un courant important est appliqué soudainement.
Portez des gants propres lors de la manipulation, de l’installation et du retrait ; saisissez les extrémités ou les bords, et idéalement ne touchez que les zones non enduites. De l’acide dilué ou de l’eau propre peuvent être utilisés pour le nettoyage lors de l’arrêt, mais ne frottez pas avec du nylon ou des matériaux mécaniques.
Si vous avez une électrode qui a lâché tôt, envoyez des photos de la pièce défaillante avec les paramètres de fonctionnement et nous vous donnerons une lecture préliminaire du mode de défaillance.
Consistance de lot en lot
Lorsqu’on passe à une seconde source, la question que les clients posent n’est généralement pas « comment le fabriquer » mais « le lot dix sera-t-il le même que le premier lot ». Notre réponse se situe à trois endroits.
Vérification avant expédition
Après chaque lot usiné fritté, les coupons témoins sont soumis à un test accéléré de durée de vie — test accéléré sur des coupons témoins frittés dans la même série de fournaise — et le lot n’est emballé et expédié qu’une fois le test réussi.
Les coupons passent par la même série de chauffage que le produit, ils reflètent donc l’état réel du revêtement de ce lot. Il s’agit d’une vérification au niveau du lot et cela n’est pas extrapolé en garantie de durée de vie pour la pièce finie.
Préparation du substrat et de la surface
Une électrode d’électrodéionisation utilise conventionnellement un substrat d’électrode en titane de grade 1, également désigné TA1 / UNS R50250 ; comparé au grade 2, le grade 1 présente une teneur en fer et en oxygène plus faible et une pureté plus élevée.
Des substrats de qualité 2 et en niobium sont disponibles selon les spécifications. Les substrats sont recuit et aplatis à >500 °C (>932 °F) pour soulager les contraintes d’usinage et maintenir la planéité, qui dépend directement de l’assemblage de la colonne et de l’emboîtement des faces d’étanchéité.
Ils sont ensuite marinés pendant plusieurs heures dans de l’acide oxalique à 10 % maintenu à ébullition douce, portant la rugosité de la surface à 6 μm. Le critère d’acceptation pour le pickling est une structure uniforme grise mate sur toute la surface — cette étape détermine la résistance de liaison entre le revêtement et le substrat.
Revêtement et frittage
La solution en métal précieux est formulée qualitativement et quantitativement pour l’environnement d’application, appliquée à la main, puis frittée à une température fixe ; les pièces refroidissent naturellement à température ambiante hors du four avant la prochaine application, pour un total cumulé de 12 à plus de 20 passes de couche et de crétissement. L’épaisseur du revêtement en oxyde de métal mixte (MMO) est d’environ 6,5 μm.
Une anode dimensionnellement stable (DSA) de ce type conserve ses dimensions lors de l’électrolyse, de sorte que l’écart entre électrodes ne dérive pas en service et que la tension de la cellule reste plus stable. Face aux anodes en graphite et en plomb, les électrodes en titane revêtues peuvent réduire la consommation d’énergie DC d’environ 10 % à 20 %.
À propos de nous
Nous sommes situés dans la base de ressources en titane en Chine et utilisons notre propre équipement d’usinage CNC, qui assure les délais d’usinage et le contrôle dimensionnel ; notre équipement de frittage est amélioré en continu pour maintenir une production en lots cohérente.
Côté R&D, nous détenons 2 brevets d’invention et 7 brevets de modèles d’utilité, et développons des revêtements multicomposants à l’aide d’une station de travail électrochimique. La fabrication est réalisée sous la certification ISO 9001 / ISO 14001 / ISO 45001 des systèmes de gestion.
Remplaçant, revêtement et lots pilotes
Pièces de rechange
Le remplacement de l’électrode EDI ne nécessite pas d’identifier d’abord un numéro de modèle. Envoyez les dimensions et photos de l’ancienne électrode, ou le dessin original, et nous confirmons les dimensions et le système de revêtement contre celle-ci. Si le mode de défaillance de l’ancienne pièce suggère que le système de revêtement n’a pas correspondu à la charge, nous le disons dans l’avis.
Re-revêtement
Selon la quantité de revêtement d’anode, nous proposons un revêtement d’électrodes et une remise à neuf d’anode en retour à la pièce en tant que service technique.
Lorsque le substrat n’est pas excessivement usé, il peut être réutilisé à plusieurs reprises, ce qui aide à réduire le coût total de possession — le substrat en titane représente généralement la majeure partie du coût de l’électrode.
La faisabilité du re-recouchement est évaluée sur le substrat retourné : la possibilité de recoucher une pièce dépend de l’état réel du substrat une fois arrivée, et un échantillon peut être envoyé en premier.
Lots pilotes
Pour un nouveau type de machine ou une première commande, un petit lot d’essai peut être installé avant de passer au volume, afin de vérifier les performances d’assemblage et de fonctionnement sur votre propre pile.
Options d’approvisionnement, documents d’inspection et limites des RFQ
Base d’offre
Fourni en paires anode et cathode ; formats plaque / maillage / tube / profil personnalisé ; substrat de grade 1 par défaut, avec grade 2 et niobium disponibles selon les spécifications.
Tout est conçu selon le dessin et le travail. Des cadres en titane, des supports et d’autres pièces structurelles peuvent être fournis en parallèle, également usinés pour le dessin.
Emballage
Comme le revêtement n’a qu’environ 6,5 μm d’épaisseur et est sensible aux rayures, l’emballage fait lui-même partie de la qualité livrée.
Documents d’inspection
Au stade du devis du projet, les types de documents suivants peuvent être cités avec : certificat d’essai de matériau (MTC), certificat de conformité (COC), rapport dimensionnel, enregistrement de chargement des revêtements en métaux précieux, et enregistrement d’essai accéléré pour le coupon témoin.
Quelques points à clarifier
- La membrane échangeuse d’ions et la résine ne sont pas dans notre champ d’approvisionnement.
- Une électrode ne peut pas compenser un prétraitement insuffisant ; la qualité de l’eau d’alimentation et du rinçage des électrodes doit être contrôlée selon la conception du système.
- La résistivité du produit, la TOC et les chiffres de type pharmacopée sont définis par l’ensemble du système et représentent la performance au niveau du système.
- Si le système fonctionne en inversion de polarité à cycle court, un revêtement MMO n’est pas le bon choix et le boîtier doit être abordé comme un boîtier de reversion.
- Le délai d’exécution, le MOQ et le prix sont confirmés par commande.
- La classification du code HS diffère entre une électrode unique et une unité complète ; il est conseillé de confirmer cela tôt.
Trois façons dont les acheteurs viennent vers nous
La plupart des demandes proviennent de l’une des trois situations. Chacune a besoin d’informations différentes de votre part, et chacune reçoit un retour différent.
Une cheminée existante nécessite des électrodes de remplacement
Vous avez une pile EDI ou ED en service et le prix ou délai d’exécution OEM ne fonctionne pas. Ce dont nous avons besoin, ce sont les dimensions et les photos de l’ancienne électrode, ou le dessin original. Ce que vous obtenez en retour, c’est une confirmation point par point des dimensions et du système de revêtement, ainsi qu’un jugement sur la possibilité de recoucher l’ancienne pièce en premier.
Sélection pour une nouvelle pile ou un nouveau type de machine
Vous concevez ou modifiez et devez savoir dans quelle plage l’électrode peut être fabriquée. Ce dont nous avons besoin, c’est de la fonction de la chambre d’électrode et du schéma de polarité. Ce que vous obtenez en retour, ce sont les systèmes de revêtement disponibles, les formats et les limites de spécifications, ainsi qu’une recommandation de lot pilote.
Durée de vie de l’électrode plus courte que prévu
L’électrode a lâché tôt et la cause reste incertaine. Ce dont nous avons besoin, ce sont des photos de la pièce défectueuse, du courant de fonctionnement et de la composition du rinçage de l’électrode. Ce que vous obtenez en retour, c’est une lecture préliminaire du mode de défaillance, et un avis sur la compatibilité du système de revêtement.
Produits associés
Henan Chalco fournit un approvisionnement en guichet unique en MMO et électrodes platinées, en maille en titane, en électrodes à base de niobium et en équipements complets d’anodes en titane.
Anode MMO en titane iridium-tantale
Anode de titane platinée
Anode MMO en titane ruthénium-iridium
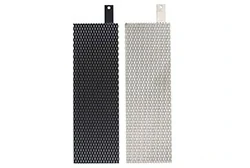
Anode en maillage en titane MMO
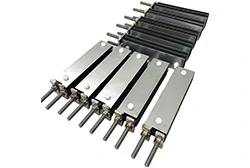
Équipement à anode en titane
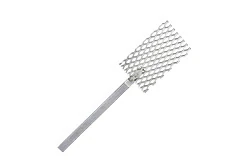
Électrode en niobium platinée
Questions fréquemment posées
Quel revêtement devrais-je utiliser pour une électrode empilée EDI ?
Pour une électrode EDI fonctionnant à polarité fixe avec un rinçage d’électrode à faible conductivité, le choix habituel est un revêtement évolutif d’oxygène à base d’iridium, l’Ir-Ta.
La sélection suit deux étapes : d’abord demander si la polarité s’inverse périodiquement, puis si le rinçage de l’électrode contient des chlorures. Une fois ces deux réponses établies, le système de revêtement d’une électrode en titane pour l’EDI est essentiellement déterminé.
Peut-on utiliser des électrodes enduites de MMO avec l’inversion de polarité (EDR / EDIR) ?
Ce n’est pas adapté. Un revêtement MMO utilisé comme cathode subit une réduction en surface, se convertit facilement en forme métallique et se détache du substrat en titane, donc le fonctionnement par polarité inversée ne convient à aucune formulation MMO.
Pour la fonction de retournement, l’électrode EDR est normalement une électrode en titane platiné.
Le Ru-Ir est-il adapté à l’eau de haute pureté ?
Il n’est pas adapté. Le Ru-Ir est un revêtement évolutif de chlore ; dans l’eau quasi pure et à faible conductivité, la réaction de l’anode se déplace en évolution de l’oxygène, et l’oxygène s’infiltre entre le revêtement et le substrat de titane et endommage le revêtement.
Là où cela s’applique vraiment, c’est dans un DE à polarité fixe avec un rinçage d’électrode contenant du chlorure.
Ai-je besoin d’une cathode en plus d’une anode ?
Oui. Une pile ED ou EDI possède un compartiment électrode à chaque extrémité, et l’anode et la cathode fonctionnent en paire ; Henan Chalco les fournit par paires.
Dans les systèmes d’inverse, les deux électrodes d’extrémité alternent en anode et cathode, donc les deux doivent être conçues selon le même schéma.
Pouvez-vous fabriquer une électrode qui corresponde à ma pile existante ?
Oui — vérifié soit à partir d’un dessin, soit de l’ancienne pièce. Envoyez le dessin, ou les dimensions et photos de l’ancienne électrode, et nous retournerons une revue point par point des spécifications ; une fois les dimensions, le système de revêtement et le type de connexion confirmés, nous citons. Vous n’avez pas besoin d’identifier un numéro de modèle d’abord.
Dans quelle direction une électrode à revêtement simple est-elle orientée ?
La face revêtue de noir est la face de travail et doit faire face à l’électrode de contre-électricité lors de l’installation.
La face non revêtue est électrochimiquement inerte et ne transmet aucun courant à l’électrolyte, donc l’orientation du revêtement des pièces à un seul côté doit être clairement indiquée sur le dessin.
Pourquoi l’arrière de mon électrode est-il d’une couleur différente ?
C’est le film de dioxyde de titane formé sur la face non revêtue lors du frittage. Sa couleur varie selon la température de frittage, allant de l’argent-blanc à l’or, bleu, violet et gris. C’est normal, ce n’est pas un défaut esthétique.
Est-ce le même EDI que l’échange électronique de données ?
Non. Ici, l’EDI signifie électrodéionisation, un procédé ultrapur à l’eau qui combine la résine d’échange d’ions avec l’électrodialyse et régénère continuellement la résine dans un champ électrique.


