

Tube d’évaporateur inondé en titane
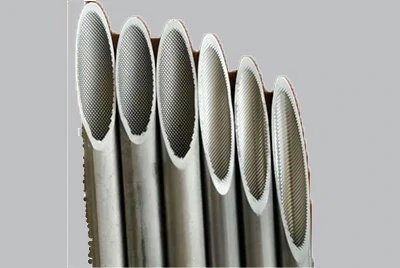
Industries du titane : Sep. 9, 2026Le tube évaporateur inondé en titane est utilisé dans les évaporateurs de refroidissement horizontaux à coque et tube, où le réfrigérant bouillonne à l’extérieur du tube. Diamètre extérieur 12,7–25,4 mm, en titane Gr1 / Gr2.
Le motif moleté, les nageoires par pouce, les longueurs d’extrémité lisse et de section de transition peuvent toutes être ajoutées à votre dessin. La même ligne produit aussi les types de film descendant et de rainures intérieures, qui peuvent être cités avec celui-ci si vous en avez besoin.
Trois types de tubes évaporateurs : celui dont votre coque a besoin
Nos tubes évaporateurs forment une seule famille de produits avec trois types. Le choix du type compte plus que le matériau, car il détermine la logique de transfert thermique de toute la coque.
Il n’y a qu’un seul élément qui décide lequel vous devez choisir : si le réfrigérant circule à l’extérieur ou à l’intérieur du tube.
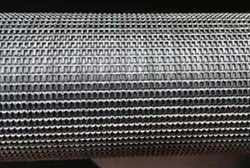
Tube d’évaporateur inondé
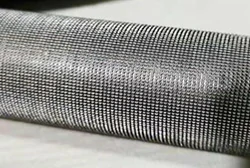
Tube évaporateur de film tombant
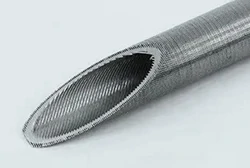
Tube à rainures intérieures (expansion sèche)
| Tube d’évaporateur inondé | Tube évaporateur de film tombant | Tube à rainures intérieures (expansion sèche) | |
| Côté réfrigérant | Côté coquille, piscine en train d’ébullition | Côté coque, film pulvérisé | Côté tube, évaporation par flux |
| Focus sur l’amélioration | Les sillons oméga à l’extérieur fournissent des sites de nucléation | Les nageoires extérieures en maille transversale amincissent le film liquide | Les rainures spirales intérieures ajoutent une surface de contact et modifient le schéma d’écoulement |
| Diamètre extérieur typique | 12,7–25,4 mm | 12,7–25,4 mm | 7,00–15,88 mm |
| Équipement typique | Évaporateurs inondés dans les refroidisseurs centrifuges et à vis | Évaporateurs à coquille et tube de film tombant | Évaporateurs à expansion sèche, refroidisseurs à air, refroidisseurs évaporatifs |
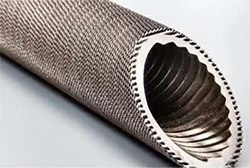
Le type à rainures intérieures suit une voie différente. L’amélioration repose sur des rainures spirales continues ou interrompues sur la paroi intérieure : le réfrigérant s’évapore en s’écoulant à l’intérieur du tube, et l’eau est refroidie à l’extérieur.
Le coefficient de transfert de chaleur côté tube atteint 1 à 2 fois celui d’un tube simple de même taille. Contrairement au procédé de formation par centrifugation utilisé pour les tubes en cuivre à rainures intérieures conventionnelles, le profil de faîtière peut être conçu pour un réfrigérant et une fonction spécifiques et une durée de travail, sans limite de longueur.
Tailles courantes : diamètre 7,00 / 7,94 / 9,52 / 12,7 / 15,88 mm, 28–116 fêtes, angle hélicoïdique 18–45°, hauteur de crête 0,12–0,21 mm, surface intérieure 0,0199–0,0280 m²/m par unité de longueur.
Tube évaporateur inondé en titane : données du produit
| Nom du produit | Tube évaporateur inondé en titane (moletation droite / moletation à hachures croisées) |
| Qualité des matériaux | titane Gr1 / Gr2 (TA1 / TA2 ; UNS R50250 / R50400) ; l’acier inoxydable austénitique et ferritique peut également être produit sur la même gamme |
| État | Tube de base recuit ; section améliorée telle qu’enroulée |
| Tube de base | Tube à paroi épaisse soudée ou sans soudure, formé par roulement obliqueur à trois rouleaux avec outillages dédiés |
| Normes de produit | Tube de base : ASTM B338 / ASME SB338 ; ASTM B862 soudé, sans soudure ASTM B861 ; GB/T 3625 comme équivalent chinois. |
| Plage de taille | Dimensions standard : 15,88 / 19,05 / 22,1 / 25,4 mm ; plage d’usinage : diamètre 12,7–31,8 mm, paroi 0,8–3,0 mm ; longueur <7 m |
| Tolérances | Disponible selon le cahier des charges |
| Géométrie des dérives | Rainure Omega avec extrémités de nageoires déplacées ; moletation droite ou hachurée ; 21 / 25 / 32 FPI |
| Options intérieures | Insert simple / rainuré à l’intérieur / ruban torsadé |
| Traitement | Coupé à la longueur ; extrémités simples aux deux extrémités et à mi-portée par dessin ; droites, en U ou enroulées |
| Surface | Finition au moulin ou marinée |
| Applications | Faisceaux horizontaux de tubes d’évaporateur inondés, échangeurs à coques et tubes à approche rapprochée, évaporateurs à pompe à chaleur d’eau de mer, échangeurs de chaleur par procédés chimiques |
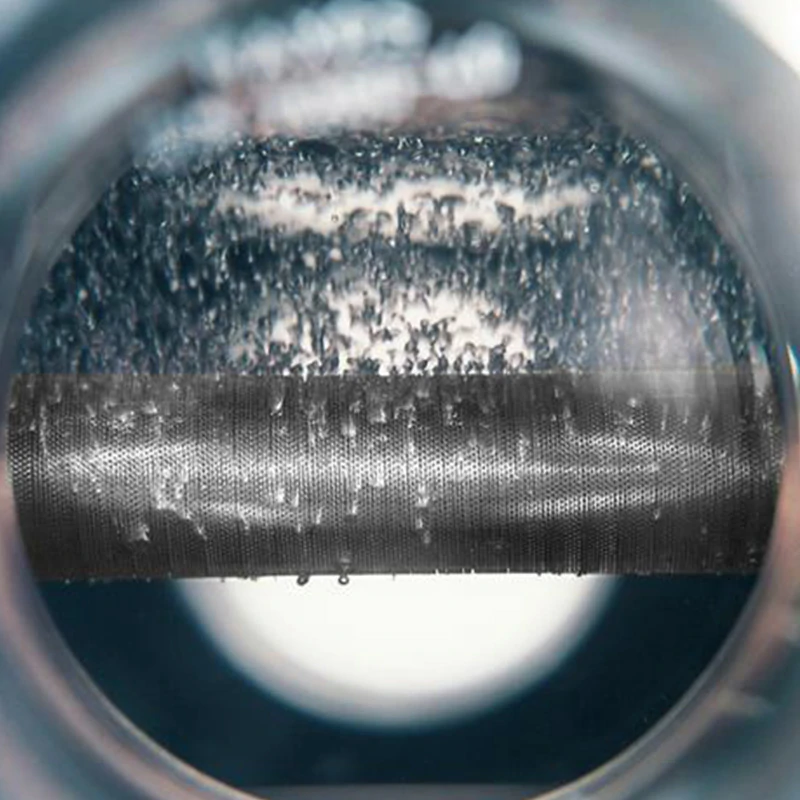
Tube évaporateur inondé : tailles standard et plage d’usinage
Tailles standard et tailles de crosse
Ce sont nos tailles standard en stock, et elles sont les plus rapides à commander.
| Code | 1 | 2 | 3 | 4 |
| OD (mm) | 15.88 | 19.05 | 22.1 | 25.4 |
| Mur nominal (mm) | 0.64 | 0.64 | 0.64 | 0.64 |
| Mur à ailes (mm) | 1.0–2.0 | 1.0–2.0 | 1.0–2.0 | 1.0–2.0 |
| OD de la nageoire (mm) | 15.88 | 19.05 | 22.1 | 25.4 |
| Hauteur de la dérive (mm) | 0.60 | 0.60 | 0.60 | 0.60 |
| Mur minimal sous les nageoires (mm) | 0.56 | 0.56 | 0.56 | 0.56 |
| Nageoires par pouce | 32 | 32 | 32 | 32 |
| Hauteur de crête (mm) | 0.20 | 0.20 | 0.25 | 0.25 |
| Nombre de crêtes | 34 | 34 | 34 | 34 |
Gamme d’usinage
Nous fabriquons aussi des tubes pour ton dessin.
| Objet | Gamme personnalisée |
| Diamètre extérieur | 12,7 / 15,88 / 19,05 / 25,4 mm (capacité de roulement obliqueur 12,7–31,8 mm) |
| Épaisseur des parois | 0,8–1,5 mm (12,7, 15,88) ; 0,8–2,0 mm (19,05, 25,4) ; capacité de roulis obliqueur jusqu’à 3,0 mm |
| Fin OD | 12,6–12,5 / 15,78–15,68 / 18,95–18,85 / 25,3–25,2 mm |
| Mur mineur sous les ailerons | ≥0,65 mm (12,7, 15,88) ; ≥0,7 mm (19,05, 25,4) |
| Hauteur de la nageoire | 0,4–0,6 mm |
| Inclinaison de la dérive | 0,8 / 1,0 / 1,2 mm |
| Angle hélice | 0–35° |
| Comptage circonférentiel des moletations | Circonférence extérieure / 0,8 |
| Crêtes internes | Compte = (diamètre intérieur × 3,14) / 2 ; hauteur de faîte 0–0,2 mm |
| Extrémité unie / section de transition | N’importe quelle longueur / 15–40 mm |
| Longueur du tube | <7 m |
Note : l’angle de l’hélice externe fixe le trajet des bulles le long de l’axe du tube ; les crêtes intérieures brisent la couche limite côté eau et réduisent la résistance côté tube.
Ailerons par pouce et conversion de pas d’ailette
Que votre dessin indique le fpi ou le mm dépend de l’industrie et de la région. Ce tableau a la conversion effectuée, donc vous pouvez lire tout droit.
| Nageoires par pouce | 25,4 ÷ FPI | Inclinaison réelle de la dérive |
| 32 FPI | 0,794 mm | 0,8 mm |
| 25 FPI | 1,016 mm | 1,0 mm |
| 21 FPI | 1,210 mm | 1,2 mm |
Un FPI plus élevé n’est pas automatiquement mieux. Plus de nageoires par pouce signifie une surface extérieure plus efficace et plus de sites de nucléation, mais les sillons deviennent aussi plus étroits, ce qui rend le tube plus sensible aux variations de qualité de l’eau et aux incrustations.
Lorsque la qualité de l’eau circulante est instable, 32 FPI ne durera pas nécessairement plus longtemps que 25 FPI.
Tube évaporateur de film en titane qui tombe
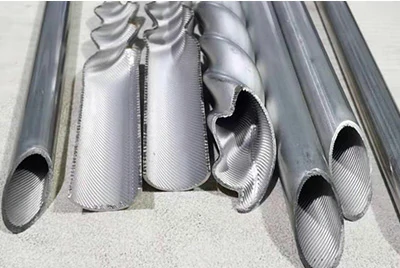
Le type de film tombant est un autre de nos produits à fort volume.
Sa surface extérieure présente un motif de dérive en maille croisée. Les ailettes sont roulées intégralement à partir du même métal parent que le tube, ce qui évite la résistance de contact, ce qui les distingue des tubes à ailettes enroulées ou soudés.
Cette surface aide à fluidifier le film réfrigérant et permet à un liquide pulvérisé de se propager rapidement le long de l’axe du tube et autour de la circonférence. C’est ce qui produit l’effet de film tombant et augmente le coefficient de transfert de chaleur par évaporation. Il est utilisé dans toutes sortes d’évaporateurs à couche et tube à film qui tombe.
Le profil inondé peut aussi servir la fonction de film tombant, donc les deux ne s’excluent pas mutuellement. Le choix dépend de la structure de votre produit : si vous construisez les deux plateformes et souhaitez transporter un numéro de pièce de moins, laissez le type inondé couvrir les deux ; si vous utilisez une seule plateforme de film qui tombe en volume, le type dédié convient le mieux.
Tailles standard :
| OD (mm) | Mur nominal (mm) | Mur à ailes (mm) | OD de la nageoire (mm) | Mur minimal sous les nageoires (mm) | Nageoires par pouce | Hauteur de crête (mm) |
| 12.7 | 0.60 | 0.8–1.5 | 12.65 | 0.55 | 32 | 0.20 |
| 15.88 | 0.60 | 0.8–1.5 | 15.70 | 0.55 | 32 | 0.20 |
| 19.05 | 0.60 | 0.8–1.5 | 19.0 | 0.6 | 32 | 0.20 |
| 22.1 | 0.65 | 0.8–1.5 | 22.05 | 0.65 | 32 | 0.20 |
| 25.4 | 0.65 | 0.8–1.5 | 25.35 | 0.7 | 32 | 0.20 |
Moletation droite ou moletation hachée ?
Le tube inondé est présenté avec deux motifs de moletation. Les deux sont réalisés en déplaçant les extrémités en forme d’aiguille d’un profil de tube à condenseur.
Le moletage droit est un ensemble de nervures d’aiguille séparées disposées hélicoïdalement ; une fois les extrémités soulevées, elles forment la rainure oméga. Le moletement à hachures croisées est un réseau régulier de cellules pyramidales, dont les extrémités sont déformées de la même manière.
La différence n’apparaît pas dans la table de transfert de chaleur. Elle apparaît dans votre étape d’expansion : le moletage à hachures croisées est moins susceptible d’endommager la tête d’expansion lors de l’expansion mécanique, et il coûte plus cher à produire.
Donc l’appel est simple. Si votre ligne utilise une expansion mécanique et que vous retubez souvent, le coût de traitement supplémentaire revient généralement dans l’encastrement de la tête de l’expanseur. Si vous utilisez une expansion hydraulique, ou si votre intervalle de retubage est de toute façon long, un moletage droit suffit.
Le moletage droit a une autre utilité : il fonctionne mieux là où le film liquide doit se répartir uniformément sur la paroi du tube, et il peut servir de tube à film tombant lorsque nécessaire.
À l’intérieur du tube : simple, rainuré à l’intérieur ou ruban torsadé
Usinage simple, sans tubes
Baisse de pression la plus faible, et plus facile à nettoyer. Considérez d’abord cela lorsque la qualité de l’eau est mauvaise et que le risque d’encrassure est élevé.
Rainurées à l’intérieur, avec des crêtes spirales internes
Le nombre de crêtes est (diamètre intérieur × 3,14) / 2, hauteur de crête 0–0,2 mm. Il brise la couche limite côté eau et réduit la résistance côté tube.
Insert à ruban torsadé
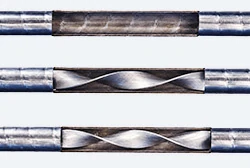
Un ruban torsadé inséré dans le tube génère un écoulement en tourbillon. Son avantage est qu’il peut être installé ultérieurement, permettant ainsi de modifier les faisceaux existants.
Comment choisir ? L’amélioration côté tube augmente le transfert de chaleur, mais augmente aussi la perte de pression et rend le nettoyage plus difficile. Si la tête de votre pompe est déjà serrée, ou si l’eau circulante provient d’une tour de refroidissement ouverte, ne maxez pas le côté tube. Commencer par des rainures intérieures est plus facile à supporter que d’aller directement sur un ruban torsadé.
Une chose à garder au clair : dans les films inondés et en couche tombante, le réfrigérant bout à l’extérieur du tube et l’eau s’écoule à l’intérieur, donc l’amélioration côté tube concerne le côté eau. Cela résout une résistance différente des rainures oméga à l’extérieur.
Le titane peut-il remplacer votre tube évaporateur en cuivre amélioré ?
Peut-on réellement l’étendre ?
C’est la question que les clients nous posent le plus.
La dilatation mécanique nécessite généralement une élongation de 5 à 25 % dans le matériau. Et le travail du plastique a une règle générale : la déformation appliquée ne doit pas dépasser la moitié de l’allongement ultime du matériau.
Au-delà de cela, le tube ne se fendra pas nécessairement, mais des micro-fissures se forment. On ne peut pas les voir, pourtant la capacité de pression et la résistance aux impulsions de fatigue ont déjà diminué. C’est une défaillance plus problématique qu’une rupture pure et simple, car elle peut ne pas apparaître lors de l’inspection en usine.
L’allongement en condition recuit ressemble à peu près à ceci :
- Cuivre environ 90 %
- 316L environ 70 %
- 304 environ 65 %
- Titan environ 45 %
La moitié du chiffre de titane représente 22,5 %, ce qui se situe dans la fourchette de 5 à 25 % dont l’expansion a besoin.
La conclusion est donc claire : le titane peut être dilaté, mais la marge est bien plus faible que celle du cuivre. Le rapport d’expansion doit être recalculé pour le titane et la première pièce doit être étendue par essai. On ne peut pas transporter directement les réglages cuivre.
Ce qu’une plus grande limite de rendement achète, et combien cela coûte
En état de recuit, la résistance à l’élasticité du titane est environ deux fois supérieure à celle du cuivre. Cela vaut dans les deux sens.
Du bon côté : capacité de pression plus élevée à la même épaisseur de paroi ; un tube plus rigide de même taille, qui assouplit les exigences concernant l’espacement des supports et la longueur non supportée ; et moins de risques de dommages lors du traitement et de l’expédition.
Côté coût : l’expansion, la flexion et le roulement des ailettes deviennent tous plus difficiles. Une fois qu’un profil complexe devient plus difficile à rouler, soit le coût de roulement augmente, soit le profil est insuffisant et le transfert de chaleur en souffre.
C’est une des raisons pour lesquelles le tube amélioré en titane ne peut pas supporter des ailerons aussi hauts que les tubes en cuivre.
La vraie barrière n’est pas le tube
Dans l’industrie CVC, la plupart des procédés, équipements et outillages des fabricants étaient conçus autour de tubes en cuivre.
Le vrai coût du passage au titane n’est pas le prix unitaire du tube. C’est le temps passé à adapter la ligne et à valider le premier article. Si votre ligne ne peut pas du tout ajuster son processus d’expansion et ses outillages, le changement n’est pas rentable.
Vérifiez s’il est possible d’échanger
- Extérieur extérieur à extrémité lisse contre le trou de la tôle tubulaire
- Coupe à ailerons de diamètre (généralement 0,1–0,2 mm plus petit que l’extrémité plate ; l’expansion est située à partir de l’extrémité plate)
- Nageoires par pouce : 21, 25 ou 32
- Forme côté tube : insert simple, rainuré à l’intérieur ou en ruban torsadé
- Longueurs d’extrémité lisse et de section de transition
- Procédé d’expansion existant, type de tête d’expanseur et rapport d’expansion
Envoyez-nous ces quelques articles et nous adapterons un tube en titane à votre géométrie existante, afin que vous puissiez d’abord l’étendre en essai.
Comment fonctionne la surface d’ébullition à rainure oméga
Comment le profil est formé
À partir d’un tube soudé ou sans soudure à paroi épaisse, un outillage dédié et des ailerons en aiguille en forme d’aiguille à trois rouleaux à roulement en forme d’aiguille, les pointes sont ensuite enroulées en forme de champignon. La rainure qui en résulte est large en bas et étroite en haut, la structure oméga.
Cette structure fait trois choses. Premièrement, elle maintient des sites de nucléation stables, donc les bulles sortent uniformément par l’ouverture étroite et l’ébullition du film ne dégrade pas le transfert de chaleur. Deuxièmement, les fonds des rainures s’interconnectent, permettant au liquide de circuler librement à travers et de se reconstituer, ce qui empêche le dessèchement local. Troisièmement, la surface devient poreuse, ce qui améliore la qualité de l’humidification du liquide sur la paroi du tube.
À propos de la conductivité thermique
Le titane conduit à environ 14,6 W/(m·°C) et le cuivre à environ 386,4 W/(m·°C), espacés de plus de vingt fois. Beaucoup de gens voient ce chiffre et retirent le titane de la liste, ce qui est une décision trop rapide et pas la bonne.
Sur un tube simple, cet écart importe peu. La paroi est fine, et la résistance convective des deux côtés du métal est bien plus grande que la résistance de conduction à travers lui, donc la résistance métallique est essentiellement négligeable.
Ce qui est réellement affecté, c’est l’efficacité des ailettes sur un tube à ailerons, c’est-à-dire le rapport entre la surface des ailettes effectuant réellement le travail et sa surface théorique. Une conductivité plus faible réduit l’efficacité des ailettes, et plus la dérive est haute, plus l’effet est évident.
L’essentiel n’est donc pas que le titane ne fonctionnera pas, mais que les ailerons en titane ne peuvent pas copier la hauteur des ailerons en cuivre. Cela explique aussi pourquoi les clients spécifient généralement une hauteur d’ailettes dans la fourchette de 0,4–0,6 mm sur ce type de tube amélioré au titane, plutôt que de les pousser encore plus haut.
Ce que nous avons vu, et ce que disent les recherches
En service d’évaporation inondée, avec R22 et R717 comme réfrigérant et un tube simple utilisé comme tube d’évaporation, le coefficient global de transfert de chaleur est de l’ordre de 450–870 W/(m²·°C).
Paroi minimale sous les ailerons
Après le roulement des dérives, c’est la paroi minimale sous les ailettes à la racine des ailettes qui alimente le calcul de pression, et non la paroi nominale.
Il y a une raison précise pour laquelle cela est oublié. Dans le monde du cuivre, l’ASTM B359 inscrit cette dimension dans la norme, donc tout le monde suppose qu’elle sera mentionnée. Le titane n’a pas de norme équivalente pour les produits finis, donc le client doit indiquer cette dimension séparément sur le dessin ou en discussion. Sinon, notre interprétation diffère, et ce que nous fournissons ne correspondra pas à ce que vous attendiez.
Nos citations et dessins indiquent le mur minimum sous les ailettes sur sa propre ligne, jamais mélangé au mur nominal. Les valeurs pour les types standards se trouvent dans les deux tableaux ci-dessus : 0,56 mm pour le type inondé, 0,65–0,7 mm ou plus sur la gamme custom, et 0,55–0,7 mm pour le type de film tombant.
Titane, cuivre ou inox : ce qui change réellement
| Propriété | Cuivre | 304 | 316L | Titan |
| Limite d’élasticité (MPa) | 70 | 200 | 170 | 140 |
| Allongement ( %) | 90 | 65 | 70 | 45 |
| Conductivité thermique W/(m·°C) | 386.4 | 16.3 | 16.2 | 14.6 |
| Densité (g/cm³) | 8.9 | 8 | 8 | 4.5 |
| Biocompatibilité | Légèrement toxique | Réponse allergique légère | Presque aucune réponse | Entièrement biocompatible |
Limite d’élasticité. Le titane est plus élevé que le cuivre, donc la capacité de pression et la rigidité s’améliorent toutes deux à la même épaisseur de paroi, et les exigences concernant l’espacement des supports et la longueur non supportée se relâchent. Le coût est un travail plastique plus dur et un coût de roulement plus élevé pour les profils complexes.
Allongation. Le titane est plus bas que le cuivre et l’inoxydable, donc la marge d’expansion et de flexion est plus faible, et la déformation doit rester à la moitié de l’allongement ultime.
Conductivité thermique. Le titane et les deux grades en acier inoxydable sont proches l’un de l’autre, et tous sont bien en dessous du cuivre. L’effet dépend de l’efficacité des ailettes, pas de la résistance des parois.
Biocompatibilité. Celle-ci est souvent négligée, mais c’est une raison de choisir un matériau totalement distinct de la résistance à la corrosion. Le métal solide est inoffensif en soi ; ce qui compte, ce sont les cations métalliques libérés une fois que la corrosion les met dans l’eau. Le titane réagit à peine de cette façon, tandis que les ions cuivre se lient aux protéines et les dénaturent. Ainsi, dans l’eau potable, l’alimentation, les médicaments, l’eau chaude domestique, de nombreuses spécifications exigent le titane, quel que soit l’ampleur du risque de corrosion.
Normes et critères d’acceptation pour un tube en titane amélioré
Alors, contre quoi ce tube est-il réellement accepté ? Voici la réponse.
Le matériau et les dimensions du tube de base ont une norme
ASTM B338 / ASME SB338 couvre les tubes en titane Gr1 et Gr2 pour échangeurs de chaleur et condenseurs ;
le tube soudé relève de la norme ASTM B862 et le tube sans soudure de la norme ASTM B861 ; l’équivalent chinois est la norme GB/T 3625.
La géométrie améliorée n’en a pas
L’ASTM B359 / B359M-18 ne couvre que les tubes de condenseur à ailettes intégrales en cuivre et alliage de cuivre.
Il n’existe pas de norme équivalente pour les produits finis pour les tubes de titane améliorés.
Ainsi, la géométrie améliorée doit être corrigée par un dessin ou un accord technique. Nous suggérons d’inclure les huit éléments suivants sur le dessin que vous envoyez avec votre demande, ce qui évite toute différence d’interprétation :
- Hauteur de la nageoire
- Nageoires par pouce, ou pas des nageoires
- Paroi minimale sous les ailerons
- Diamètre extérieur à l’extrémité plate et diamètre intérieur
- Élargissement extérieur de la section des ailerons (généralement 0,1–0,2 mm plus petit que l’extrémité simple)
- Longueur de la section de transition
- Type moleté : droit ou hachuré en croix
- Forme côté tube : simple, rainurée à l’intérieur ou à ruban torsadé
Une norme de matériau prouve la chimie et l’acceptation par tubes de base. Elle ne prouve pas comment la pièce finie fonctionne dans votre système. La conception sous pression passe toujours par les sections VIII-1 et II-D de l’ASME BPVC ; une norme de matériau ne peut pas remplacer la conception au niveau du système.
Notre approche : nous fournissons à votre plan et à votre accord technique, délivrons le MTC pour le matériau du tube de base selon la norme ASTM B338, et inspectons la géométrie améliorée par rapport au dessin.
Inspection, tests et documentation
Notre capacité d’inspection couvre les points suivants :
- Tests de courants de Foucault en ligne / hors ligne, réalisés selon la norme GB/T 12969
- Essais mécaniques : limite d’élasticité, résistance à la traction, allongement, dureté
- Examen métallographique : grain grossier et déplétion du chrome aux limites du grain de soudure
- Essais de performance de soudure : évasement, aplatissement, écartement et flexion inverse
- Essais d’étancheté à l’air et de maintien de pression
Sur la documentation, il peut être cité avec MTC, COC, rapport dimensionnel, rapport des courants de Foucault et rapport d’inspection tiers.
Notre production se déroule selon un système de gestion qualité ISO 9001 ; une inspection tierce d’un produit spécifique peut être organisée par projet.
Notre équipe technique couvre la métallurgie, le formage des métaux, la soudure, le transfert de chaleur des fluides ainsi que la conception et la fabrication d’équipements, et les membres principaux ont plus de dix ans d’expérience dans ce domaine. Les nouveaux produits représentent plus de quarante pour cent des ventes totales.
Quand le titane n’est pas la bonne solution
Il y a des situations où le titane n’est pas la meilleure solution.
Eau douce en boucle fermée, qualité d’eau stable, aucun risque de chlorure. L’acier inoxydable a plus de sens en termes de valeur, et la marge de corrosion du titane n’est pas utilisée dans ce cas.
En comparant uniquement le coefficient de transfert thermique d’un seul tube, sans coût de cycle de vie. Un tube en cuivre à rainures intérieures conduit toujours au transfert de chaleur pur, et il n’y a aucun doute là-dessus.
La ligne ne peut pas du tout ajuster son processus d’expansion, et l’intervalle de retubulage actuel est déjà long. Le coût de conversion ne sera pas récupéré. La transition de la chaîne d’approvisionnement à travers l’industrie prendra environ 5 à 10 ans et se fera progressivement, et non sous forme d’un seul interrupteur.
Milieu à haute viscosité ou fortement encrassant. Les rainures étroites à un FPI élevé deviennent un handicap dans cette tâche ; déplacez-vous vers un FPI plus bas ou un tube simple.
Le projet a des exigences strictes de qualification pour le profil de dérive. Des profils améliorés de ce type sont encore en cours d’amélioration, et l’efficacité du transfert de chaleur ainsi que le coût de traitement évoluent toujours. Si votre projet refuse la requalification, la voie la plus sûre pour l’instant est de construire selon la géométrie déjà qualifiée, plutôt que d’adopter le profil le plus récent.
Tubes de transfert de chaleur en titane apparentés
Tubes condenseurs en titane
Matériaux en titane pour les systèmes de transfert de chaleur
Tubes intérieurs en titane
Tubes rainurés en titane hélicoïdal
Tubes aplatis en spirale en titane
Tube en titane de grade 2
Les tubes à condenseur, évaporateur et rainures intérieures suivent la même chaîne d’approvisionnement : une commande, un seul ensemble de documents d’inspection, un seul envoi.
FAQ
Les tubes évaporateurs en titane peuvent-ils remplacer les tubes en cuivre améliorés sans redessiner la coque ?
Dans la plupart des cas, oui. Six éléments doivent être vérifiés : diamètre de l’extrémité lise, diamètre de la dérive, dérive de la dérive, ailettes par pouce, longueurs de la partie lisse et de la section de transition, forme côté tube et méthode d’expansion. Le rapport d’expansion doit être recalculé pour le titane et le premier article doit être étendu par essai.
Le titane conduit la chaleur bien moins que le cuivre – est-ce que cela diminue les performances ?
Non. La paroi est fine et la résistance convective des deux côtés dépasse largement celle du métal, donc la résistance de la paroi est négligeable. L’effet se répète sur l’efficacité des ailettes, ce qui explique pourquoi la hauteur des ailettes en titane n’est pas copiée du cuivre mais placée dans la fourchette de 0,4–0,6 mm.
Dois-je calculer la pression à partir de la paroi nominale ou de celle sous les ailettes ?
Utilisez la paroi minimale sous les ailettes. La racine de la nageoire est le point le plus fin du tube, et la paroi nominale surestime la capacité de pression. Indiquez cette dimension séparément sur le dessin.
Qu’est-ce que 32 FPI en millimètres ?
32 FPI correspond à 0,794 mm de pas de dérive, produit à 0,8 mm. 25 FPI correspond à 1,016 mm, produit à 1,0 mm ; 21 FPI équivaut à 1,210 mm, produit en 1,2 mm.
Un tube évaporateur inondé est-il la même chose qu’un tube évaporateur à film tombant ?
Pas tout à fait. Le profil inondé peut aussi servir à la pellicule tombante, mais le type dédié à film tombant utilise un motif d’ailettes en maille transversale. Par ailleurs, le tube d’évaporation vertical du film tombant utilisé dans les traitements chimiques est un produit totalement différent, avec des diamètres et une structure différents.
Quelle norme ASTM couvre les tubes d’échangeur de chaleur en titane améliorés ?
Le tube de base suit la norme ASTM B338 / ASME SB338. La ASTM B359 ne couvre que le cuivre et les tubes à ailettes intégrales en cuivre et alliage de cuivre ; le titane n’a pas de norme équivalente pour les produits finis, donc la géométrie améliorée doit être fixée par dessin ou accord technique.
Le titane va-t-il se fissurer lors de l’expansion mécanique des tubes ?
Pas aux réglages normaux. L’expansion nécessite généralement une élongation de 5 à 25 %, et la déformation devrait rester à moins de la moitié de l’allongement ultime ; le titane recuit est d’environ 45 %, dont la moitié est à 22,5 %. Toujours à l’intérieur de la bande, mais avec une marge inférieure au cuivre.
Notre évaporateur inondé a perdu de la capacité - est-ce le tube ?
Pas nécessairement. Des travaux expérimentaux publiés montrent que le gaz non condensable affecte fortement le coefficient global du côté condensant, tandis que son effet du côté évaporateur est faible. Vérifiez la présence de non-condensables et vérifiez le condenseur avant de suspecter le tube d’évaporation.


