

Tubo de Nitinol
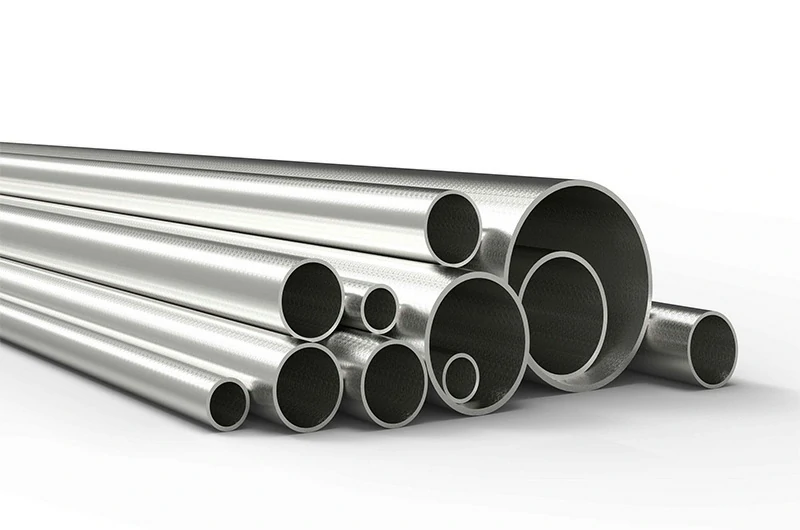
Indústrias de titânio : Sep. 7, 2026Tubos de nitinol são tubos de níquel-titânio sem costura, fornecidos em condição superelástica, com diâmetros externos de 0,18 a 16,0 mm (0,007-0,630 pol).
É um produto metálico semiacabado, não um tubo termorretrátil e não um dispositivo acabado. Os compradores o retiram em eixos de cateter, hipotubos, componentes cortados a laser e acoplamentos.
A Henan Chalco fornece três categorias: Padrão, Precisão e Premium. Tamanhos, tolerâncias e condição da superfície são revisados em relação ao seu desenho, e cada lote pode ser fornecido com um MTC.
Tubo de nitinol em um olhar
- Condição - superelástico, conforme desenhado
- DO — 0,18–16,0 mm (0,007–0,630 pol)
- Parede — 0,05–2,0 mm (0,002–0,079 pol)
- AF ativa - 20 °C (68 °F) ou menos conforme padrão
- Graus — Padrão / Precisão / Premium
- Superfície - diafragma brilhante, óxido preto identificado
- Documentos - MTC, COC e relatório dimensional citados mediante solicitação
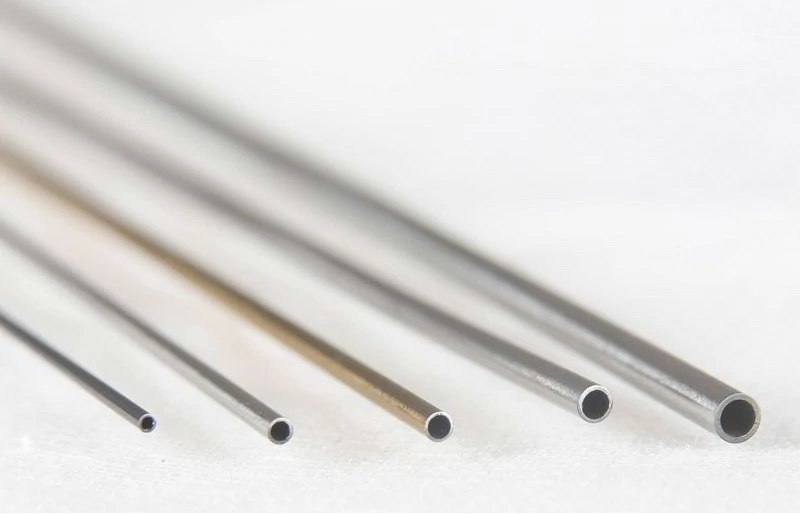
Especificações do tubo de nitinol
| Especificação | Detalhes |
| Nome do produto | Tubo de nitinol (tubo NiTi, tubo de liga de níquel-titânio) |
| Liga | Níquel-titânio binário, nominalmente 54,5-57,0% em peso Ni, conforme ASTM F2063 |
| Condição | Superelástico |
| Padrão de produto | ASTM F2633-19 (tubo sem emenda acabado); matéria-prima conforme ASTM F2063-18 |
| Grau | Padrão (cateter / hipotubo) · Precisão (corte a laser / ajustado de forma) · Premium (revisado até o desenho) |
| Faixa de tamanho | OD 0,18-16,0 mm (0,007-0,630 pol); parede 0,05-2,0 mm (0,002-0,079 pol) |
| Tolerância | A divisão exterior até ±0,005 mm (±0,0002 pol) no ponto mais apertado, com faixas por tamanho e inclinação. Veja as tabelas abaixo. |
| Concensicidade | Especificado por meio de OD/ID, ou para acordo para graus cortados a laser |
| Força Aérea Ativa | 20 °C (68 °F) ou menos como padrão; aproximadamente -15 a +40 °C disponível conforme a especificação |
| Métodos de teste | Af por curvatura e recuperação livre conforme ASTM F2082; material por DSC conforme ASTM F2004; tração conforme ASTM F2516 a 20-24 °C |
| Mecânica | UTS ≥1000 MPa; elongação ≥10%; elongação residual após 6% de deformação <0.5%. |
| Superfície | Bright OD; ID de óxido preto |
| Comprimento e retidão | Comprimento exato ou comprimento aleatório; critérios de retidão e imperfeição da superfície até concordância |
| Aplicações | tubos de suporte para cateter, componentes de tubos NiTi, material tubular para corte a laser; acoplamentos, anéis de memória, fixadores de sensores, elementos atuadores |
Categorias de tubos de nitinol: padrão, precisão e premium
| Padrão | Precisão | Premium | |
| Normalmente usado para | Eixos de cateter, hipotubos, componentes de fio guia, agulhas, bainhas, armadilhas | Componentes cortados a laser e moldados, filtros, auxílios de entrega | Componentes que exigem o controle dimensional mais rigoroso e qualidade de superfície |
| Faixa OD | 0,18–1,65 mm (0,007–0,065 pol) | 1,65–5,0 mm (0,065–0,197 pol) e acima | Revisado em relação ao seu desenho |
| Controlado para | OD e ID | OD, espessura da parede, concentricidade | OD, muro, concentricidade, superfície |
| Tolerância ao OD | ±0,010–0,025 mm (±0,0004–0,001 pol) | ±0,013–0,025 mm (±0,0005–0,001 pol) | Disponível para mais apertado, sujeito a revisão |
| Tolerância de parede | Por combinação OD/ID | ±0,010–0,025 mm (±0,0004–0,001 pol) | Sujeito a revisão |
| Concensicidade | Especificado via OD/ID | Para o acordo | Para o acordo |
Tabela A - tamanhos do cateter e dos hipotubos (controlando OD e DI)
| OD | Tolerância ao OD | Tolerância ao DI |
| ≤0,3 mm (≤0,012 pol) | ±0,005 mm (±0,0002 pol) | ±0,010 mm (±0,0004 pol) |
| 0,3–1,5 mm (0,012–0,059 pol) | ±0,010 mm (±0,0004 pol) | ±0,010 mm (±0,0004 pol) |
| 1,5–2,5 mm (0,059–0,098 pol) | ±0,010 mm (±0,0004 pol) | ±0,020 mm (±0,0008 pol) |
| 2,5–3,5 mm (0,098–0,138 pol) | ±0,020 mm (±0,0008 pol) | ±0,020 mm (±0,0008 pol) |
| 3,5–10,0 mm (0,138–0,394 pol) | ±0,020 mm (±0,0008 pol) | ±0,020 mm (±0,0008 pol) |
| >10,0 mm (>0,394 pol) | ±0,030 mm (±0,0012 pol) | ±0,030 mm (±0,0012 pol) |
Tabela B - tamanhos de tubo cortado a laser e stent (controlando o dia-o-divisão e a parede)
| OD | Tolerância ao OD | Tolerância de parede |
| 0,3–0,6 mm (0,012–0,024 pol) | ±0,010 mm (±0,0004 pol) | ±0,010 mm (±0,0004 pol) |
| 0,6–1,5 mm (0,024–0,059 pol) | ±0,013 mm (±0,0005 pol) | ±0,013 mm (±0,0005 pol) |
| 1,5–2,5 mm (0,059–0,098 pol) | ±0,015 mm (±0,0006 pol) | ±0,015 mm (±0,0006 pol) |
| 2,5–3,5 mm (0,098–0,138 pol) | ±0,015 mm (±0,0006 pol) | ±0,015 mm (±0,0006 pol) |
| 3,5–5,0 mm (0,138–0,197 pol) | ±0,020 mm (±0,0008 pol) | ±0,025 mm (±0,0010 pol) |
| 5,0–8,0 mm (0,197–0,315 pol) | ±0,020 mm (±0,0008 pol) | ±0,025 mm (±0,0010 pol) |
| >8,0 mm (>0,315 pol) | ±0,030 mm (±0,0012 pol) | ±0,030 mm (±0,0012 pol) |
Outros tamanhos e tolerâncias mais apertadas são citados no seu desenho.
A ASTM F2633 aplica-se precisamente ao OD ≤10 mm e ao parede ≤2 mm. Podemos fornecer até 16 mm, mas acima de 10 mm o padrão não cobre mais o produto, então os critérios de aceitação precisam ser acordados separadamente.
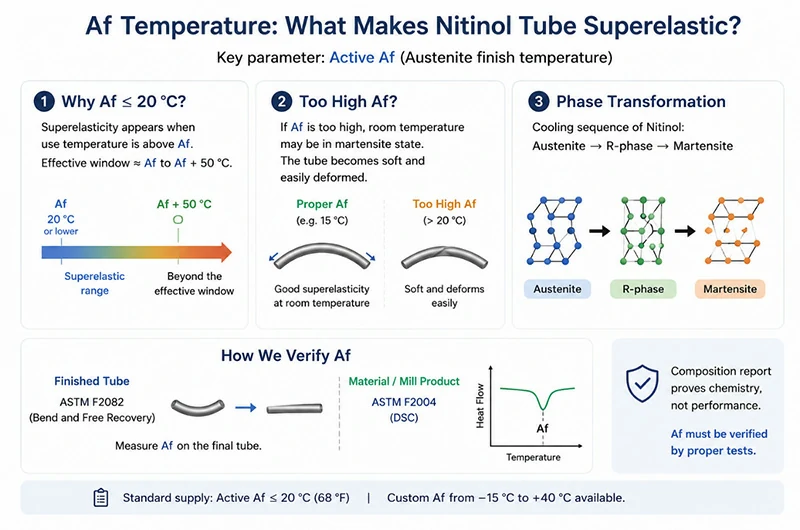
Temperatura AF: o que realmente torna um tubo superelástico
Os compradores geralmente observam o número errado. A resistência à tração importa, mas o que decide se um tubo se comporta rígido ou macio nas mãos é o Força Aérea Ativa – a temperatura na qual a transformação em austenita termina.
Por que Af de 20 °C ou menos significa superelástico em temperatura ambiente
A superelasticidade só aparece quando o Força Aérea Ativa fica um pouco abaixo da temperatura de serviço, e a janela útil fica cerca de 50 °C acima do Af.
Um tubo com um Af ativo próximo a 15 °C mantém bom comportamento superelástico até cerca de 65 °C. Superelásticoidade é uma janela de temperatura, não uma propriedade permanente.
Se pedir o Af muito alto, o material fica na martensita em temperatura ambiente: macio, fácil de deformar. Isso é um problema de seleção, não de qualidade.
Ao resfriar, o nitinol se transforma da fase principal (austenita) passando pela fase R até a martensita. A fase R é romboédrica e fica entre as duas, e em condições reais de serviço raramente você consegue ignorá-la.
Nossa fonte padrão é uma Af Ativa de 20 °C (68 °F) ou menos. Uma faixa de aproximadamente -15 a +40 °C está disponível conforme a especificação, incluindo material ativado pelo corpo próximo a 37 °C.
Um relatório de química não prova superelasticidade
A ASTM F2063 afirma isso claramente: o teor de níquel e titânio não pode ser medido com a precisão necessária para garantir memória de forma ou desempenho superelástico, portanto a formulação da liga deve ser confirmada por calorimetria ou um teste termomecânico equivalente.
Então, um certificado com Ni 55,8% prova composição, não desempenho. Muitos compradores tratam a química como prova de superelasticidade. Isso não bate, e o próprio padrão diz isso.
BFR para tubo acabado, DSC para material
A AF ativa no tubo acabado é medida pelo método de curvatura e recuperação livre conforme ASTM F2082, usando uma amostra de tubo completa (aplicável a OD 0,25-7,0 mm). Material e cavidades são medidos por DSC conforme ASTM F2004.
Os dois não são intercambiáveis. Usar uma curva DSC do material para aceitar tubo acabado é a descompatibilidade que vemos com mais frequência. Verificamos a Af conforme ASTM F2082 e reportamos isso no MTC.
ASTM F2063 ou ASTM F2633: pedido no padrão correto
Peça tubo acabado contra F2633; peça barra, produto plano ou tubo oco contra F2063.
| ASTM F2063-18 | ASTM F2633-19 | |
| Covers | Produto do moinho: barra, laminado plano, tubo oco | Tubo acabado de costura puxado |
| Escopo de tamanho | Diâmetro ou espessura de 5,50–94,0 mm (0,218–3,70 pol) | OD ≤10 mm (0,4 pol), parede ≤2 mm (0,08 pol) |
| Condição | Acabamento quente ou frio, recozido ou tratado termicamente | Superelástico |
| Conteúdo Ni | Nominalmente 54,5–57,0% em peso | Nominalmente 54,5–57,0% em peso |
| Requisitos principais | Química, método de fusão, inclusões e porosidade | UTS, elongação uniforme, resistência do planalto superior e inferior, elongação residual |
| Superfície | Oxidado, descalcificado, decapado, jateado, usinado, moído, polido, eletropolido | Conservado, moído ou polido mecanicamente, ou conforme combinado |
F2063 diz isso diretamente: tubo acabado trabalhado a frio deve ser considerado sob F2633.
Portanto, listar o F2063 como padrão de produto em uma página de tubos coloca o produto no nível errado. O F2063 regula a prática de fusão e a limpeza metalúrgica, não a aceitação mecânica do tubo acabado.
F2063 requer fusão a vácuo ou em atmosfera inerte, com inclusões e porosidade limitadas a ≤fração de área de 2,8% e ≤39 μm (0,0015 pol) de tamanho. Esses são critérios de aceitação em nível de material.
A aceitação mecânica do tubo acabado - UTS, elongação uniforme, resistência do planalto superior e inferior, elongamento residual - ocorre abaixo do F2633. Os dois padrões desempenham funções diferentes.
Nossa tubulação é fornecida conforme os requisitos ASTM F2633, com verificação final conforme a MTC.
Acabamento superficial, hitubo e processamento secundário
Superfície padrão de entrega: sobre-luz brilhante, ID de óxido preto.
A superfície interna de óxido não é um defeito
É uma das condições normais de entrega para tubos de nitinol extraídos, e vai diretamente para a maioria das rotas de corte a laser e pós-processamento.
Se seu processo tiver requisitos específicos sobre rugosidade ou resíduos do diâmetro – por exemplo, eletropolimento a jusante, com uma janela de processo já estreita – aumente na fase de RFQ e nós revisaremos.
Quanto mais cedo esse requisito cair, menos provável é que você volte a passar por uma rodada de amostra.
O que realmente é um hipotubo
Hipotubo é o termo comercial para tubo de parede fina de pequeno diâmetro. Não existe uma definição padronizada. Alguns compradores chamam um tubo de 0,5 mm de hipotubo; outros usam a palavra para 2 mm.
Revisamos sua combinação de OD, parede, comprimento e Af. Não avaliamos contra se algo possui o rótulo do hipotubo.
Para trabalhos secundários: o corte no comprimento exato está disponível, e critérios de retidão e imperfeição superficial podem ser acordados.
Processamentos mais complexos são revisados em relação ao seu desenho.
Onde é usado o tubo de nitinol
Componentes de dispositivos médicos
- Suporte de cateter e tubo do eixo - resistência à dobra é o requisito. Tubo de aço inox usa um conjunto permanente no mesmo raio de curvatura onde o nitinol retorna quando a tensão é removida.
- Componentes do tubo NiTi - material tubular fornecido ao seu desenho.
- Tubo para componentes cortados a laser - o oco que vai sob o laser. A consistência da parede e a concentricidade aqui determinam se a largura dos amortecedores sai mesmo após o corte, o que, por sua vez, impulsiona a consistência mecânica para o rio.
Fornecemos estoque de tubos e componentes, não dispositivos médicos prontos.
Suporte de cateter e tubulação do eixo
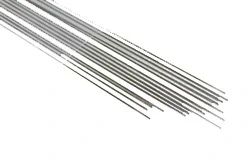
Componentes do tubo NiTi
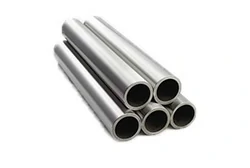
Material tubular para componentes cortados a laser
Indústria e mecânica
- Engates e anéis com memória de forma - expandidos a frio, encaixados no lugar e depois recuperados ao aquecer para formar um encaixe de interferência. É um método de união que não precisa de solda, e compensa o afrouxamento causado pela vibração e pelo ciclo térmico.
- Fixadores de sensores - elementos de fixação para conjuntos de sensores.
- Elementos atuadores - movimento gerado pela transformação entre martensita e austenita.
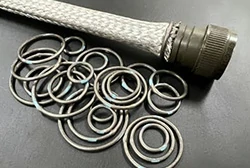
Acoplamentos e anéis com memória de forma
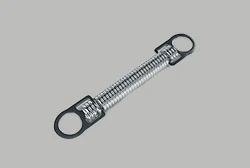
Fixadores sensores
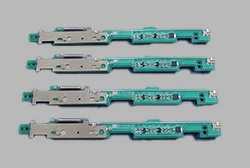
Elementos atuadores
Preço do tubo de nitinol: o que realmente determina sua cotação
Pedir um preço sem especificação não vai te dar uma resposta útil. Isso não é um desprezo. Nesta categoria de produto, o orçamento realmente depende das sete variáveis abaixo.
- Grau e pureza de liga - material padrão e de alta pureza estão em duas faixas de preço diferentes
- Requisito e tolerância de AF em AF - quanto mais estreita a janela de AF, maior o custo de controle de tratamento térmico
- Relação OD-parede - grande diâmetro com parede fina é o caso rígido, e a precisão dimensional é limitada por isso (veja as tabelas de tolerância acima)
- Faixa de tolerância - tolerância mais apertada significa uma taxa de sucata maior, e o sucata vai para o preço unitário
- Requisito de superfície - superfícies internas ou externas especiais adicionam etapas do processo
- Quantidade e comprimento de corte - a utilização de material em trabalhos cortados ao comprimento alimenta diretamente o preço unitário
- Documentação - MTC, relatório dimensional e inspeção de terceiros têm cada um um custo
O que realmente está por trás do recente movimento de preços
Reportagens do setor atribuem grande parte do recente movimento de preço no tubo de nitinol às limitações de capacidade na perfuração de canhões – o passo que transforma a barra sólida em um oco que depois é puxado para dentro do tubo.
Segundo a cobertura da imprensa do setor, uma vez que essa operação mudou de preço por peso para preço por comprimento, as tarifas unitárias subiram várias vezes, e o custo de desenhar o hollow aumentou visivelmente junto.
Isso vale lembrar, porque muda a pergunta que você deveria fazer. Quando o orçamento de outro fornecedor está longe do nosso, a primeira pergunta não é "por que você é caro", mas sim "de onde vem seu hollow". A resposta geralmente está ali.
Como nosso fornecimento é estruturado
Não dependemos de uma única fonte de capacidade de perfuração. A mesma especificação pode ser adaptada em várias linhas de produção em uma revisão de capacidade, e é aí que está nossa flexibilidade como fornecedor.
As cotações trazem um período de validade declarado e gatilhos definidos para ajuste de preço, escritos na própria cotação, em vez de acordados verbalmente. O transporte pode ser feito por via aérea, marítima ou por mensageiro, dependendo da urgência do trabalho.
Níquel e titânio negociam em mercados abertos, e ninguém consegue prender matéria-prima. O que podemos fazer é abrir a estrutura de custos para que você possa julgar se uma cotação é razoável, em vez de prometer um número que não controlamos.
Para um orçamento, por favor, envie o conjunto completo de detalhes de uma vez só.
O que enviar para um orçamento
- OD, ID e espessura da parede, ou um desenho
- Requisitos de comprimento e retidão
- Requisito da AF e como pretende verificá-lo
- Banda de tolerância necessária
- Requisito de acabamento superficial
- Quantidade e destino de entrega
- Documentos necessários (MTC, COC, inspeção de terceiros)
Qualidade, inspeção e documentação
Equipamentos internos em toda a cadeia
Desde fusão e estilagem até a definição de forma até o tratamento da superfície, cada etapa de produção funciona com nosso próprio equipamento, e a qualidade é rastreável em todo o processo. Os equipamentos incluem fornos de fusão a vácuo, fornos de recozimento a vácuo, máquinas de trefagem, eletroeletrodição por fio e perfuração em furos de EDM.
Como não compramos no oco, cada etapa de tratamento térmico e trabalho a frio, desde o fundido até o tubo acabado, fica em um único sistema de registro. A rastreabilidade dos lotes térmicos não fica em algum lugar intermediário.
Capacidade de inspeção
Operamos um laboratório de inspeção dedicado equipado para DSC, testes de tração, medição dimensional óptica e análise de composição.
Sistema de gestão de qualidade
A produção é realizada sob sistemas de gestão de qualidade certificados pelas ISO 9001 e ISO 13485, com certificados emitidos por um órgão de certificação credenciado pela IAF / CNAS.
Esta é uma certificação em nível de sistema. Não é certificação de produto, nem uma afirmação de conformidade sobre nenhum dispositivo finalizado.
Documentação
Documentos que podem ser citados com um pedido incluem um certificado de teste de moinho (MTC), certificado de conformidade (COC), relatório dimensional e inspeção de terceiros. O MTC é emitido por lote térmico e reporta Af junto com os valores mecânicos.
Onde o tubo de nitinol não é a escolha certa
Tubo de fadiga de alto ciclo para componentes implantáveis críticos
Revisamos isso em relação ao seu desenho e não fazemos compromisso geral. Stents neurovasculares e dispositivos estruturais cardíacos normalmente exigem material específico de fadiga de baixa inclusão, consistência de concentricidade muito apertada e uma cadeia completa de validação da fadiga.
Aplicações altamente sensíveis à limpeza do furo precisam de uma discussão separada
A superfície interna padrão de entrega é óxido negro. Se seu processo a jusante estabelecer limites rigorosos para a rugosidade ou resíduo do furo, diga isso na fase de RFQ e revisaremos se isso pode ser feito.
Quando a Af não corresponde à temperatura de serviço, o tubo não é superelástico
Abaixo do Af, o material fica em martensita: macio e fácil de deformar.
Confirmar a temperatura do serviço antes da seleção é muito mais fácil do que avaliar a qualidade após a chegada dos produtos.
Não fornecemos dispositivos acabados
Fornecemos estoque de tubos e componentes. Não realizamos validação ou registro em nível de dispositivo.
Produtos relacionados de nitinol e titânio
Fio de Nitinol
Barra e Vara de Nitinol
Folha de Nitinol
Cabo e fio de nitinol
Fio Atuador de Nitinol
Fio fino Ti-6Al-4V
Todos eles enviam da mesma cadeia de suprimentos — um pedido, um conjunto de documentos de lote, um contato do orçamento até a inspeção.
Perguntas frequentes sobre tubos de nitinol
O que é tubo de nitinol?
O tubo de nitinol é um tubo sem costura de níquel-titânio, geralmente fornecido em condição superelástica.
É um produto metálico semiacabado – não um tubo termorretrátil, que é um polímero, e não um dispositivo acabado. Os compradores o transformam em eixos de cateter, hipotubos, componentes cortados a laser e acoplamentos.
Qual é outro nome para nitinol?
Nomes comuns incluem NiTi, Ni-Ti, TiNi, níquel titânio, liga de níquel-titânio, liga de memória de forma (SMA), liga superelástica e 55-Nitinol. Todos se referem à mesma família de ligas binárias de níquel-titânio.
O nitinol é mais forte que aço?
Em resistência à tração, é comparável ou superior – nossa tubulação tem UTS ≥1000 MPa. A rigidez, no entanto, é muito inferior ao aço.
A verdadeira diferença é a deformação recuperável: puxada até 6% de deformação e descarregada conforme a ASTM F2516, o alongamento residual permanece abaixo de 0,5%. O aço comum não faz isso.
Qual é o custo dos tubos de nitinol?
Não há preço de listagem. O orçamento depende da qualidade e pureza da liga, requisito de Af, relação OD-parede, faixa de tolerância, requisito de superfície, quantidade e comprimento de corte, e documentação. Envie a especificação e podemos fazer o orçamento contra ela.
Qual temperatura AF eu devo pedir?
Trabalhe para trás a partir da temperatura de serviço: o Força Aérea Ativa deve ficar um pouco abaixo dela. Para comportamento superelástico à temperatura ambiente, Af de 20 °C ou menos é a escolha usual; aplicações ativadas pelo corpo recebem um Af mais alto.
Devo especificar ASTM F2063 ou ASTM F2633?
Ordenar tubo acabado contra F2633; pedir barra de barra, produto plano ou tubo oco contra F2063. F2063 governa a química em nível de materiais e a limpeza metalúrgica, F2633 determina a aceitação dimensional e mecânica do tubo acabado.
A superfície interna pode ser fornecida de outra forma além do óxido negro?
Óxido negro é a condição padrão de entrega e vai diretamente para a maioria das rotas de corte a laser e pós-processamento.
Qual é a diferença entre tubos de nitinol e hipotubo de nitinol?
Hipotubo é o termo comercial para tubo de parede fina de pequeno diâmetro, sem definição padronizada. O mesmo tubo é chamado de tubo por um comprador e hipotubo por outro. Analisamos em relação ao tamanho e à tolerância, não ao nome.
Qual tolerância devo especificar — OD, ID ou parede?
Depende do que você está fabricando. Cateteres e hipotubos são controlados em OD e DI; componentes cortados a laser são controlados pela espessura da parede e concentricidade. Especificar apenas a tolerância à OD é a omissão mais comum.
Você fornece pequenas quantidades ou amostras?
Pequenas quantidades e tubos de amostra podem ser analisados conforme suas especificações. Informe-nos a quantidade e o uso pretendido na fase de RFQ e responderemos sobre disponibilidade.
Solicite um orçamento para tubos de nitinol
Para um orçamento de tubo de nitinol, envie OD, ID e espessura da parede (ou um desenho), comprimento, requisito de Af, banda de tolerância, requisito de acabamento superficial, quantidade e destino, junto com os documentos necessários.
Em seguida, revisaremos a disponibilidade e o processo conforme sua especificação, e retornaremos com um orçamento e os documentos de inspeção que podem acompanhar. Se sua especificação estiver dentro de uma faixa que precise de revisão, informaremos isso diretamente, em vez de aceitar o pedido e resolver depois.


